Yapısal çelik H kirişi, dikey bir ağa bağlanan iki paralel geniş flanştan oluşan, H şeklinde profilli, sıcak haddelenmiş veya kaynaklı bir çelik kesittir. Geniş flanşları yükleri yanal olarak dağıtır ve iki eksende burkulmaya karşı direnç gösterir; bu nedenle çelik bina kolonları, ana çerçeveler ve ağır endüstriyel kirişler için varsayılan kesittir. Uygulamada bunlardan birini belirlemek, milimetre cinsinden dört boyut, bir çelik kalitesi, bir standart ve metre başına teorik bir ağırlık vermek anlamına gelir.
Yapısal Çelik H Kiriş Nedir?
Yapısal çelik H kirişi, kesiti büyük H harfine benzeyen açık profilli bir elemandır. Dikey eleman ağdır ve iki yatay eleman flanşlardır. H profiller tek parça olarak sıcak haddelenmiş olarak veya üç çelik levhanın birbirine kaynaklanmasıyla üretilir. Tanımlayıcı geometri, neredeyse kesit yüksekliğine eşit olan ve elemana hem güçlü hem de zayıf eksenlerde yüksek sertlik kazandıran flanş genişliğidir.
Yapısal bir H kirişinin temel özellikleri:
- Paralel flanş yüzeyleri, konik I kesitlere kıyasla cıvatalı bağlantıları ve kaynaklamayı kolaylaştırır.
- Geniş flanşlar yanal stabilite sağlar ve kolonların etkili burkulma uzunluğunu azaltır.
- Simetrik kesit; sıkıştırma, bükülme ve birleşik eksenel artı moment yüklemesi altında verimli bir şekilde çalışır.
- Standart metrik H kirişlerin kesit yüksekliği yaklaşık 100 mm ile 1000 mm arasında değişir.
H Kiriş vs. ışınlanıyorum: Temel Farklılıklar ve Nasıl Seçilir
İki bölümü birbirinden ayırmanın en hızlı yolu flanştır: H kirişi geniş paralel flanşlara sahipken, I kirişi konik iç yüzeye sahip daha dar flanşlara sahiptir. Bu geometri, her bölümün yükü nasıl taşıdığını kontrol eder.
| Mülkiyet | H Beam | I Beam |
|---|---|---|
| Flanş şekli | Geniş ve paralel | Daha dar, konik iç yüz |
| Kesit şekli | H | I |
| Bölüm yüksekliği ve genişliği | Benzer değerler | Yükseklik genişlikten çok daha büyük |
| Birincil yük yönü | Çift yönlü | Tek yönlü |
| Tipik üye rolü | Sütunlar, transfer kirişleri | Zemin kirişleri, aşıklar |
| İmalat | Haddelenmiş veya kaynaklı | Sıcak haddelenmiş |
Bir bina kolonu veya ağır bir duvar altındaki transfer kirişi gibi elemanın iki yönde momente veya basınca dayanması gerektiğinde H kirişi kullanın. Zemin kirişi veya köprü traversi gibi temel olarak tek yönde bükülen basit bir açıklık için, daha hafif kendi ağırlığının maliyeti düşürdüğü bir I kirişi kullanın. Kolon uygulamaları için, H kirişi tipik olarak eşit kapasiteye sahip I kirişinden daha az çelik gerektirir, bu da onu daha ekonomik bir seçim haline getirir.
H Kiriş Boyutu Tanımlamaları Nasıl Okunur?
Bir metrik H kiriş tanımı dört boyutu listeler: kesit yüksekliği, flanş genişliği, gövde kalınlığı, flanş kalınlığı, tümü milimetre cinsinden. Y 300 × 300 × 10 × 15, 300 mm genişliğinde flanşlara, 10 mm ağ ve 15 mm flanşa sahip 300 mm yüksekliğinde bir bölüm anlamına gelir. Bölümleri karşılaştırırken öncelikle flanş kalınlığını ve genişliğini kontrol edin çünkü bunlar bükme kapasitesinin çoğunu belirler; ağ kalınlığı kesme kapasitesini ve yerel burkulma direncini kontrol eder.
H Kiriş Boyutu ve Ağırlık Referans Tablosu
Teorik ağırlık, metrekare cinsinden kesit alanının yapısal çeliğin yoğunluğuyla çarpımı olan 7850 kg/m³'tür. Freze toleransları küçük değişikliklere neden olduğundan aşağıdaki değerleri ön tasarım referansı olarak değerlendirin.
| Tanım (mm) | Bölüm Yüksekliği (mm) | Flanş Genişliği (mm) | Web Kalınlığı (mm) | Flanş Kalınlığı (mm) | Ağırlık (kg/m) |
|---|---|---|---|---|---|
| Y 100 × 100 × 6 × 8 | 100 | 100 | 6 | 8 | 17.2 |
| Y 150 × 150 × 7 × 10 | 150 | 150 | 7 | 10 | 31.1 |
| Y 200 × 200 × 8 × 12 | 200 | 200 | 8 | 12 | 49.9 |
| H 300 × 300 × 10 × 15 | 300 | 300 | 10 | 15 | 94.0 |
| Y 400 × 400 × 13 × 21 | 400 | 400 | 13 | 21 | 172.0 |
| Y 500 × 200 × 10 × 16 | 500 | 200 | 10 | 16 | 89.6 |
| Y 600 × 200 × 11 × 17 | 600 | 200 | 11 | 17 | 106.0 |
H Kirişler için Ortak Standartlar ve Çelik Kaliteleri
H kirişler farklı bölgesel standartlar altında üretilmektedir; bu nedenle standardı, montaj sahasında kullanılan tasarım koduyla eşleştirin.
| Bölge | Standart | Ortak Notlar | Notlar |
|---|---|---|---|
| Avrupa | EN 10025 | S235JR, S275JR, S355JR | S355JR kaynaklı çelik yapılar için varsayılandır |
| Amerika Birleşik Devletleri | ASTM A992 / A572 | Gr.50 | A992 geniş flanş şekillerini kapsar |
| Çin | GB/T 11263 | Q235B, Q355B | HW sütunlara uygundur; HM kirişlere uygundur; HN hafif çerçevelere uygundur |
| Japonya | JIS G3101 | SS400, SM490A | SS400 genel yapısal kalitedir |
Soğuk bölgeler için darbe enerjisi gerekliliklerini doğrulayın ve değirmen sertifikasının en son standart baskıya göre verilip verilmediğini kontrol edin. Yaygın bir satın alma riski, farklı fabrikalardan gelen aynı kimyanın aynı şekilde performans gösterdiğini varsaymaktır; bu nedenle her zaman akma mukavemeti, çekme mukavemeti, uzama ve darbe değerlerini içeren bir test sertifikasına ihtiyaç duyulur.
Boyut Aralığına Göre H Kiriş Uygulamaları
H kiriş boyutlarının pratik aralığı doğrudan bina ölçeğine eşlenir.
H 100 ila H 200
Bu aralıkta H kirişler asma katlarda, alçak çelik çerçevelerde, merdiven kirişlerinde, makine desteklerinde ve prefabrik konut yapılarında görülür. Hafif olmaları nakliye ve vinç taşıma maliyetlerini düşük tutar.
H 250 ila H 400
Bu, tek katlı endüstriyel binalara yönelik güçlü bir ürün yelpazesidir: ana sütunlar ve kirişler, vinç pisti kirişleri, köprü çapraz kirişleri ve tesis platformları.
H 400 ila H 600 ve üzeri
Bu sınıftaki ağır bölümler, yüksek binaların kolonlarını, çelik atölyelerinin ana çerçevelerini, türbin salonlarını ve büyük portal çerçevelerini oluşturur. Ayrıca liman ekipmanlarında ve iletim kulelerinde de belirtilmiştir.
Haddelenmiş ve Yerleşik H Kirişler ve Kaynak Konuları
Sıcak haddelenmiş H profiller, gerekli boyutun tesisin standart üretim programına uygun olması durumunda ekonomiktir. Bir proje standart dışı bir derinliğe, S460 veya Q460 gibi daha yüksek bir çelik kalitesine veya belirli bir ağ-flanş oranına ihtiyaç duyduğunda, imalatçılar yerleşik bir H kirişi kullanır: iki sürekli uzunlamasına köşe kaynağıyla birbirine kaynaklanmış üç plaka.
Bu kaynaklar kiriş uzunluğunun tamamını kapsadığından, kaynak hızı ve tutarlılığı hem maliyeti hem de distorsiyonu artırır. Tozaltı ark kaynağı tercih edilen yöntemdir ve büyük metal yapı üreticileri giderek daha fazla otomatik kaynağa yöneliyoruz bu uzun dikişler için. SAW kolonu ve bom kaynak manipülatörü, sabit bir ark ve ilerleme hızını korur, bu da manuel kaynağa kıyasla yeniden çalışmayı azaltır.
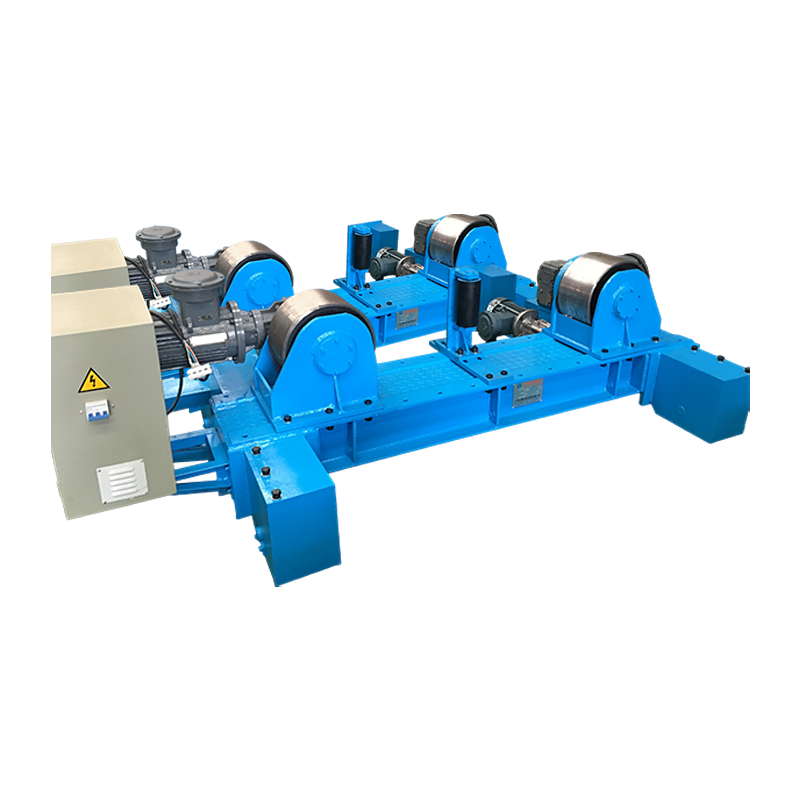
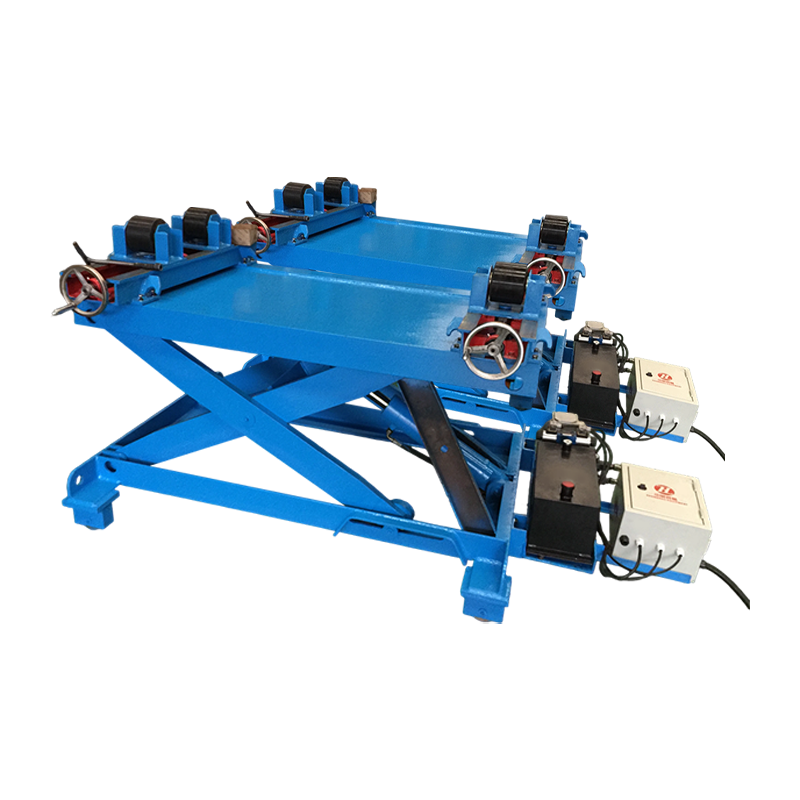
 SAW Kolon ve Bom Üreticileri, Şirket Wuxi WeldNice Heavy Industry Technology Co., Ltd, Çin TESTERE Kolon ve Bom üreticileri ve şirketidir, Özelleştirme desteklenir,... Ürünü Görüntüle → Yapısal kiriş montajı ve punta kaynağı için 10 tonluk geleneksel kaynak konumlayıcı
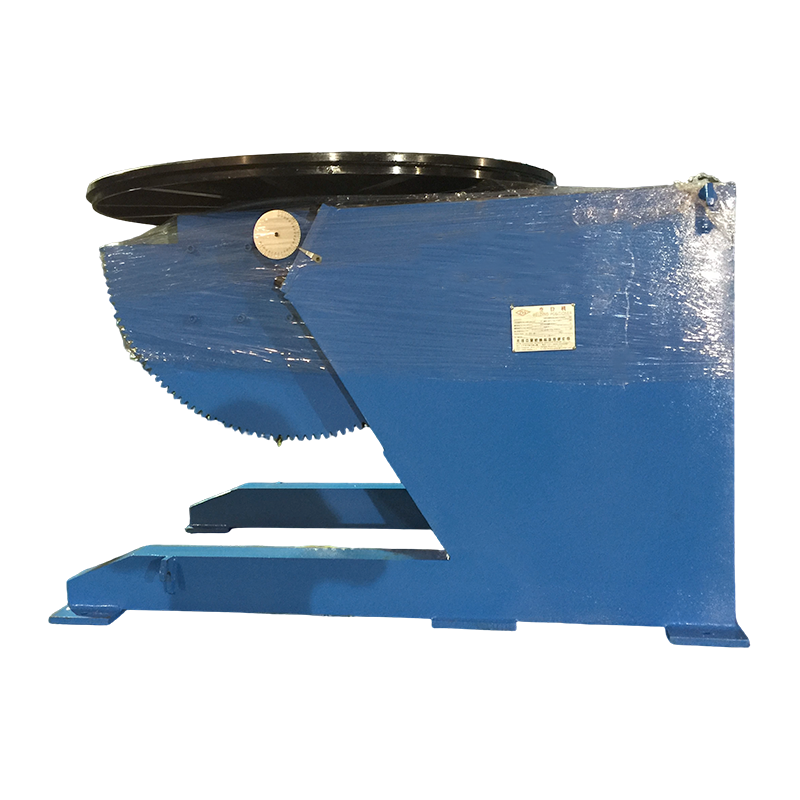 10T Konvansiyonel Kaynak Pozisyoner Tedarikçileri, OEM / ODM Fabrikası - Wuxi WeldNice H Wuxi WeldNice Heavy Industry Technology Co., Ltd, Çin'in 10T Konvansiyonel Kaynak Pozisyoneri tedarikçileri ve OEM/ODM fabrikasıdır, 10T Konv... Ürünü Görüntüle →
Daha kısa elemanlar, takviyeler ve taban plakaları için kaynak ekipmanı üreticisi H-profil imalat deneyimi ile her eklemi aşağıya doğru pozisyona getirebilir ve biriktirme hızını ve boncuk şeklini iyileştirebilir. Kaynakların tam yük aktarımı için boyutlandırılması ve tahribatsız muayene ile doğrulanması koşuluyla, doğru şekilde kaynaklanmış bir H kirişi çoğu yapısal uygulamada haddelenmiş bir kesit kadar iyi performans gösterir.
Doğru H Kiriş Boyutu Nasıl Seçilir
Seçime boyut tahminiyle değil, yük zarfıyla başlayın. Tasarım kodunu bölgenize uygulayın ve ardından şu adımları izleyin:
- Elemana etki eden tüm ölü, canlı, rüzgar ve sismik yükleri listeleyin.
- Her eksen için desteklenmeyen uzunluk ve destek koşullarını belirleyin.
- Bükme elemanları için gerekli kesit modülünü ve atalet momentini veya basınç elemanları için gerekli brüt alanı ve dönme yarıçapını hesaplayın.
- Standart boyut tablosuna girin ve mukavemet, sehim ve yerel burkulma limitlerini karşılayan en küçük bölümü seçin.
- Seçilen kesiti birleşik eksenel artı bükülme kontrollerine göre doğrulayın.
- Özellikle uç plaka veya moment bağlantıları için bağlantı ayrıntıları için ağ ve flanş kalınlığını kontrol edin.
- Haddelenmiş bir bölümü yerleşik bir bölümle değiştirmeyi planlıyorsanız plaka kullanılabilirliğini ve kaynak gereksinimlerini doğrulayın.
Yaygın bir kaynak bulma hatası, daha büyüğü daha güvenli hissettirdiği için ihtiyaç duyulandan daha ağır bir bölüm sipariş etmektir. Daha ağır bir kiriş ölü yükü, temel maliyetini ve çelik bütçesini artırır ve hatta kendi ağırlığından dolayı sehimi bile artırabilir. Satın alma işlemini görsel sezgiye değil, hesaplama çıktısına göre yapın.
Sıkça Sorulan Sorular
Mühendislerin ve çelik alıcılarının yapısal H kirişler hakkında en sık sorduğu soruların yanıtları burada.
H ışını ile I ışını arasındaki temel fark nedir?
Temel fark flanş geometrisidir. Bir H kirişi geniş paralel flanşlara sahiptir, bu da ona zayıf eksen etrafında daha yüksek sertlik kazandırırken I kirişi daha dar konik flanşlara sahiptir ve esas olarak tek yönlü bükülme için tasarlanmıştır. Kolonlar ve çift yönlü moment bağlantıları için H kirişini seçin; Basit zemin ve çatı açıklıkları için I kirişini seçin.
Yapısal çelik H kirişi ne kadar ağırlığı destekleyebilir?
Yük kapasitesi kesit boyutlarına, açıklık veya kolon uzunluğuna, çelik kalitesine, destek koşullarına ve yanal desteklere bağlıdır. Tek bir H 300 × 300 × 10 × 15 sütun, normal bina koşullarında yüzlerce kilonewton taşıyabilir, ancak kesin rakamın bir burulma kontrolünden elde edilmesi gerekir. Genel bir kurala güvenmek yerine her zaman ilgili standartla hesaplama yapın.
Yapısal çelik H kirişler kaynak yapılabilir mi?
Evet. Sıcak haddelenmiş H kirişler, korumalı metal ark, MIG, özlü ve tozaltı ark kaynağı kullanılarak rutin olarak kaynak yapılır. Taban kalitesine uygun bir dolgu metali kullanın, kalın flanşlar için ön ısıtma gerekliliklerine uyun ve bağlantıyı soğuk hava koşullarında koruyun.
Yapılandırılmış bir H kirişi, sıcak haddelenmiş bir kiriş kadar güçlü müdür?
Yerleşik bir H kirişi, plaka kaliteleri doğru olduğunda, uzunlamasına köşe kaynakları tam yük aktarımı için boyutlandırıldığında ve kaynak kalitesi muayene ile doğrulandığında eşdeğer dayanıma ulaşır. Yapılı bölümün ana avantajı, bir haddehanenin sunmadığı standart dışı yükseklikleri ve optimize edilmiş levha kalınlıklarını belirleme özgürlüğüdür.
Dış mekan yapısı için hangi çelik kalitesini sipariş etmeliyim?
Soğuk iklimlerdeki açıkta kalan yapılar için S355J2 veya Q355D gibi garantili darbe dayanıklılığına sahip bir kalite seçin. Isıtmalı iç yapılar için S235JR veya Q235B gibi standart yapısal kaliteler genellikle yeterlidir. Yerel tasarım kuralları, geçerli minimum gereklilikleri belirler.
Nihai Öneriler
Her H kirişini tam tanımına, standardına, çelik kalitesine ve uzunluğuna göre belirtin ve tedarikçiden metre başına teorik ağırlığı ve ilgili standardın toleranslarını onaylamasını isteyin. Standart dışı kaynaklı bölümler için ısı girdisini, düzgünlüğü ve üretkenliği kontrol etmek amacıyla otomatik kaynak ekipmanıyla donatılmış bir üretim hattı kullanın. Seçim kuralı basittir: bölümü yükleme yolu ile eşleştirin, bir hesaplamayla doğrulayın ve tanınmış bir standartla satın alın.