Ticari ve endüstriyel binalardaki yük taşıyan çelik çerçeveler bir bölüme diğerlerinden daha fazla bağlıdır: H kiriş. İnşaatta H kirişi, kesiti büyük H harfine benzeyen, iki geniş paralel flanşın tek bir dikey ağ ile birleştiği sıcak haddelenmiş yapısal çelik profildir. İnşaatçılar ve imalatçılar, diğer haddelenmiş şekillerin çoğundan daha iyi bir güç-ağırlık oranı sunduğu, daha az sütunla daha uzun mesafeleri kapsadığı ve cıvatalı ve kaynaklı bağlantıları basitleştiren düz yüzeyler oluşturduğu için bunu seçiyor. Bu kılavuz, H kiriş yapısının neleri içerdiğini, H kirişlerin I kirişlerle nasıl karşılaştırıldığını, hangi standart boyutların belirtilmesi gerektiğini ve kaynak kalitesinin nihai sonucu neden kontrol ettiğini açıklamaktadır.
İnşaatta H Kiriş Nedir?
H kirişi, paralel flanş yüzlerine sahip geniş flanşlı bir çelik kesittir; bu da onu çelik konstrüksiyondaki kolonlar, kirişler, çaprazlı çerçeveler ve transfer kirişleri için en çok yönlü haddelenmiş profil haline getirir.
Üç parça kesiti tanımlar: dikey ağ kesme kuvvetlerine direnir, iki yatay flanş bükülmeye direnir ve köşe yarıçapları, gerilim konsantrasyonunu azaltmak için ağ ile flanş arasındaki geçişi yumuşatır. Gösterimler standarda göre değişir: metrik H kesitler H 400 x 200, Kuzey Amerika geniş flanş şekilleri W12x26 ve Avrupa kesitleri HEA, HEB veya HEM olarak yazılır.
H kirişler şantiyeye iki yoldan ulaşmaktadır. Küçük ve orta profiller çelikhanede tek parça halinde sıcak haddeleniyor. Tipik olarak H 400'ün üzerindeki daha büyük veya standart olmayan bölümler, üç plakanın kaynaklı bir H kirişine kaynaklanmasıyla oluşturulur. Bu ikinci yol, basit bir malzeme alımını kontrollü bir kaynak işlemine dönüştürür; bu nedenle H kiriş yapımında imalat kapasitesi çelik kalitesi kadar önemlidir.
Neden H Kiriş Konstrüksiyonu Çelik Çerçeveye Hakim Oluyor?
H kirişler, modern çelik çerçevelemede hakimdir çünkü çelik kilogramı başına daha fazla yük taşırlar, her iki yönde bükülmeye karşı dayanıklıdırlar ve benzer ağırlıktaki kanallardan, açılardan veya I kesitlerinden daha hızlı bağlanırlar.
- Mukavemet-ağırlık oranı: Geniş flanşlar malzemeyi nötr eksenden uzağa yerleştirir; böylece standart bir Y 300x300 profil, metre başına yaklaşık 95 kg'lık bir oranla yaklaşık 1.400 cm³'lük bir kesit modülü sağlar.
- Uzun açıklıklar: H kirişler zemin sistemlerinde genellikle 6 ila 12 m'ye kadar uzanır ve transfer kirişleri veya portal kirişleri olarak kullanıldığında 15 ila 30 m'ye ulaşır.
- İki yönlü bükülme direnci: Derinlik ve genişlik benzer olduğundan kesit, ekstra destek gerekmeden yanal ve eksenel yüklere dayanır.
- Daha basit bağlantılar: Paralel flanşlar uç plakaları, taban plakalarını ve konik şim içermeyen kiriş eklerini kabul eder.
- Yerel stok: Genel boyutlar dünya çapındaki çelik tüccarları tarafından stoklanmakta, özel kesitler ise sipariş üzerine kaynaklanabilmektedir.
H Kiriş vs I Beam: Ne Belirtilmelidir?
Kolonlar, ağır yüklü kirişler ve moment çerçeveleri için H kirişi kullanın; I kirişini yalnızca konik flanşların ve daha düşük ağırlığın kabul edilebilir olduğu hafif yüklü, kısa açıklıklı elemanlar için seçin.
Fark geometriktir. Bir H kirişi birbirine paralel ve gövdeye neredeyse eşit kalınlıkta geniş flanşlara sahipken, S şeklindeki I kirişi eğimli iç yüzlere sahip daha dar flanşlara sahiptir. Paralel H-kiriş flanşı doğrudan yataklamaya, sıkı cıvatalamaya ve tam nüfuzlu kaynağa olanak tanır; konik I-kiriş flanşı bağlantı gerilimlerini yoğunlaştırır ve genellikle pullara veya şimlere ihtiyaç duyar.
| Mülkiyet | H Beam | I Işın (S şekli) |
|---|---|---|
| Kesit şekli | Büyük H, paralel flanşlar | Büyük I, konik flanşlar |
| Flanş genişliği | Geniş ve düz | İçi dar ve eğimli |
| Aynı ışın yüksekliği için ağırlık | Daha ağır | Çakmak |
| Bükme kapasitesi | Her iki eksende de yüksek | Yalnızca bir eksen hakkında yüksek |
| Bağlantı çabası | Doğrudan cıvatalama veya kaynak | Şimler veya özel pullar gerekli |
| Tipik açıklık aralığı | 6 ila 30 m ve ötesi | Yaklaşık 10 ila 15 m'ye kadar |
| Tipik kullanımlar | Kolonlar, transfer kirişleri, portal çerçeveleri, yüksek katlı çerçeveler | Köprü kirişleri, vinç kirişleri, hafif zemin kirişleri |
Standart H Kiriş Boyutları ve Nasıl Okunacağı
H kiriş tanımını nominal yükseklik x flanş genişliği x web kalınlığı x flanş kalınlığı olarak okuyun (örneğin H 400 x 200 x 8 x 13 mm) ve GB/T 11263, JIS G3192, EN 10034 ve ASTM A6 farklı tolerans ve sınıflandırma sistemleri kullandığından her zaman boyutların hangi standarda uyduğunu doğrulayın.
| Tanım | Web kalınlığı (mm) | Flanş genişliği x thickness (mm) | Tipik kullanım |
|---|---|---|---|
| Y 100x100 | 6 | 100x8 | Asma kat direkleri, hafif sütun desteği |
| Y 150x150 | 7 | 150x10 | Portal kirişleri, alçak kolonlar |
| Y 200x200 | 8 | 200x12 | Alçak binalarda standart kiriş ve kolonlar |
| H 300 x 300 | 10 | 300x15 | Orta katlı kolonlar, transfer kirişleri |
| Y 400x400 | 13 | 400x21 | Yüksek katlı kolonlar, ağır yüklü kirişler |
| H 400 x 200 yerleşik | 8 | 200x13 | Kaynaklı kirişler, vinç pisti kirişleri |
Zemin kirişi için ortak bir hizmet verilebilirlik kuralı, hareketli yük sapmasını açıklık/360'ın (L/360) altında tutar. Seçim yöntemi her zaman aynıdır: gerekli kesit modülünü hesaplayın, standart tablolardan bir deneme kesiti seçin, sehimi ve kesmeyi kontrol edin, ardından flanş ve gövde genişliği-kalınlık oranlarının kompakt veya yarı kompakt sınıfta kaldığını, böylece yerel bükülmenin kapasiteyi azaltmadığını doğrulayın.
H Kiriş Yapımında Tipik Uygulamalar
H kirişler, tek katlı portal hangarlardan yüksek kulelere, köprü tabliyelerine ve ağır sanayi tesis yapılarına kadar konut dışı çelik binaların çoğunun iskeletini taşır.
- Bina çerçeveleri: orta katlı ve yüksek katlı yapılarda çaprazlı veya moment dirençli çerçeveli kolonlar ve kirişler.
- Endüstriyel binalar: 18 ila 36 m net açıklığa sahip portal çerçeveleri ve vinç binaları.
- Köprüler: Ana kirişler, çapraz kirişler ve yaya yolu destekleri.
- Temeller: Derin temeller ve deniz yapıları için ana kayaya çakılan H-kazıklar.
- Enerji ve proses tesisleri: boru rafları, ekipman platformları ve rüzgar kulesi iç platformları.
- Asma kat ve tesis katları: beton levhaları veya ızgarayı destekleyen ikincil kirişler.
H Kiriş Çerçevesinin Ömrünü Belirleyen Kaynak Konuları
H kiriş yapımında en yüksek riskli işlemler, inşaat bölümlerindeki boyuna gövdeden flanşa kaynaklar ve sahada yapılan tam nüfuzlu eklemelerdir. Kusurlu kaynaklar, kiriş tasarım yüküne ulaşmadan çok önce çatlama ve distorsiyona neden olur; dolayısıyla kaynak kalitesi, çerçeve hizmet ömrünün gerçek belirleyicisidir.
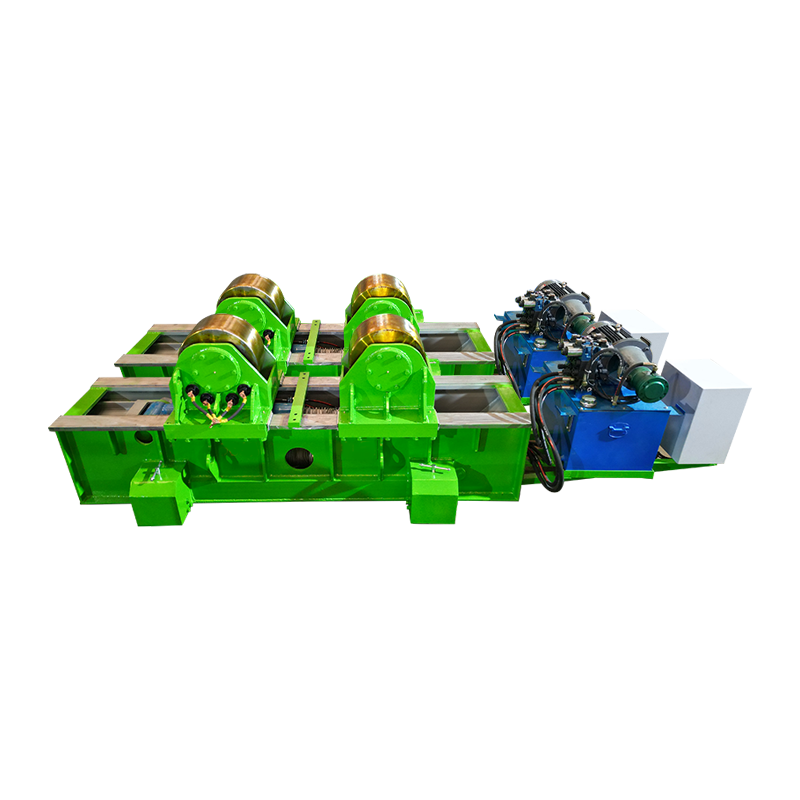
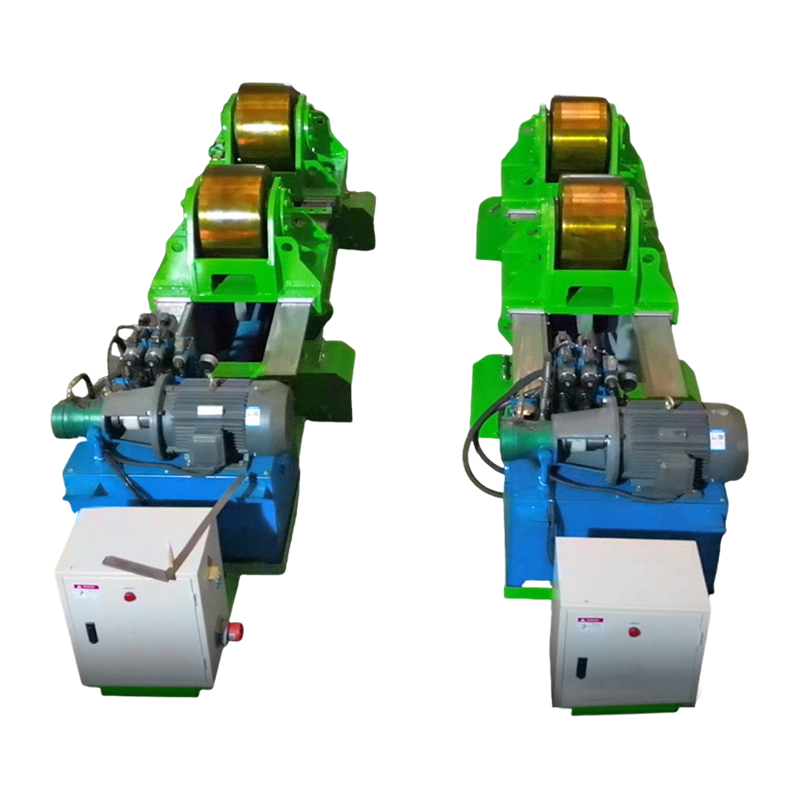
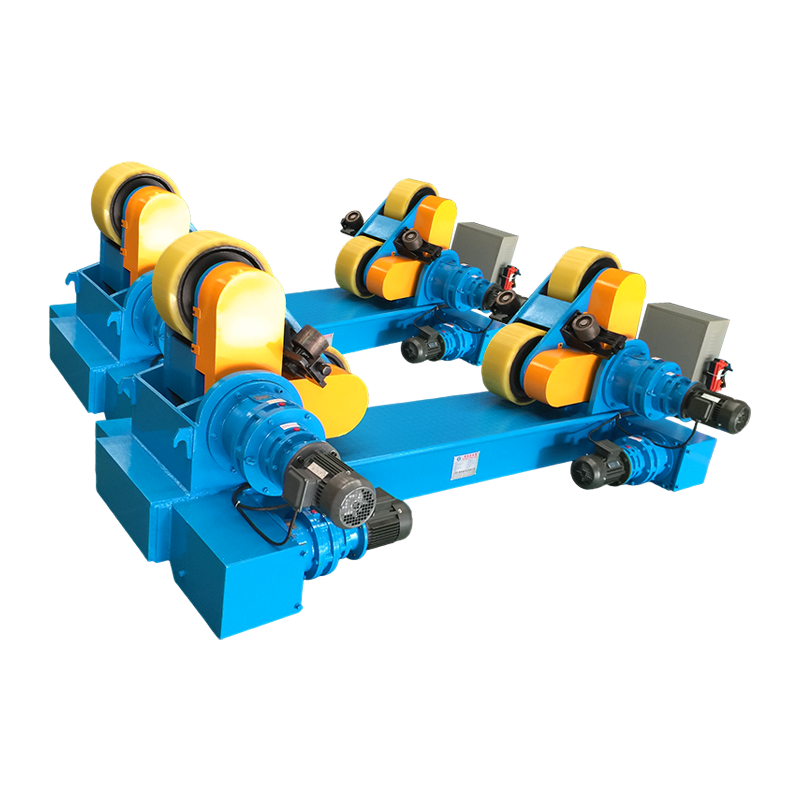
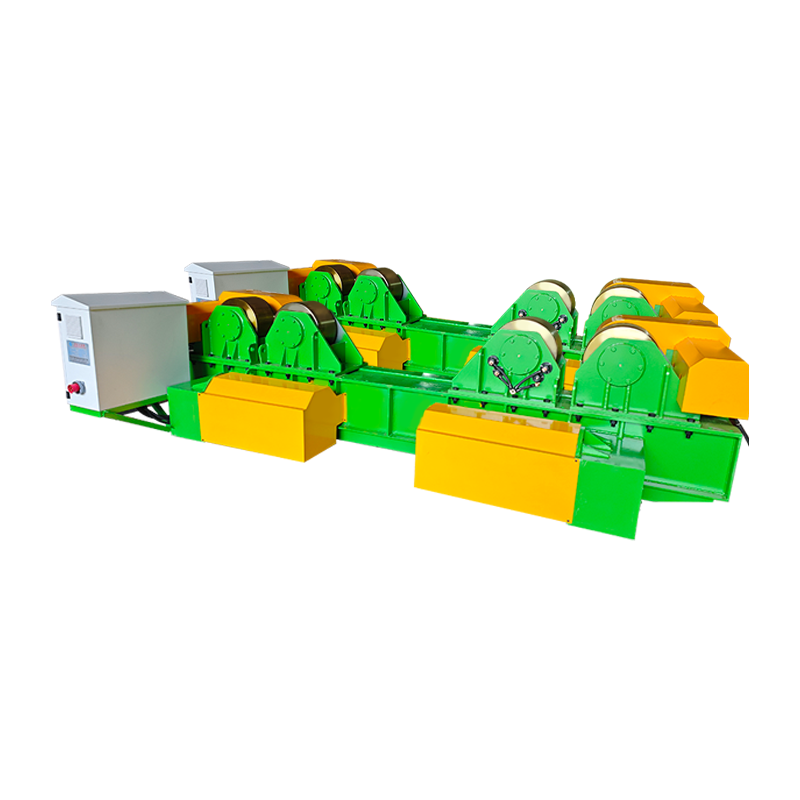
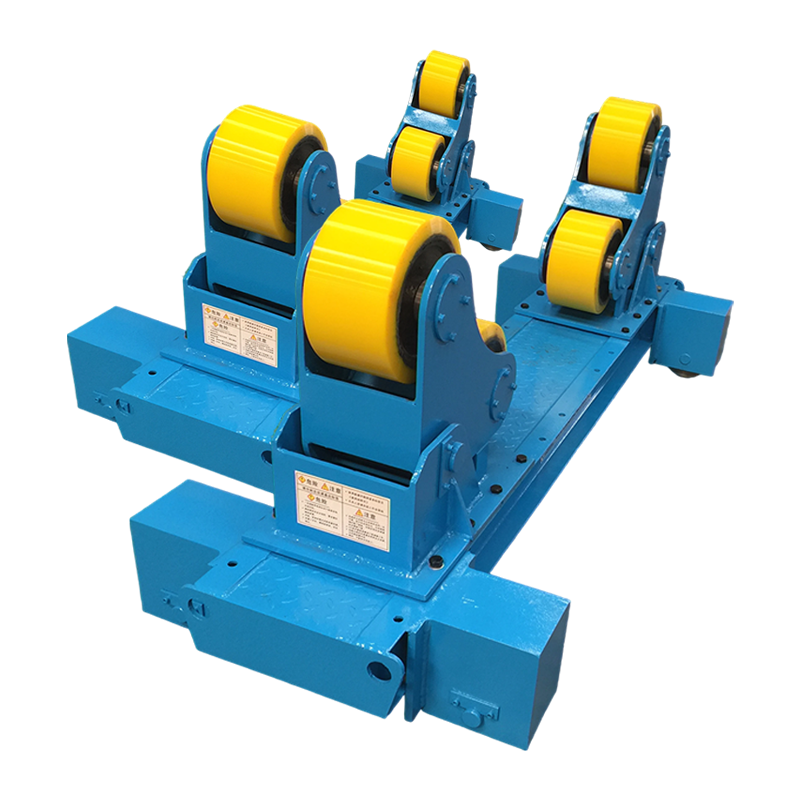
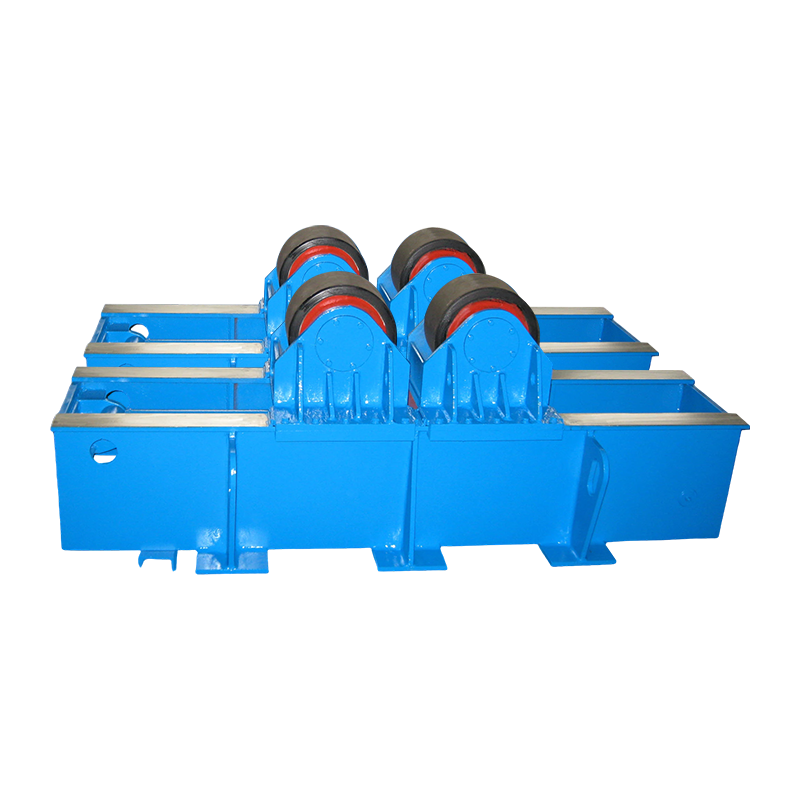
Kaynaklı bir H kirişi, ağın her iki yanında iki tane olmak üzere dört sürekli köşe kaynağına ihtiyaç duyar. Tozaltı ark kaynağı (SAW) standart işlemdir çünkü yüksek birikme, düşük hidrojen sağlar ve düz, sürekli bir dikiş üzerinde sıçrama yapmaz. Tipik bir üretim kurulumunda bir tozaltı kaynak kolonu bomu kiriş, elektrikli silindir standları üzerinde desteklenirken tüm kiriş uzunluğunu kat eder.
 SAW Kolon ve Bom Üreticileri, Şirket Wuxi WeldNice Heavy Industry Technology Co., Ltd, Çin TESTERE Kolon ve Bom üreticileri ve şirketidir, Özelleştirme desteklenir,... Ürünü Görüntüle →
Fit-up kaynak sonucunu yönetir. Gövde ile flanş arasındaki boşluk SAW'dan önce 1 mm veya daha az tutulmalıdır; daha büyük boşluklar yanmaya, eksik kaynaşmaya ve aşırı takviyeye neden olur. Daha küçük montajlar için, her bir kaynağı düz konuma getirecek şekilde bileşeni döndürmek devirme kaynak pozisyoneri kusurları azaltır ve biriktirme oranını önemli ölçüde artırır.
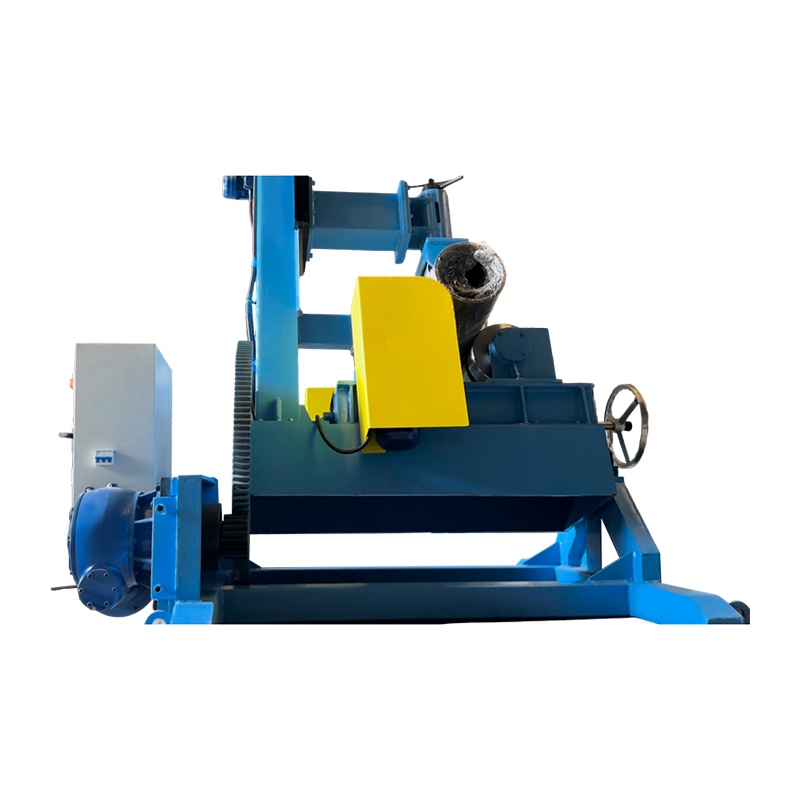 1.5T Eğimli Kaynak Pozisyoner Tedarikçileri, OEM / ODM Fabrikası - Wuxi WeldNice Heavy In Wuxi WeldNice Heavy Industry Technology Co., Ltd, Çin 1.5T Tilt Kaynak Pozisyoner tedarikçileri ve OEM/ODM fabrikasıdır, 1.5T Tilt Kaynak Pozisyoner... Ürünü Görüntüle →
Distorsiyon kontrolü de aynı derecede önemlidir. Standart karşı önlemler dengeli bir kaynak sırası, kaynak öncesinde flanşların ağlara karşı sıkıştırılması, uzun dikişlerin geriye doğru atılması ve kirişin geçişler arasında soğumasına izin verilmesidir. Sahada, kolon ve kiriş birleşimlerinde destek çubuklu tam nüfuzlu alın kaynakları kullanılır; Kalın kesitlerdeki S355JR veya Q355B gibi karbon eşdeğeri kabaca 0,42'nin üzerinde olan çelikler, 75 ila 100 derece C'lik ön ısıtma ve pasolar arası sıcaklık kontrolü gerektirir. Her ekleme kaynağının ardından ultrasonik veya manyetik parçacık muayenesi yapılmalıdır.
Doğru hareket yapısal imalatta otomatik kaynak tek başına hız ile ilgili değildir. Otomatik sistemler dikişi okur, torç açısını sabit tutar ve kaynak parametrelerini kaydeder; bu da manuel kaynağın sekiz ila on iki metre uzunluğundaki dikişlerde garanti edemeyeceği tekrarlanabilirliği sağlar.
Son olarak, bitmiş çerçeveyi koruyun: yüzey hazırlığı derecesi Sa 2.5'e kadar kumlayın, çinko açısından zengin bir astar uygulayın ve bina yönetmeliğinin gerekli yangına dayanıklılık süresini karşılamak için normalde şişen kaplama veya levha ile yangından koruma sağlayın.
H Kiriş Tedarik Kontrol Listesi
H kirişlerini belgelenmiş bir kalite, standart ve freze sertifikasına göre satın alın ve partiyi kabul etmeden önce teslim edilen toleransları inceleyin.
- Bir bölümü seçmeden önce geçerli yük durumunu ve sapma sınırını tanımlayın; katlar için açıklık/360 kuralı ve çatı elemanları için açıklık/240 kuralı ortak başlangıç noktalarıdır.
- Stoklu bir boyutu tercih edin. Standart olmayan boyutlar, yuvarlanan minimumlar, daha uzun teslimat süreleri ve daha yüksek fiyatlar anlamına gelir.
- Çelik kalitesini ve standartlardaki eşdeğerini (örneğin S355JR, Q355B veya ASTM A992) doğrulayın ve dolgu metalinin ana metal mukavemetiyle eşleştiğinden emin olun.
- Değirmen testi sertifikasını isteyin ve akma mukavemetini, çekme mukavemetini ve karbon eşdeğerini kontrol edin. Yaklaşık 0,45 ila 0,50'nin üzerindeki bir karbon eşdeğeri, ön ısıtmalı nitelikli bir kaynak prosedürünü zorunlu kılar.
- Teslimatta yuvarlanma toleranslarını kontrol edin: flanş kareliği, web düzlüğü ve kamber. Tipik kabul sınırları metre başına 1 ila 2 mm'dir.
- Kaynak işini imalatçıyla birlikte planlayın: eğimli konumlayıcı veya kolon bomu, garip konumlarda manuel kaynak yapmaya kıyasla kaynaklı H kirişin tonu başına saat tasarrufu sağlar.
H Kiriş İnşaatı SSS
H ışını ile I ışını arasındaki temel fark nedir?
Bir H kirişi geniş paralel flanşlara sahiptir ve her iki yönde de bükülmeyi taşırken, I kirişi konik flanşlara sahiptir, daha az ağırlığa sahiptir ve esas olarak bir eksen etrafında bükülme için tasarlanmıştır. Kolonlar ve ağır yüklü kirişler için H kesitlerini kullanın.
Bir H kirişi ara destek olmadan ne kadar uzağa yayılabilir?
Tipik bir zemin kirişinin genişliği 6 ila 12 m'dir; transfer kirişleri ve portal kirişleri 15 ila 30 m'ye ulaşır. Daha derin kesitler veya kafes kirişlerle daha uzun açıklıklar mümkündür ancak kesit modülü, sehim sınırı ve kesme kapasitesi her zaman hesaplamayla kontrol edilmelidir.
H kirişler konut inşaatında kullanılabilir mi?
Evet. H 100 ila H 200 gibi daha küçük bölümler, bodrum katlarında sütunlar, geniş garaj açıklıkları üzerinde lentolar ve duvar veya kerestenin boşluğu kapatamadığı zeminleri veya çatı alanlarını destekleyen kirişler olarak kullanılır.
H kirişlerin yangından korunmaya ihtiyacı var mı?
Çoğu bina yönetmeliğinde evet. Çelik, genellikle 60 ila 120 dakika olan gerekli yangın derecesine ulaşmak için şişen boya, levha veya beton kaplama ile korunur, çünkü çıplak çelik, yaklaşık 500 derece C'nin üzerinde hızla gücünü kaybeder.
Neden bazı H kirişleri haddelenmek yerine kaynakla yapılıyor?
Çünkü değirmenler yalnızca sınırlı sayıda ebatta haddeliyor. Tasarımın özel ağ kalınlığına sahip H 600 x 300'e ihtiyacı varsa, imalatçı üç plakayı yerleşik bir bölüme kaynak yapar. Kaynak kalitesi, distorsiyon kontrolü ve muayene daha sonra kritik hale gelir ve bu, uygun ekipmanın ölçülebilir fark yarattığı aşamadır.
Sonuç olarak: H kiriş yapısı, kesit doğru belirlendiğinde ve kaynak ilk puntodan son eklemeye kadar kontrol edildiğinde çoğu çelik çerçeveli bina için en düşük kurulum maliyetini sunar. Stoklu bir boyut seçin, kaliteyi ve karbon eşdeğerini doğrulayın ve imalatçıya kaynakları düz ve distorsiyonu küçük tutacak ekipman verin. En ekonomik kiriş ton başına en düşük fiyata sahip olan değildir; en az sorunla birlikte gidendir. Bir H kiriş kaynak hattı kuruyor veya yükseltiyorsanız, özel bir kaynak ekipmanı üreticisi İş parçasını konumlandırır, döndürür ve hizalar çünkü taşıma ekipmanı genellikle kaynak kalitesine torç açılmadan önce karar verir.