I-kirişler iki temel yöntemle yapılır: tek bir çelik kütüğün sıcak haddelenmesi veya üç çelik levhanın birbirine kaynaklanması. Sıcak haddeleme standart yapısal bölümlerin çoğunu üretirken, kaynaklı imalat özel plaka kirişleri oluşturur. Aralarındaki seçim gerekli kesit boyutuna, miktarına ve tolerans ihtiyaçlarına bağlıdır.
I-Beam Nedir?
I-kiriş, dikey bir ağ ve "I" harfi şeklinde iki yatay flanşa sahip çelik bir elemandır. Geometri, en yüksek miktarda malzemeyi bükülme gerilimlerinin en yüksek olduğu yere yerleştirir ve profili hem bükülme hem de eksenel yükler için olağanüstü verimli hale getirir.
Kesitin derinliği, flanş genişliği ve ağ kalınlığı, yapısal uygulamaya göre değişir. Standart haddelenmiş I-kirişler yayınlanmış boyut tablolarını takip ederken, kaynaklı plaka kirişler neredeyse her pratik boyuta göre tasarlanabilmektedir.
Sıcak Haddelenmiş I-Kiriş İmalatı
Sıcak haddeleme, standart I-kirişleri üretmek için en yaygın yöntemdir çünkü tutarlı mekanik özellikler, sıkı toleranslar ve metre başına nispeten düşük bir maliyetle yüksek üretim hacmi sağlar.
Eritme ve Rafine Etme
Süreç, hassas kimyaya sahip, temiz, alaşımlı bir çelik eriyiğinin oluşturulmasıyla başlar. Hurda çelik veya birincil demir, bir elektrik ark ocağında veya bazik oksijen fırınında eritilir ve gerekli kaliteye ulaşmak için manganez, krom ve nikel gibi alaşım elementleri eklenir. Kaynaklanabilirliği ve tokluğu sağlamak için rafinasyon sırasında kükürt ve fosfor gibi yabancı maddeler giderilir.
Döküm
Rafine edilmiş erimiş çelik, nihai profile dönüştürülecek dikdörtgen kütüklere veya blumlara dökülür. Kütük katılaştırılır, soğumasına izin verilir ve daha sonra haddeleme başlamadan önce bir yeniden ısıtma fırınında yaklaşık 1200°C'ye yeniden ısıtılır.
Yuvarlanma
Yeniden ısıtılan kütük, evrensel bir haddehanedeki bir dizi hadde tezgahından geçirilerek bir I profiline şekillendirilir. Yatay ve dikey rulolar yavaş yavaş ağ ve flanşları oluşturur. Operasyon kaba pasoları, ara pasoları ve kesin boyutları ve yüzey durumunu kontrol eden son bitirme pasosunu içerir. Haddeleme, yeniden kristalleşme sıcaklığının biraz üzerinde meydana gelir, bu da tane yapısını iyileştirir ve mukavemeti ve tokluğu artırır.
Isıl İşlem
Yuvarlandıktan sonra I-kirişin ya doğal olarak soğumasına izin verilir ya da kontrollü termal döngülere tabi tutulur. Normalleştirme, söndürme veya temperleme, yüksek mukavemetli veya düşük sıcaklıktaki servisler için kullanılabilir. Soğutma hızı, bitmiş bölümün sertliğini, akma mukavemetini ve kaynaklanabilirliğini doğrudan etkiler.
Test ve Muayene
Bitirilmiş sıcak haddelenmiş I-kirişler kimyasal bileşim, çekme mukavemeti, akma mukavemeti ve uzama açısından doğrulanır. Boyut kontrolleri, flanş genişliğini, ağ kalınlığını, uzunluğunu ve düzlüğünü AISC veya EN gibi tanınmış standartlara göre doğrular. Kritik yük taşıma uygulamaları için tahribatsız muayene (tipik olarak ultrasonik veya manyetik parçacık muayenesi) uygulanabilir.
Kaynaklı I-Kiriş İmalatı
Plaka kirişleri olarak da bilinen kaynaklı I-kirişler üç ayrı çelik plakadan üretilir: bir ağ ve iki flanş. Bu yöntem, sıcak haddelenmiş kesitlerin çok büyük olması, alışılmadık derinliklere ihtiyaç duyulması veya plaka boyutlarının belirli bir proje için daha iyi ekonomi sağlaması durumunda seçilir.
Kesim ve Plaka Hazırlama
Plakalar CNC alevli kesim, plazma kesim veya testereyle istenilen genişlik ve uzunlukta kesilir. Ağ ve flanş plakaları, hadde pulunu çıkarmak için tipik olarak kumlama işlemine tabi tutulur ve tam nüfuzlu kaynaklar gerektiğinde kenarlar pahlanır.
Fit-Up ve Punta Kaynağı
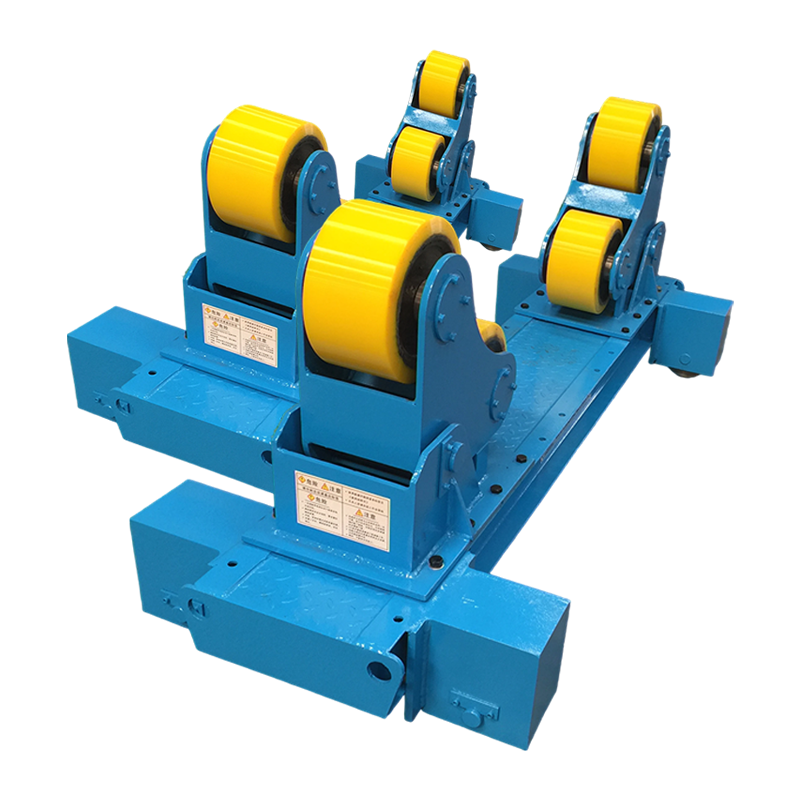
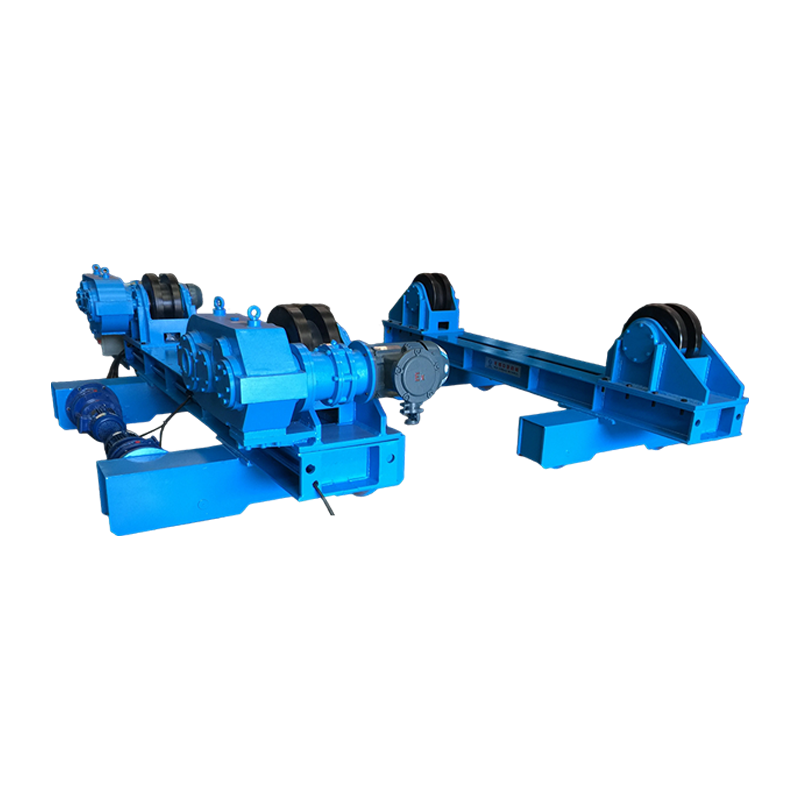
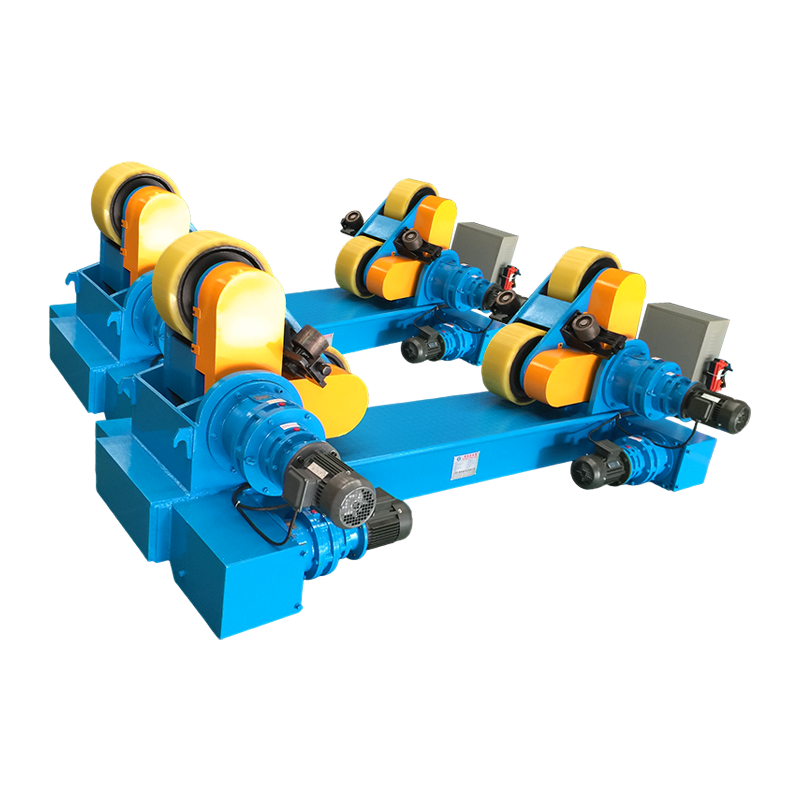
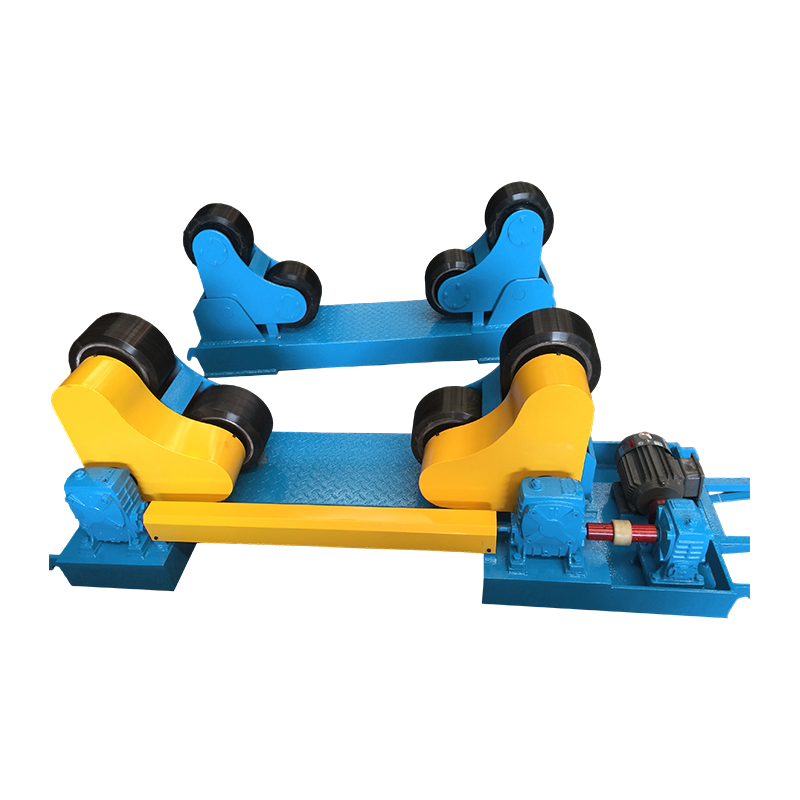
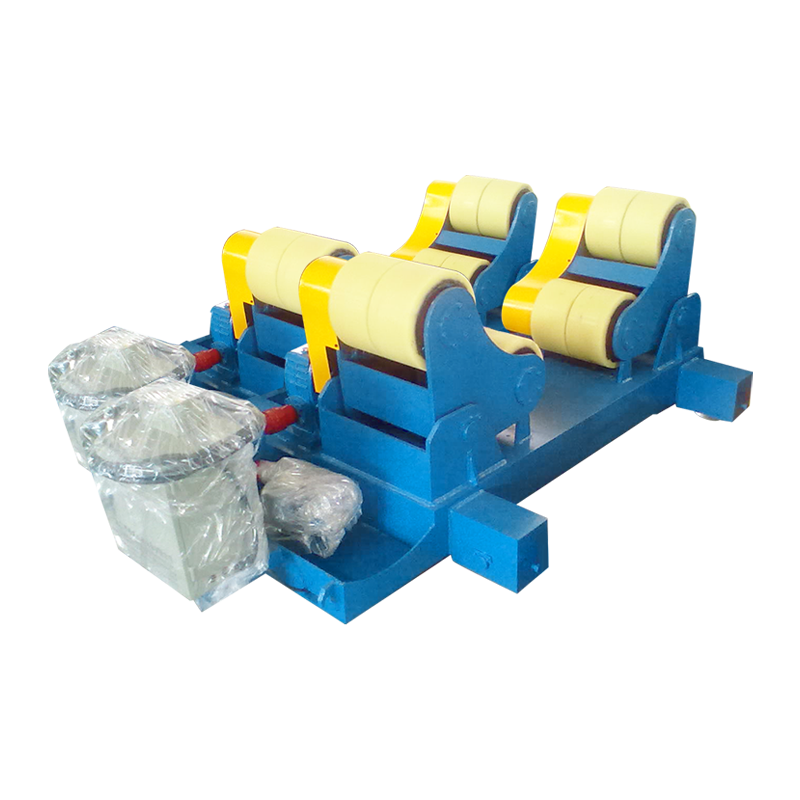
Kesilen plakalar, ağı flanşlara dik tutan bir sabitleme elemanına kelepçelenir ve montaj şeklini korumak için punto kaynakları uygulanır. Hidrolik kaldırma ve manuel yörünge hareketi özelliğine sahip uygun bir kaynak döndürücü, daha büyük bölümler için bile düzeneğin hizalanmasına yardımcı olarak doğruluğu ve işçi güvenliğini artırır.
 Hidrolik Kaldırma ve Manuel Yörünge Hareketi ile 40T Fit-Up Kaynak Rotatoru Bu döndürücü, büyük ağ-flanş düzeneklerinin hizalanmasına yardımcı olarak punto kaynağı sırasında doğruluğu ve güvenliği artırır. Hidrolik kaldırma ve manuel yörünge hareketi, daha ağır bölümler için konumlandırmayı kolaylaştırır. Ürünü Görüntüle →
Otomatik Kaynak
Puntolu montaj, tozaltı ark kaynağı (SAW) veya gaz metal ark kaynağı (GMAW) kullanılarak kaynak yapılır. Bir kaynak merkezi veya kolon bomu, torcu bağlantı noktası boyunca konumlandırır ve ışın, tutarlı bir ilerleme hızı sağlamak için genellikle silindirler üzerinde desteklenir. Özellikle uzun, ince ağlarda distorsiyonu ve artık gerilimleri sınırlamak için ısı girişi kontrol edilmelidir.
Bitirme ve Muayene
Kaynaktan sonra kiriş düzeltilebilir ve kaynak yüzeyleri belirtilen yerlerde taşlanır. Tekrarlanan işlemler için servo kontrollü kaynak konumlayıcı, kirişi eğebilir ve bitirme ve inceleme sırasında operatörün erişimini iyileştirebilir. Kaynaklı I-kirişler ağ-flanş bağlantı noktalarında görsel olarak ve ultrasonik testlerle incelenir ve boyutsal kontroller ağ yüksekliğini, flanş genişliğini ve bombeyi doğrular.
 Kiriş Bitirme ve Muayene için Servo Kontrollü Kaynak Pozisyoneri Bu konumlayıcı, kaynaklı kirişleri eğerek düzleştirme, taşlama ve inceleme sırasında operatörün erişimini iyileştirir. Servo kontrolü, verimli son işlem çalışmaları için hassas ayarlamaya olanak tanır. Ürünü Görüntüle →
Sıcak Haddelenmiş ve Kaynaklı I-Kirişler
Sıcak haddelenmiş profiller standart inşaat uygulamalarına hakimken, özel boyutlar veya olağanüstü büyük derinlikler gerektiğinde kaynaklı plaka kirişleri tercih edilir. Temel ödünleşim, metre başına maliyet ile tasarım esnekliğidir.
| Görünüş | Sıcak Haddelenmiş | Kaynaklı |
|---|---|---|
| Süreç | Haddehanede şekillendirilen tek kütük | Üç çelik levha birbirine kaynaklanmış |
| Bölüm Boyutu | Pratik yuvarlanma sınırlarına kadar standart profiller | Genellikle yuvarlanma sınırlarını aşan özel genişlik ve derinlik |
| Maliyet | Standart boyutlar için metre başına daha düşük | Daha yüksek imalat maliyeti |
| Üretim Hızı | Çok yüksek hacim | Daha yavaş, proje bazında |
| Esneklik | Mevcut damla boyutlarıyla sınırlıdır | Son derece boyutlu |
| Tipik Kullanımlar | Binalar, köprüler, makine çerçeveleri | Ağır yapılar, uzun açıklıklı kirişler, özel ekipmanlar |
Kalite Kontrol ve Standartlar
I-kiriş üretiminde kalite kontrolü, kimyasal analize, mekanik testlere ve tanınmış yapısal standartlara göre boyutsal doğrulamaya dayanır. Sıcak haddelenmiş bölümler genellikle AISC veya EN standartlarını takip ederken, kaynaklı kirişler AWS D1.1 veya eşdeğer bir yapısal kaynak koduna tabidir.
Kaynaklı I-kirişler için kaynak prosedürlerinin ve kaynakçıların yeterliliği tartışılamaz. Isı girdisinin kontrol edilmesi, uygun montajın sağlanması ve doğru kaynak işleme ekipmanının seçilmesi, sağlam bir ağ-flanş kaynağı üretmek için kritik öneme sahiptir. Ne kadar modern olduğunu keşfedebilirsiniz kaynak teknolojisi çelik üretimini ve kalitesini daha derinlemesine etkiler.
Sıkça Sorulan Sorular
Tüm I-kirişler sıcak haddelemeyle mi yapılıyor?
Hayır. I-kirişler sıcak haddelenebilir veya kaynak yapılabilir. Haddelenmiş profiller en yaygın olanlardır ancak büyük veya olağandışı boyutlara ihtiyaç duyulduğunda kaynaklı plaka kirişleri kullanılır.
I-kirişi ile H-kirişi arasındaki fark nedir?
H-kirişin flanşları genellikle daha geniş ve daha paraleldir; standart I-kiriş flanşları ise hafif bir konikliğe sahiptir. Her ikisi de benzer haddeleme veya kaynak işlemleri kullanılarak üretilir.
Kavisli I-kirişler nasıl yapılır?
Kavisli I-kirişler tipik olarak soğuk haddeleme, endüksiyonla bükme veya ağın kesilmesi ve plakaların bir eğriye kaynaklanmasıyla üretilir. Geçmişte kavisli çelik kirişler genellikle oksi-yakıtla kesme ve kaynaklama yoluyla yapılıyordu.
I-kirişler için hangi çelik kaliteleri tipiktir?
Yaygın yapısal kaliteler arasında ASTM A992, A572 ve EN S275/S355 bulunur. Seçim yük, süneklik ve kaynaklanabilirlik gereksinimlerine bağlıdır.
Kaynaklı I-kirişler nasıl denetlenir?
Kaynaklı I-kirişler görsel olarak ve kaynak bölgelerinde ultrasonik testlerle kontrol edilir. Boyutsal kontroller ağ yüksekliğini, flanş genişliğini ve düzlüğünü tasarım çizimine göre doğrular.
Sonuç
Yapısal gereksinimlerle başlayın, ardından üretim yöntemini seçin. Standart haddelenmiş I-kirişler tipik inşaat için en ekonomik olanlardır. Tasarım özel derinlikler, ağır yükler veya büyük plaka kiriş bölümleri gerektirdiğinde, kaynaklı imalat gerekli esnekliği sunar. Güvenilir taşıma ve konumlandırma ekipmanının kullanılması, özellikle üretim hattında kaynak işleminin kendisi kadar önemlidir. İyi bir montaj, kontrollü ısı girişi ve uygun inceleme, yapısal olarak sağlam bir I-kirişin anahtarıdır.