Paslanmaz çeliğin karbon çeliğe kaynaklanması yaygın ancak teknik açıdan zorlu bir birleştirme görevidir. Güvenilir yol basittir: ER309L gibi aşırı alaşımlı bir östenitik dolgu maddesi seçin, düşük ısı girdili bir prosedür kullanın ve karbon çeliği tarafından demir kirlenmesini önleyin. Uygulamada bu üç karar çoğu çatlamayı, aşırı sertliği ve erken korozyon arızalarını ortadan kaldırır.
Algılanan zorluğa rağmen, kimya fabrikalarında, gıda hatlarında, su arıtma sistemlerinde ve yapısal çelik işlerinde paslanmaz ve karbon çeliği arasındaki farklı metal bağlantılar ortaya çıkıyor. Önemli olan bunu iki benzer malzemenin kaynaklanması olarak düşünmemek; alaşımlama ve seyreltmeyi yöneten kontrollü bir süreçtir.
Paslanmazın Karbon Çeliğe Kaynaklanması Neden Farklıdır?
Temel sorun, karbon çeliği ile paslanmaz çeliğin kimya, termal genleşme ve mekanik tepki açısından farklılık göstermesidir. Karbon, ısıtma sırasında karbon çeliğinden kaynak bölgesine göç eder, bu da füzyon hattında sert, kırılgan bir martensit bandı ve karbon çeliği tarafında yumuşatılmış, dekarbürize edilmiş bir katman oluşturabilir. Östenitik paslanmaz çelik ayrıca karbon çeliğine göre yaklaşık yüzde 50 daha fazla genleşir, dolayısıyla bağlantı soğuduktan sonra önemli miktarda artık gerilim oluşur. Aynı zamanda, karbon çeliği ana metalinin seyreltilmesi, kaynak birikintisindeki krom ve nikel içeriğini azaltır. Eğer dolgu metali aşırı alaşımlanmamışsa, bitmiş kaynak zayıf korozyon direncine veya düşük tokluğa sahip olabilir.
- Karbon göçü lokal sertliğe ve gevrekleşmeye neden olur.
- Termal genleşme uyumsuzluğu artık gerilimi ve bozulma riskini artırır.
- Kaynak seyreltmesi, biriken metalin kimyasını değiştirir.
- Paslanmaz taraftaki demir kirliliği daha sonra pas oluşumunu tetikleyebilir.
Doğru Dolgu Metalini Seçmek
Kısa cevap, paslanmazdan karbona çelik bağlantıların çoğu için 309L veya 309Mo kullanmaktır. Bu alaşım, karbon çeliğinden kaynaklanan seyreltmeyi tolere edecek kadar yüksek krom ve nikel sağlar ve yine de iyi korozyon direncine sahip bir östenitik kaynak yapısı bırakır. 304 paslanmazın kendisine birleştirilmesi için tasarlanan 308L, bu ekstra alaşım rezervlerine sahip değildir ve farklı bağlantılar için önerilmez.
| Dolgu | En İyi Kullanım Alanı | Temel Özellikler | Önemli Husus |
|---|---|---|---|
| 308L | 304 paslanmazın kendisine birleştirilmesi | Yüksek korozyon ve estetik kaplama | Yüksek seyreltme için yeterli Cr/Ni yok; martenzit oluşturabilir |
| 309L / 309Ay | Paslanmazın karbon çeliğe kaynaklanması | İyi seyreltme toleransı; sertleşebilir yapılara karşı dayanıklıdır | Çoğu hizmet ortamı için ilk tercih |
| 316L | 316 paslanmaz veya daha yüksek çukurcuklu uygulamaların birleştirilmesi | Molibden çukurlaşma direncini artırır | Hala karbon çeliğinin seyreltilmesi için uygun değildir; bunun yerine 309Mo'yu kullanın |
| 312 | Güçlü, farklı ve kaynaklanması zor kombinasyonlar | Yüksek ferrit içeriği, çatlamaya karşı dayanıklı | Daha yüksek mukavemet ancak daha düşük süneklik; düşük ısı girişi gerektirir |
| ERNiCr-3 | Yüksek sıcaklıkta servis ve termal bisiklet | Nikel bazlı, düşük termal genleşme uyumsuzluğu | Daha yüksek maliyet; yorulma çatlamasına karşı mükemmel direnç |
Yüksek sıcaklıkta veya yoğun döngülü servis için ERNiCr-3 gibi nikel bazlı dolgu metalleri 309L'den daha iyi bir seçimdir. Nikel açısından zengin kaynak metali, karbon geçişine daha iyi direnç gösterir ve karbon çeliğine yakın bir genleşme katsayısına sahiptir, bu da termal yorgunluğu azaltır. Ancak genel uygulamalar için 309L kanıtlanmış, uygun maliyetli bir seçenektir.
Farklı Bağlantılar İçin En İyi Kaynak İşlemleri
GTAW, kritik paslanmazdan karbona çelik işleri için en iyi işlemdir, ancak GMAW, FCAW ve SAW'ın tümü doğru parametrelerle kabul edilebilir kaynaklar üretebilir. Kontrol faktörleri ısı girişi, koruyucu gaz ve ilerleme hızıdır.
- GTAW (TIG): İnce duvarlı borular ve kök geçişleri için en iyisidir çünkü hassas ısı kontrolü ve düşük tortu sağlar. ER309L'den yapılmış bir doldurma çubuğu ve argon veya argon-helyum koruyucu kullanın.
- GMAW (MIG): Orta kalınlıkta üretim için en iyisi. Isı girişini sınırlamak için darbeli sprey veya kısa devre aktarımı kullanın. %2-5 CO2 içeren koruyucu argon gazı yaygındır; %100 CO2'den kaçının.
- FCAW: Kalın levha ve saha onarımları için iyidir. Düz ve yatay kaynaklar için E309LT1-1 tel ve argon/CO2 karışımlı koruma kullanın. Geçişler arasında cürufun temizlenmesi gerekir.
- SAW: Büyük tanklar veya basınçlı kaplar üzerindeki uzun boylamasına dikişler için etkilidir. 309L kablo ve nötr veya krom dengeli bir akı kullanın. Dikkatli ısı kontrolü önemlidir.
Derz Hazırlığı ve Temizliği
Temiz, doğru hazırlanmış bir bağlantı savaşın yarısıdır. Kir, gres, kireç ve karbon çeliği taşlama tozu, paslanmaz tarafta gözenekliliğe ve pas lekelerine neden olabilir. Özel paslanmaz çelik fırçalar ve aletler kullanın ve asla karbon çeliğe temas eden bir fırça kullanmayın.
- Kaynak yapmadan hemen önce bağlantı yüzeylerini parlak metale taşlayın veya makineyle işleyin.
- Aseton veya kaynak hazırlığı için tasarlanmış bir solvent ile her iki tarafı da yağdan arındırın.
- Plakadaki alın eklemi için, iç açısı 60-70 derece ve kök yüzü 1-2 mm olan tek V oluk kullanın.
- Kök pasosunu kaynak yaparken, bir destek çubuğu kullanın veya oksidasyonu önlemek için arka tarafı argonla temizleyin.
- Montaj sırasında karbon çeliği tarafını ve paslanmaz tarafını ayrı tutun; mümkünse ayrı kelepçeler kullanın.
Ön Isıtmayı, Geçişler Arası Sıcaklığı ve Isı Girişini Kontrol Etme
Isı yönetimi dolgu seçiminden sonra en önemli değişkendir. Çoğu bağlantı için ön ısıtmaya gerek yoktur, ancak kesit kalınsa veya bağlantı noktası çok sıkıysa maksimum 100°C'lik ön ısıtma kabul edilebilir. Daha yüksek ön ısıtma, karbon geçişini hızlandırır ve daha kalın bir martensit bandı üretir. Pasolar arası sıcaklık 150°C'nin altında kalmalı ve kaynak, geniş örgüler yerine şerit boncuklarla yapılmalıdır.
| Süreç | Mevcut | Gerilim | Seyahat Hızı | Isı Girişi (yaklaşık) |
|---|---|---|---|---|
| GTAW | 100–150A | 12–15 V | 100–150 mm/dak | 0,6–1,5 kJ/mm |
| GMAW (darbe) | 180–220A | 22–26V | 300–400 mm/dak | 1,0–1,8 kJ/mm |
| FCAW | 220–280A | 26–30V | 350–450 mm/dak | 1,2–2,0 kJ/mm |
Yararlı bir kural, füzyon eksikliğine neden olmadan ısı girdisini mümkün olduğu kadar düşük tutmaktır. Kısa geçişler kullanın ve geçişler arası sıcaklık yükseldiğinde bağlantının geçişler arasında soğumasını bekleyin.
Güvenilir Kaynaklar için Konumlandırma ve Otomasyon
İş parçasını en uygun yönde konumlandırmak ve mekanik ilerleme hızı kontrolünü kullanmak, farklı metal kaynaklarındaki kusurları önemli ölçüde azaltacaktır. Basit manuel kaynak işe yarayabilir ancak bağlantı yerini düz konuma döndürmek çok daha güvenilirdir.
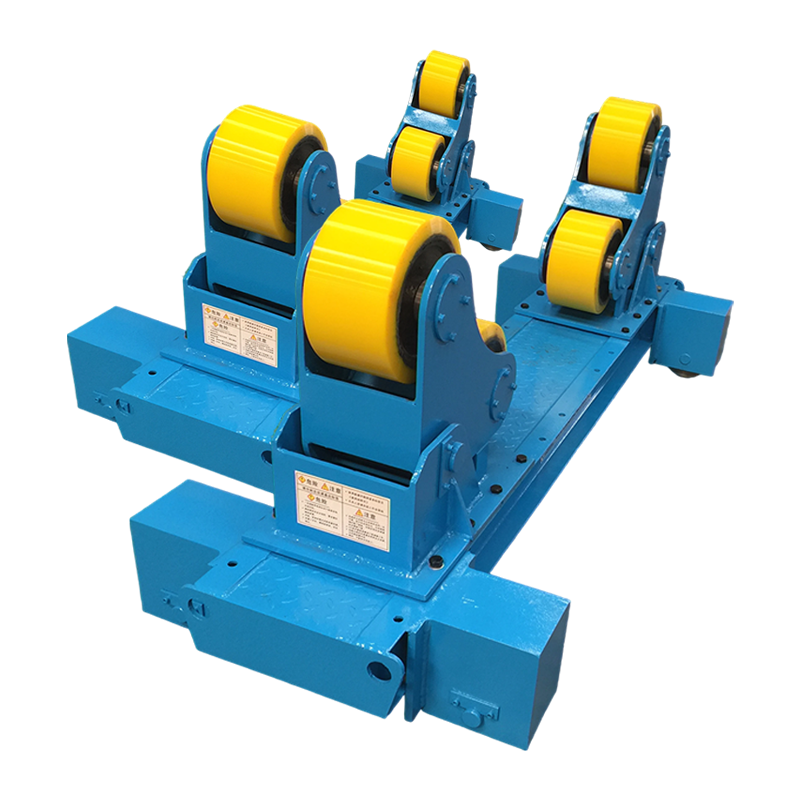
Küçük çaplı montajlar ve bağlantı parçaları için, kaynak konumlayıcı, bağlantıyı uygun bir açıyla sunabilir ve kaynakçı torcu sabit tutarken işi döndürebilir.
 Küçük Montajlar için 1 Tonluk Konvansiyonel Kaynak Pozisyoneri Bu geleneksel kaynak konumlayıcının 1 tonluk nominal kapasitesi vardır ve küçük çaplı düzenekleri uygun açılara döndürerek kaynakçıların torcu sabit tutmasına ve tutarlı bağlantı konumlandırması elde etmesine olanak tanır. Ürünü Görüntüle →
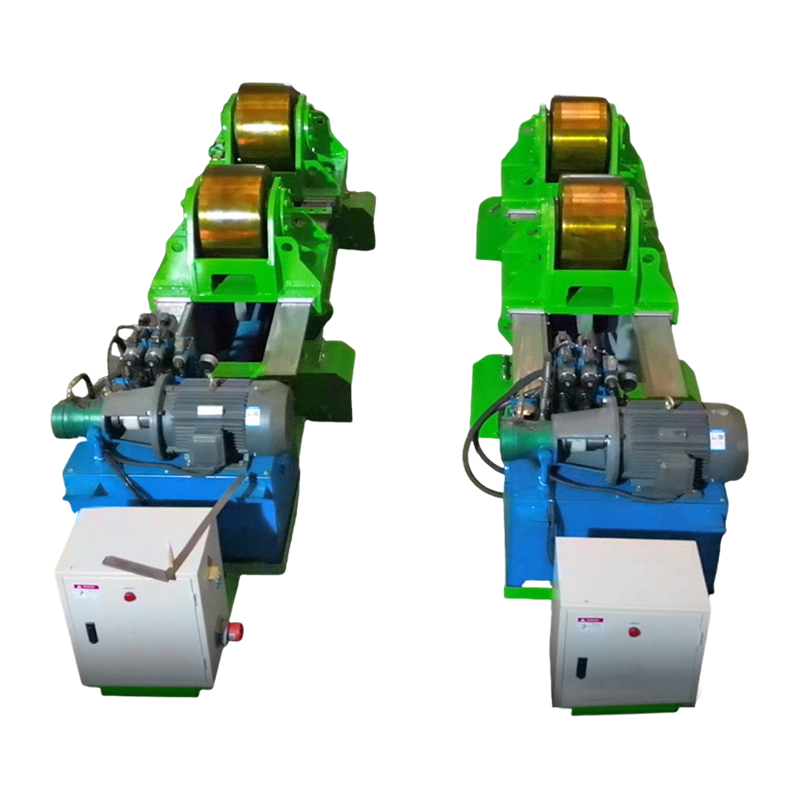
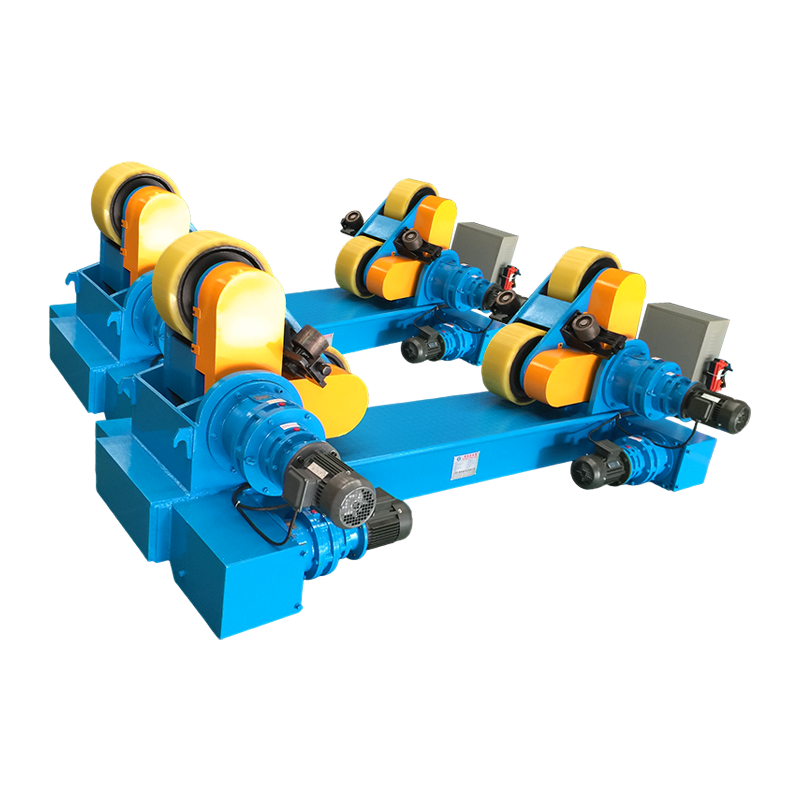
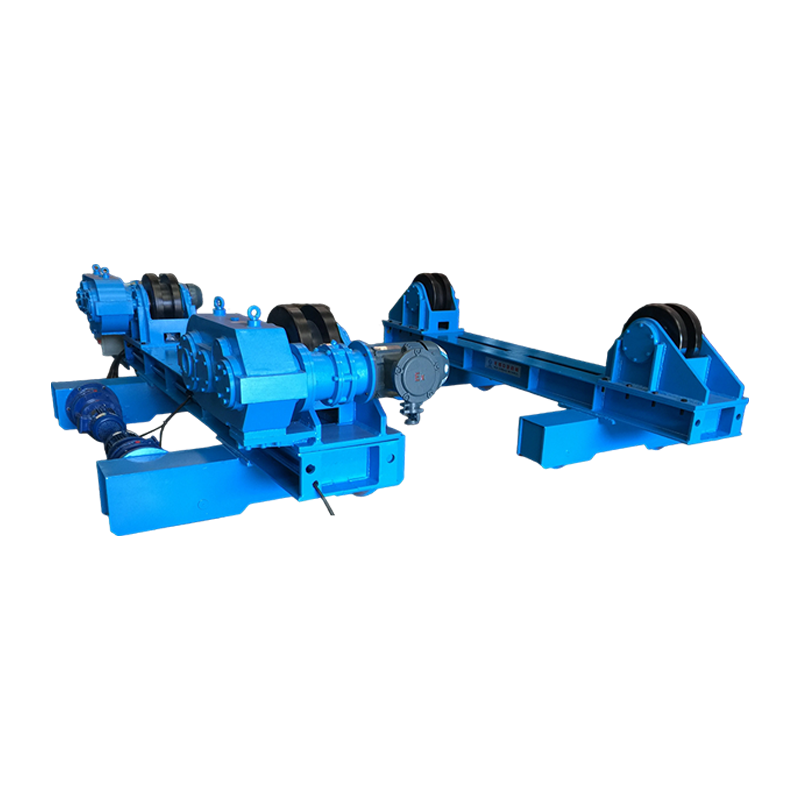
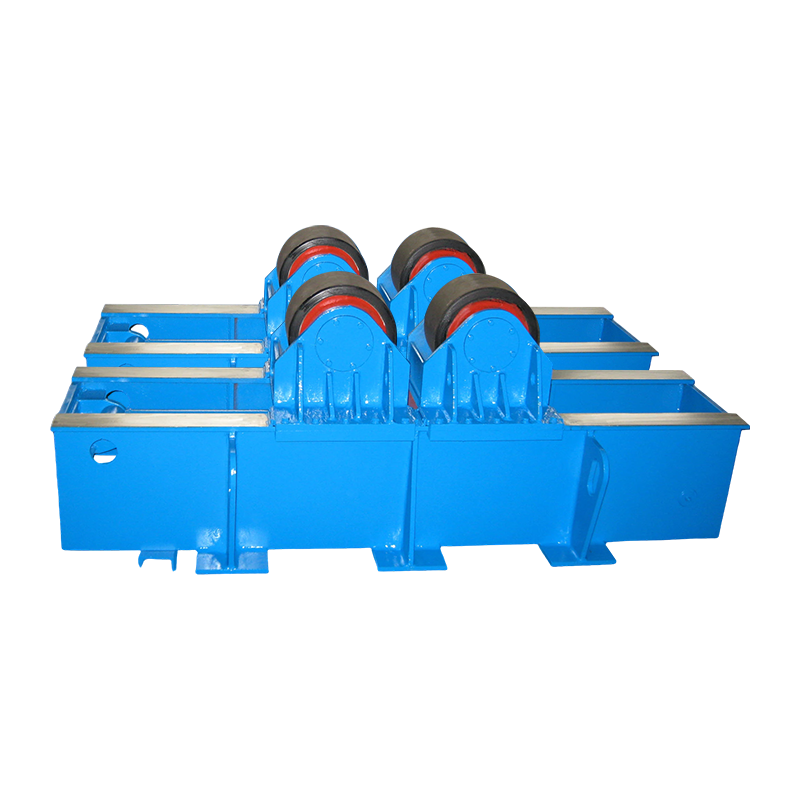
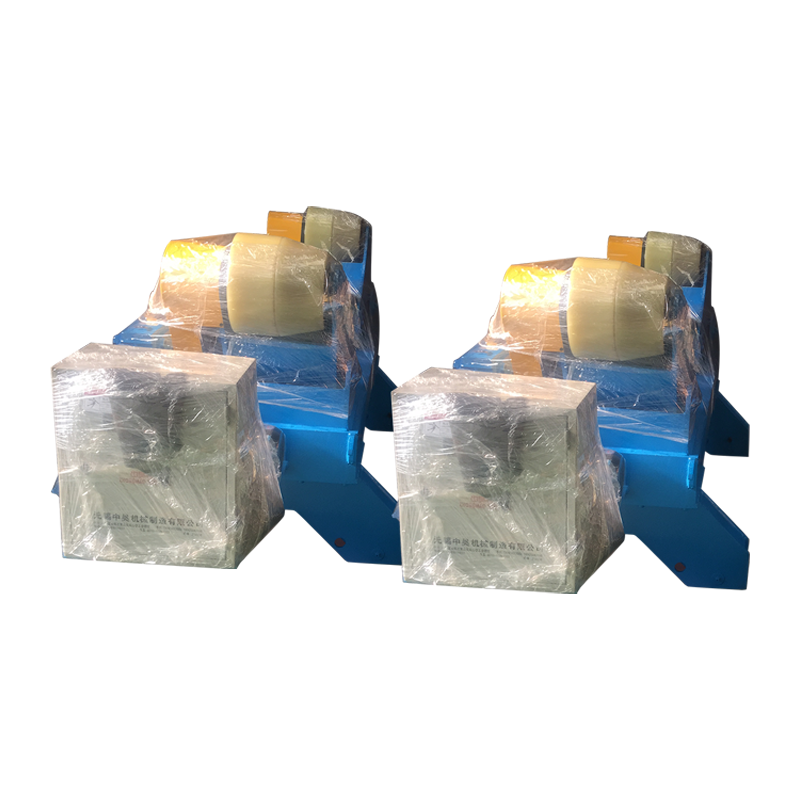
Tank gövdeleri, boru makaraları ve silindirik bölümler için, bir kaynak döndürücü, dikişi kontrollü bir hızda döndürerek kaynak havuzunun tutarlı bir düz konumda kalmasını sağlar. Bu yaklaşım özellikle paslanmaz ve karbon çeliği kombinasyonunun elle işlenemeyecek kadar ağır olduğu durumlarda kullanışlıdır. Hakkında daha fazlasını okuyabilirsiniz Dönen kaynak bağlantıları metal tank ve boru imalatında yeniden çalışmayı nasıl azaltır? .
 Elektrikli Yörünge Hareketli ve Kaldırmalı 10 Tonluk Kaynak Döndürücü Ağır silindirik dikişleri kontrollü bir hızda döndürmek ve tutarlı sonuçlar için kaynak havuzunu düz tutmak üzere tasarlanmış, elektrikli yörünge hareketi ve elektrikli kaldırma özelliğine sahip 10 tonluk kaynak döndürücü. Ürünü Görüntüle →
GMAW veya SAW gerektiren daha uzun kaynak dikişleri için, kolon ve bom manipülatörü kaynak kafasını bağlantı noktası boyunca eşit bir hızda hareket ettirir ve torç açısını sabit tutar. Bu, sıklıkla seyreltme ani artışlarına ve soğuk turlara neden olan insan değişkenliğini ortadan kaldırır.
 Elektrikli Yörünge Hareketli Özelleştirilmiş 4030 Kolon ve Bom Elektrikli yörünge hareketine sahip özelleştirilmiş bir sütun ve bom manipülatörü, kaynak kafasını uzun dikişler boyunca sabit bir hızda ve sabit bir açıyla hareket ettirerek GMAW veya SAW için insan değişkenliğini azaltır. Ürünü Görüntüle →
Bu kurulumlar iyi prosedür ihtiyacını ortadan kaldırmaz ancak 309L'nin dayandığı düşük geçişler arası sıcaklık, düşük ısı girişi stratejisinin korunmasını çok daha kolaylaştırır.
Kaynak Sonrası Muayene ve Yüzey İşlem
Kaynaktan sonra bağlantıyı, özellikle de karbon çeliği tarafındaki füzyon hattını dikkatlice inceleyin. Bu bölgede 350 HV'nin üzerinde bir sertlik okuması sıklıkla ısı girdisinin çok yüksek olduğunu veya dolgu maddesinin yanlış olduğunu gösterir. Penetrant testiyle yüzey muayenesi çatlakları ve gözenekliliği ortaya çıkarabilir; bileşen kritik olduğunda ultrasonik veya radyografik testler kullanılır.
Paslanmaz taraf aşındırıcı ortamla karşı karşıya kalacaksa kaynak rengini ve oksit tabakasını asitle temizleme veya tel fırçalama yoluyla giderin, ardından yüzeyi pasifleştirin. Paslanmaz tarafta karbon çeliği parçacıklarının kalmasına izin vermeyin, çünkü bunlar paslanacak ve konsantre bir korozyon hücresi oluşturacaktır. Uygulama kodu gereği gerilimin azaltılması gerektiğinde, karbon difüzyonunu sınırlamak için sıcaklığı düşük ve kısa tutun (ideal olarak 350-400°C civarında).
Yaygın Süreksizlikler ve Bunlardan Nasıl Kaçınılacağı
309L veya nikel alaşımı kullanırsanız, ısıyı kontrol ederseniz ve bağlantıyı temiz tutarsanız, bu malzeme kombinasyonundaki kusurların çoğu önlenebilir. Aşağıdaki tabloda sık karşılaşılan sorunlar ve düzeltmeler listelenmektedir.
| Kusur | Muhtemel Neden | Düzeltici Eylem |
|---|---|---|
| Gözeneklilik | Islak akı, yağlı yüzeyler, koruma eksikliği | Sarf malzemelerini yağdan arındırın, kurutun, gaz akışını ve nozül mesafesini kontrol edin |
| Sıcak çatlama | Adi metalde yüksek kükürt veya fosfor; yüksek ısı girişi | Derz kenarlarını temizleyin; 309L veya 312 dolgu maddesi kullanın; daha düşük ısı girişi |
| Martenzit oluşumu | Yüksek seyreltme, yüksek pasolar arası sıcaklık | Aşırı alaşımlı dolgu maddesi kullanın; geçişler arası sıcaklığı 150°C'nin altında tutun; dokumayı azaltmak |
| Alttan kesilmiş | Aşırı akım veya seyahat hızı | Kaynak akımını azaltın; biraz yavaşlayın veya tabanca açısını ayarlayın |
| Paslanmaz tarafta pas | Fırçalardan veya taşlamadan kaynaklanan demir kirliliği | Özel paslanmaz çelik aletler kullanın; Kaynak sonrası temizleyin ve pasifleştirin |
Sıkça Sorulan Sorular
308L ile paslanmaz çeliği karbon çeliğe kaynaklayabilir miyim?
Yapabilirsin ama bu iyi bir fikir değil. Karbon çeliği 308L kaynak havuzunu seyrelterek krom ve nikel içeriğini martensit oluşturacak ve korozyon direncini azaltacak kadar azaltır. Bu farklı kombinasyon için önerilen minimum dolgu maddesi 309L'dir.
Paslanmaz çeliği karbon çeliğe kaynaklamadan önce ön ısıtmaya ihtiyacım var mı?
Genellikle hayır. Kalın kesitler veya aşırı derecede sıkıştırılmış bağlantılar için maksimum 100°C'lik ön ısıtma kabul edilebilir. Daha yüksek sıcaklıklar karbon göçünü hızlandırır ve füzyon hattında kırılgan bir tabaka oluşturur.
Kaynaklı bağlantı paslanır mı?
Korunmazsa karbon çeliği tarafı paslanacaktır. Yüzey temizlenip pasifleştirilirse ve demir kirliliği önlenirse paslanmaz tarafın korozyona dayanıklı kalması gerekir. Dış servis için karbon çeliği tarafını kaplayın veya boyayın.
MIG kaynağını %100 CO2 koruyucu gazla kullanabilir miyim?
Tavsiye edilmez. Saf CO2, kaynağa karbon katar ve kromu oksitleyerek paslanmaz tarafın korozyon direncini azaltır. %2–5 karbondioksitle karıştırılmış argon veya %1–2 oksijenle karıştırılmış argon kullanın.