H kirişleri ve I kirişleri birbirinin yerine kullanılamaz. Farkı anlamanın en basit yolu: H kirişinin geniş, paralel flanşları ve kalın bir ağı vardır, bu da onu daha güçlü ve daha ağır yapar; I kirişinin daha dar, konik flanşları ve daha ince bir ağı vardır; bu da onu daha hafif, daha ekonomik ve basit bükülme yükleri için daha uygun hale getirir. Yapısal bir proje için H kiriş ile I kirişi karşılaştırıyorsanız, ağır dikey yükler ve sütunlar için H'yi, ağırlık ve maliyetin önemli olduğu uzun yatay açıklıklar için I'i seçin.
H Işını Nedir?
H kirişi, kesiti büyük H harfine benzeyen yapısal bir çelik elemandır. Flanşları geniş, düz ve paraleldir ve ağ tipik olarak I kirişinin ağından daha kalındır. Flanş genişliği genellikle kesit yüksekliğine yakın olduğundan H kirişlerine geniş flanş kirişleri, üniversal kolonlar veya W şekilleri de denir.
H kirişler sıcak haddelenmiş ve kaynaklı yapı formlarında mevcuttur. Kaynaklı versiyon, imalatçıların özel boyutlar ve hibrit bölümler oluşturmasına olanak tanır; bu, bir proje olağandışı flanş genişliği veya ağ kalınlığı gerektirdiğinde kullanışlıdır. Ortak standartlar arasında yapısal çelik için ASTM A992, Avrupa profilleri için EN 10025 ve Japonya'da JIS G3101 bulunmaktadır. Yüksek binalar, köprü ayakları ve endüstriyel tesisler için H kirişler genellikle kolonlar ve ana kirişler için varsayılan seçimdir.
I Işını Nedir?
Evrensel kiriş veya standart kiriş olarak da bilinen I kirişi, büyük I şeklinde bir kesite sahiptir. Flanşlar daha dardır ve iç yüzünde hafif bir konikliğe sahiptir, ağ ise flanş genişliğine göre daha ince ve daha uzundur. Bu şekil, yük ağ boyunca uygulandığında bükülmeye karşı direnç göstermede çok etkilidir.
I kirişleri genellikle tek bir bölüm halinde sıcak haddelenir, ancak soğuk şekillendirilmiş veya fabrikasyon versiyonları da mevcuttur. Benzer nominal yüksekliğe sahip H kirişlerden daha hafiftirler, dolayısıyla metre başına daha az maliyetlidirler ve kullanımı daha kolaydır. Tipik uygulamalar arasında zemin kirişleri, çatı aşıkları, hafif çelik çerçeveler ve makinelerdeki destek kirişleri yer alır. Konik flanş, I kirişinin bir bakışta tanımlanmasını kolaylaştırır.
H Kiriş ve ışınlanıyorum: Bir Bakışta Temel Farklılıklar
Sadece hızlı bir cevaba ihtiyacınız varsa aşağıdaki tablo H kirişleri ve I kirişleri arasındaki en önemli karşılaştırmaları özetlemektedir.
| Özellik | H Beam | I Beam |
|---|---|---|
| Kesit şekli | H harfi | I harfi |
| Flanş tasarımı | Geniş, paralel, düz flanşlar | İç konikli daha dar flanşlar |
| Web kalınlığı | Daha kalın | Tiner |
| Ağırlık | Aynı yükseklik için daha ağır | Çakmak |
| Yük kapasitesi | Daha yüksek eksenel ve kesme yükü kapasitesi | Basit bükme için daha verimli |
| Yayılma performansı | Sütunlar ve kısa açıklıklar için en iyisi | Uzun yatay açıklıklar için daha iyi |
| İmalat | Sıcak haddelenmiş veya plakalardan kaynaklanmış | Genellikle tek parça halinde sıcak haddelenir |
| Tipik maliyet | Daha yüksek | Daha düşük |
| Yaygın kullanımlar | Kolonlar, köprü kirişleri, yüksek katlı çelik çerçeveler | Zemin kirişleri, hafif çerçeveler, makine destekleri |
Ağırlık ve Yük Taşıma Kapasitesi Karşılaştırıldı
H kirişler genellikle aynı malzeme sınıfındaki I kirişlerden daha ağır ve daha güçlüdür. Daha geniş flanşlar ve daha kalın ağ, kesite daha fazla malzeme ekleyerek atalet momentini artırır ve yük altındaki gerilimi azaltır.
Örneğin, 150 mm genişliğinde flanşlı bir H kirişin ağırlığı metre başına yaklaşık 22 kg olabilirken, benzer nominal yükseklikteki bir I kirişinin ağırlığı metre başına yaklaşık 18 kg olabilir. H-kirişin ekstra ağırlığı, elemanın bir kolonda veya ağır yüklü kirişte sıkıştırma, bükülme veya burulma taşıması gerektiğinde karşılığını verir. Buna karşılık, bir I-kirişi daha az ölü ağırlıkla uzun bir açıklığı destekleyebilir, bu da temel yüklerini ve taşıma maliyetini azaltır.
Mühendisler bir yapıyı tasarlarken sıklıkla kesit modülünü ve dönme yarıçapını karşılaştırır. Daha yüksek değerler bükülme ve burkulmaya karşı daha fazla direnç anlamına gelir. H kirişler genellikle çoğu yönde daha yüksek kesit modülleri sağlar, ancak I kirişler, bükülmenin baskın yük olduğu ve ağırlığın endişe verici olduğu durumlarda çekici kalır.
Üretim ve Kullanılabilirlik
H kirişler sıcak haddelenmiş geniş flanşlı şekillerde veya kaynaklı yapı kesitleri olarak üretilir. Kaynaklı versiyon, imalatçılara özel boyutlar ve hibrit bölümler oluşturma esnekliği sağlar; bu, bir proje alışılmadık bir flanş genişliği veya ağ kalınlığı gerektirdiğinde kullanışlıdır.
Öte yandan I profilleri neredeyse her zaman tek bir kesit halinde sıcak haddelenir. Konik flanş şekli doğrudan haddehanede oluşturulur. Malzeme bükülmeye uygun bir şekle aktığı için I kirişlerinin üretimi genellikle daha ucuzdur ve standart boyutlarda daha geniş çapta stoklanır.
Pratik anlamda, küçük ve orta boyutlardaki I profillerin daha kolay bulunabilirliğini bulacaksınız; büyük H profillerin ise bir fabrikadan sipariş edilmesi veya yerel olarak üretilmesi gerekebilir. Teslimat süresi ve minimum sipariş miktarı tedarikte önemli faktörler olabilir.
Temel Standartlar ve Boyutsal Toleranslar
Yapısal çelik kirişler, kütle, derinlik, flanş genişliği, ağ kalınlığı ve düzlükte izin verilen sapmaları tanımlayan uluslararası standartlara göre üretilmektedir. Yaygın olarak kullanılan iki belge, Kuzey Amerika'da ASTM A6/A6M ve Avrupa yapısal kesitleri için EN 10034'tür.
Örneğin ASTM A6, tek bir kirişin kütle sapmasını teorik değerin yaklaşık %2,5 üstü veya altı ile sınırlandırır. Derinlik toleransı, 400 mm derinliğe kadar olan bölümler için tipik olarak ±3 mm'dir ve flanşın kareliği birkaç derece içinde kontrol edilir. EN 10034 karşılaştırılabilir toleranslara sahiptir ancak SI birimlerini ve farklı sınıf sınırlarını kullanır.
Tedarik için H kiriş ile I kirişi karşılaştırırken daima bir değirmen testi sertifikası isteyin. Bu sertifika ısı numarasını, kimyasal bileşimi, mekanik özellikleri ve ölçülen boyutları kaydeder. Bir yük testi veya üçüncü taraf denetiminin uygunsuzluğu ortaya çıkarması da birincil kanıtınızdır.
H Kirişler ve I Kirişler Ne Zaman Kullanılır?
H kiriş ile I kiriş arasındaki karar, yük yoluna, açıklığa, bağlantı detaylarına ve toplam kurulu maliyete göre verilmelidir. İşte en pratik temel kurallar:
- Kolonlar, transfer kirişleri ve yüksek eksenel basınca veya ağır konsantre yüklere dayanması gereken herhangi bir eleman için H kirişini seçin.
- Ana yükün ağ boyunca büküldüğü zemin kirişleri, çatı kirişleri ve hafif ila orta çerçeve elemanları için bir I kirişi seçin.
- Basit cıvatalı veya kaynaklı bağlantılar için temiz, düz bir flanş yüzeyine ihtiyaç duyduğunuzda H kirişini seçin.
- Ağırlık tasarrufu ve malzeme maliyetinin maksimum kesit gücünden daha önemli olduğu durumlarda I kirişini seçin.
Her iki bölüm de kaynaklanabilir, ancak H kirişinin paralel flanşları, ilave konikleştirme işlemine gerek kalmadan kapak plakalarının, takviyelerin ve uç plakaların takılmasını kolaylaştırır. Çelik üretim atölyelerinde otomatik kaynak hatlarının çoğunluğu geniş flanşlı H-kiriş geometrileri etrafında tasarlanmıştır.
Yapısal Kirişler İçin Kaynak Konuları
Kaynak, H ve I kirişleri arasındaki fiziksel farkın en belirgin hale geldiği yerdir. H kirişinin geniş, paralel flanşları, kaynak torçlarının düz, sürekli çizgiler boyunca hareket etmesine olanak tanır; bu da tozaltı ark kaynağı ve otomatik işlemler için idealdir. Bir I kirişi, konik flanş yüzeylerinde daha dikkatli torç açısı kontrolü gerektirir.
Uzun kirişlerin kaynaklanması sırasında karşılaşılan en büyük zorluklardan biri, iş parçasını her kaynağın düz veya yatay-dikey konumda yapılabilecek şekilde konumlandırılmasıdır. Kirişi döndürmek ve eğmek için yüksek hassasiyetli çift sütunlu bir kaynak konumlayıcı yaygın olarak kullanılır; bu, kaynakçının veya kaynak robotunun manuel olarak yeniden konumlandırmaya gerek kalmadan ürünün her iki tarafına erişmesine olanak tanır.
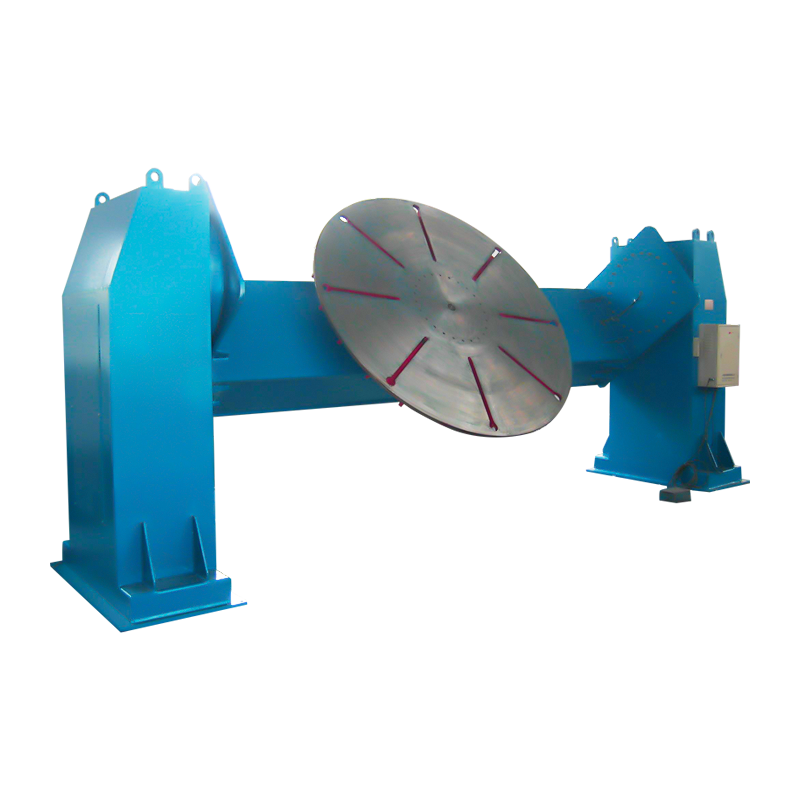 Büyük Kirişler için Yüksek Hassasiyetli Çift Kolonlu Kaynak Pozisyoneri Bu hassas çift sütunlu konumlayıcı, düz veya yatay-dikey kaynak için ağır kirişleri döndürür ve eğer, kaynak erişimini iyileştirmek ve manuel yeniden konumlandırmayı azaltmak için otomatik kurulumları tamamlar. Ürünü Görüntüle →
Bir kirişin uzunluğu boyunca uzanan çok uzun dikişler için, bir döndürme silindiri veya konumlayıcıyla eşleştirilmiş bir sütun ve bom kaynak manipülatörü, kaynak kafasını sabit tutar ve operatörün yorgunluğunu azaltır. Bu yöntemi benimseyen imalatçılar büyük metal yapılar için otomatik kaynak genellikle daha düzgün kaynak kalitesi ve daha düşük ret oranı elde edilir.
 Elektrikli Yörünge Hareketli Özelleştirilmiş Kolon ve Bom Kaynak Manipülatörü Bu özelleştirilmiş kolon ve bom manipülatörü, uzun dikişler için stabil, motorlu yörünge hareketi sağlar, konumlayıcılar veya döndürücülerle eşleştirildiğinde yorgunluğu azaltır ve kaynak homojenliğini artırır. Ürünü Görüntüle →
Kaynak yapmadan önce montaj boşluğunu ve eğim açısını kontrol edin. Yapısal kirişlere ilişkin boyutsal toleranslar genellikle ASTM A6 veya EN 10034 gibi standartlarla tanımlanır; flanş kare değilse veya ağ aşırı taramaya sahipse, kaynak distorsiyonu ve bağlantı uyumsuzluğu ortaya çıkacaktır.
H Beam ve I Beam Arasında Nasıl Seçim Yapılır
Nihai seçimi yapmak için tasarım kuvvetlerini gerekli çelik kalitesindeki kesit özellikleriyle karşılaştırın. Eksenel kapasiteyi, bükülme kapasitesini, sapmayı ve bükülme direncini kontrol etmek için bir mühendisle birlikte çalışın. Karar nadiren yalnızca kiriş tipiyle ilgilidir; imalat, nakliye ve kurulum maliyetlerini içerir.
Alıcıların sıklıkla gözden kaçırdığı bazı satın alma noktaları şunlardır:
- Yalnızca nominal adı değil, değirmen sertifikasındaki gerçek ağırlığı ve boyutları da doğrulayın.
- Bölümün yerel olarak mı stoklandığını yoksa ithal edilmesi mi gerektiğini sorun; uzun bir teslim süresi projeyi durdurabilir.
- Kaynak süresi ve sarf malzemeleri faktörü. Bir H kirişin malzeme maliyeti daha yüksek olabilir ancak kaynak ve montaj işçiliği daha düşük olabilir.
- Kaynaklı projeler için flanş ve ağ kalınlıklarının kullanmayı planladığınız kaynak prosedürü spesifikasyonuna uyduğunu doğrulayın.
Kaynak atölyeniz uzun ve ağır kirişleri kaldıracak şekilde ayarlanmamışsa, yanlış konumlayıcı veya manipülatör basit bir kaynağı bir güvenlik sorununa dönüştürebilir. Tasarım aşamasının başlarında bir kaynak ekipmanı tedarikçisiyle konuşun ve kaynak yapmayı düşündüğünüz en büyük yapısal elemanla eşleşen bir düzen isteyin.
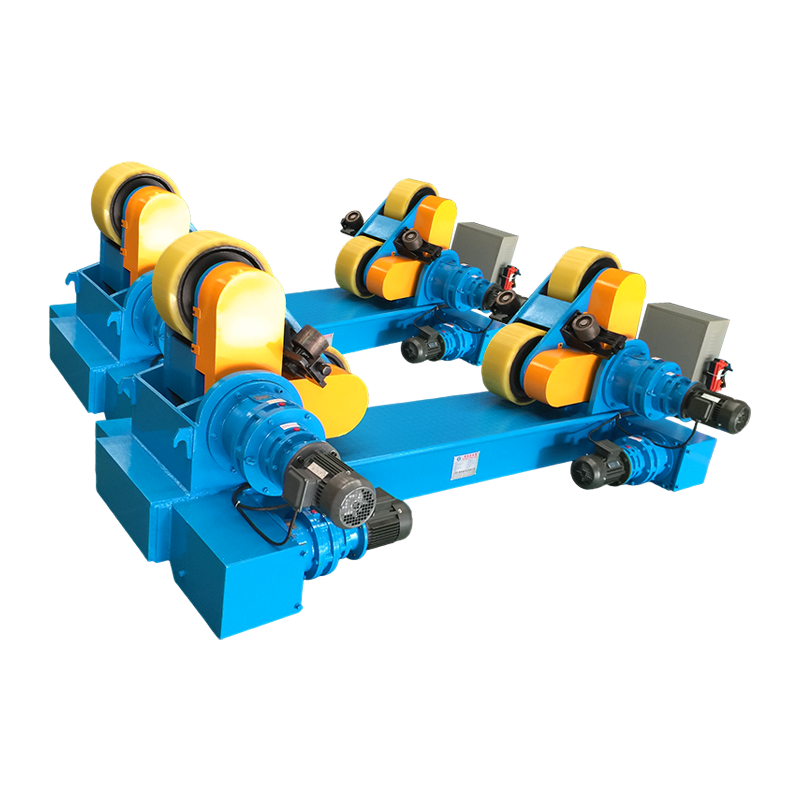
Projeniz basınçlı kaplar, tanklar veya boru bölümleriyle birleştirilmiş bir çelik çerçeve ise, bir kaynak döndürücüyü de düşünün. Güçle çalışan bir döndürücü, silindirik parçaların kontrollü bir hızda dönmesini sağlar, böylece kaynakçı iş parçasının etrafında dolaşmadan eşit çevresel kaynaklar üretebilir.
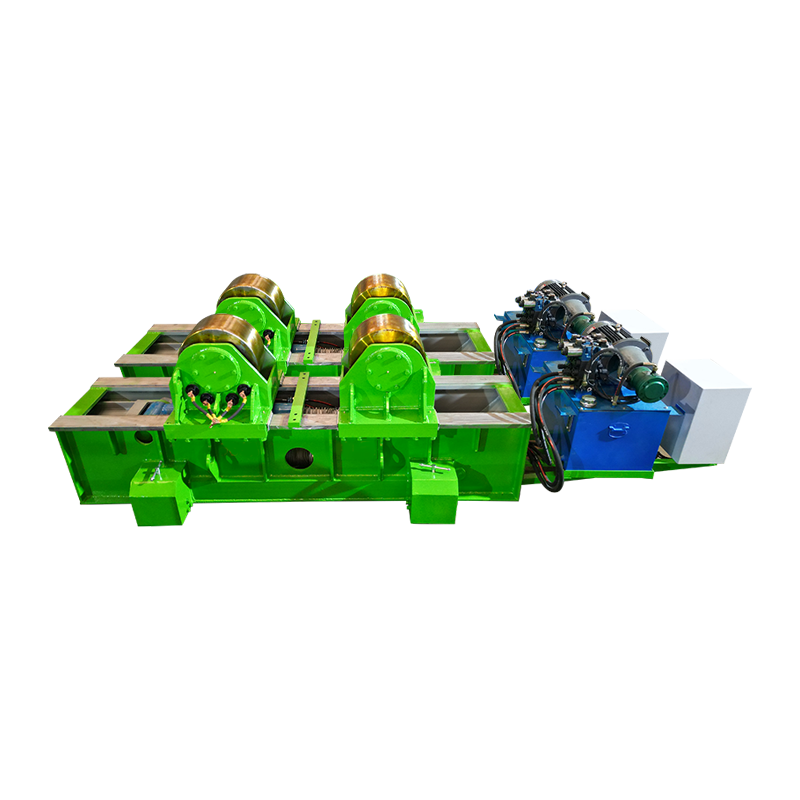
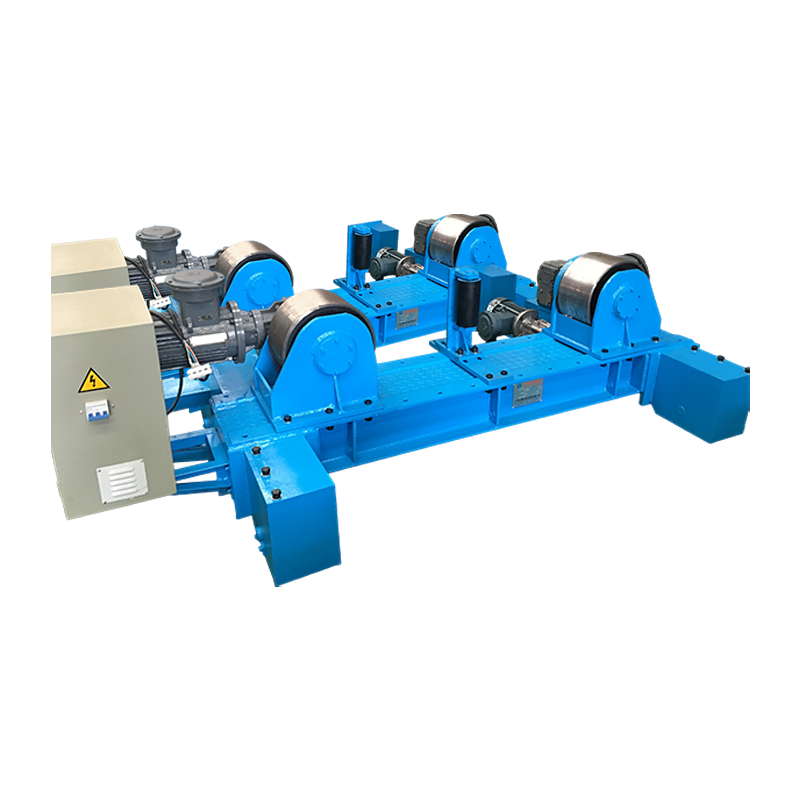
 10 Tonluk Kaldırmalı Elektrikli Orbital Kaynak Rotatoru Motorlu yörünge hareketi ve elektrikli kaldırma özelliğine sahip 10 tonluk bir döndürücü, silindirik iş parçalarının kontrollü hızda dönmesini sağlayarak, parçanın etrafında dolaşmadan düzgün çevresel kaynaklara olanak tanır. Ürünü Görüntüle →
Sıkça Sorulan Sorular
I kirişi kolon olarak kullanılabilir mi?
Teknik olarak evet, ancak bir I kirişi, saf eksenel sıkıştırma altında bir H kirişinden daha az verimlidir. Dar flanşlar ve daha ince ağ, zayıf eksen etrafında bükülme olasılığını artırır. I kirişini yalnızca hafif, geçici yapılar için sütun olarak kullanın; aksi halde H ışınını seçin.
Hangisi daha güçlü, H ışını mı yoksa I ışını mı?
Çoğu karşılaştırmada, H kirişi daha güçlüdür çünkü daha fazla malzeme içerir ve daha geniş flanşlara sahiptir, bu da ona daha yüksek bükülme ve eksenel direnç sağlar. Kesin cevap kaliteye, metre başına ağırlığa ve kesit boyutlarına bağlıdır.
H kirişler I kirişlerden daha mı pahalıdır?
Genellikle evet. H kirişler metre başına daha fazla çelik kullanır ve büyük boyutlar özel haddeleme veya imalat gerektirebilir. Bununla birlikte, H-kiriş tasarımının işçilikten tasarruf sağlaması veya gereken üye sayısını azaltması durumunda genel kurulum maliyeti daha düşük olabilir.
H kirişleri ve I kirişleri birbirine kaynaklanabilir mi?
Evet. Her iki bölüm de standart karbon çeliği prosedürleriyle kaynaklanabilir. Önemli olan, özellikle I kirişinin konik flanşının H kirişinin düz flanşıyla buluştuğu yerde, bağlantıyı doğru şekilde hazırlamaktır. Montaj ve eğim açıları kaynak prosedürü spesifikasyonuna uygun olmalıdır.
H-kiriş veya I-kiriş boyutunu nasıl okuyabilirim?
W150×22 veya S150×18,6 gibi tipik bir tanımlamada ilk olarak nominal derinlik ve ikinci olarak metre başına ağırlık listelenir. Nominal değerler gerçek boyutlardan farklı olabileceğinden her zaman üreticinin el kitabındaki tam boyutları kontrol edin.
Özetle, yüksek yük kapasitesine, bağlantılar için sağlam bir flanşa ve ağır hizmet tipi yapısal performansa ihtiyaç duyduğunuzda H kirişini seçin. Ağırlık tasarrufu, maliyet ve uzun açıklıklı bükme verimliliğinin öncelikli olduğu durumlarda I kirişini seçin. Kesiti yük yolu ve kaynak yöntemiyle eşleştirerek pahalı arızalardan kaçınacak ve imalatı basit tutacaksınız.