Ana sayfa / Haberler / Sektör Haberleri / Büyük Metal Yapı Üreticileri Neden Otomatik Kaynak Çözümlerine Yöneliyor?
Büyük Metal Yapı Üreticileri Neden Otomatik Kaynak Çözümlerine Yöneliyor?
Kaynak Kolonu ve Bom Sistemlerinin Tank, Boru ve Basınçlı Kap İmalatını Nasıl Yeniden Şekillendirdiğine Dair Derin Bir İnceleme
Ağır imalatın küresel ortamında büyük, sağlam ve kusursuz şekilde inşa edilmiş metal yapılara olan talep her zaman mevcuttur. Hayati kaynakları barındıran devasa depolama tanklarından aşırı koşullar altında çalışan basınçlı kaplara kadar bu ürünlerin bütünlüğü kritik bir prosese bağlıdır: kaynak. Onlarca yıldır bu bileşenlerin imalatı büyük ölçüde manuel kaynakçıların becerisine ve dayanıklılığına dayanıyordu. Ancak kalite, güvenlik ve verimliliğe ilişkin endüstri standartları yükselmeye devam ettikçe önemli bir değişim de yaşanıyor. Artan sayıda imalatçı artık otomatik çözümleri benimsiyor. Kaynak Manipülatörü/Kaynak Kolonu ve Bomu/Kaynak Merkezi/Otomatik Kaynak Sistem bu dönüşümün ön saflarında yer alıyor. Bu makale, metal üretiminde yeni ölçütler belirleyen bu gelişmiş sistemlerin işlevselliğini, faydalarını ve özelleştirilebilir özelliklerini inceleyerek sektör çapındaki bu hareketin arkasındaki nedenleri araştırıyor.
Büyük Ölçekte Manuel Kaynağın Doğal Engelleri
Çözümü anlamadan önce geleneksel yaklaşımın zorluklarını anlamak önemlidir. Büyük çaplı bir tankın veya ağır duvarlı bir basınçlı kabın boylamasına ve çevresel dikişlerinin kaynaklanması zorlu bir iştir. Manuel kaynak, çok yönlü olmasına rağmen, bu uygulamalarda bir dizi önemli engel teşkil etmektedir:
Operatör Yorgunluğu ve Tutarsızlık: Manuel bir kaynakçının uzun süreler boyunca sabit bir el, tutarlı ilerleme hızı ve hassas torç açısını koruması gerekir. Çok saat süren bir kaynak işlemi boyunca fiziksel yorgunluk kaçınılmaz olarak ortaya çıkar. Bu yorgunluk, kaynak dikişinde değişikliklere yol açar ve bu da nihai ürünün yapısal bütünlüğünü ve estetik kalitesini tehlikeye atabilir. Değişen boncuk genişliği, alttan kesme veya füzyon eksikliği gibi tutarsızlıklar doğrudan insan faktörlerinden kaynaklanan yaygın sorunlardır.
Zor Çalışma Koşulları: Büyük yapıların kaynaklanması genellikle rahatsız edici ve potansiyel olarak güvensiz konumlar gerektirir. Kaynakçıların dikişe erişmek için yüksekte, kapalı alanlarda veya uygunsuz duruşlarda çalışmaları gerekebilir. Bu sadece kaza riskini arttırmakla kalmaz, aynı zamanda sürekli olarak yüksek kaliteli kaynak üretmeyi fiziksel olarak zorlaştırır.
Yavaş Üretim Hızları: Manuel kaynakta birikim oranı, tek bir operatörün güvenli ve etkili bir şekilde yönetebileceği miktarla sınırlıdır. Birden fazla kaynak geçişi gerektiren kalın malzemeler için süreç son derece yavaş olabilir, üretim programında darboğazlar yaratabilir ve proje zaman çizelgelerini uzatabilir.
Nitelikli İşgücü Eksikliği: Kaynak endüstrisi, iyi belgelenmiş vasıflı profesyonel eksikliğiyle karşı karşıyadır. Büyük yapılarda yüksek basınçlı, kod kalitesinde işler için gereken özel uzmanlığa sahip kaynakçıları bulmak ve elde tutmak, birçok imalat atölyesi için süregelen bir zorluktur. Bu kıtlık, işgücü maliyetlerini artırır ve bir şirketin üretim kapasitesini sınırlayabilir.
Yüksek Malzeme Atığı: Kaynak prosesindeki tutarsızlıklar sıklıkla kusurlara yol açar. Bu kusurların onarılması, kötü kaynağın taşlanmasını ve yeniden kaynak yapılmasını gerektirir; bu da ek dolgu malzemesi, koruyucu gaz ve zaman tüketir. Bu yeniden çalışma, üretim sürecine önemli miktarda maliyet katar.
Modern İmalat İşgücünün Tanımlanması: Kaynak Kolonu ve Bomu
Bu zorlukların üstesinden gelmek için mühendislik topluluğu Kaynak Manipülatörü/Kaynak Kolonu ve Bom/Kaynak Merkezi/Otomatik Kaynak sistemini geliştirdi. Bu ekipmanın özünde, kaynak kafasını önceden belirlenmiş bir yol boyunca hassas bir şekilde konumlandırmak ve hareket ettirmek için tasarlanmış gelişmiş bir mekanik kol bulunmaktadır. Sistem genellikle birkaç temel bileşenden oluşur:
- Sütun: Sisteme ana desteği sağlayan sağlam, dikey bir yapı. Kaynak işlemini bozabilecek titreşimi önleyecek şekilde sert ve sağlam olacak şekilde tasarlanmıştır.
- Bom: Kolondan uzanan yatay bir kol. Bu bom kaldırılabilir, alçaltılabilir ve uzatılabilir veya geri çekilebilir; böylece kaynak kafasının iş parçasının uzunluğu boyunca herhangi bir noktaya ulaşması sağlanır. Bomun hareketi, düzgün ve hassas çalışma için güçle çalıştırılır ve kontrol edilir.
- Kaynakçı Arabası / Eyer: Kaynak torçunu, tel besleyiciyi ve bazen diğer aksesuarları taşıyan, bomun üzerine monte edilmiş küçük bir araba veya eyer. Bu taşıyıcı bomun uzunluğu boyunca hareket edebilir.
- Kontrol Sistemi: Operatörün kolon ve bomun hareketinin yanı sıra kaynak parametrelerini (voltaj, akım, tel besleme hızı vb.) programlamasına ve kontrol etmesine olanak tanıyan bir arayüz. Modern sistemler kullanıcı dostu dokunmatik ekranlara ve sezgisel kontrollere sahiptir.
Kaynak torçunun hareketini mekanize eden bu sistem, insani fiziksel gerilim ve tutarsızlık unsurunu ortadan kaldırır. Sonuç, uzun süreler boyunca sürekli olarak çalışabilen, tekrarlanabilir, güvenilir ve yüksek kaliteli bir kaynak işlemidir.
Tutarlılık ve Kaliteyi Güçlendiren Temel İşlevler
Bir kaynak kolonu ve bom sisteminin etkinliği, belirli kaynak görevlerini yüksek derecede hassasiyetle yerine getirme yeteneğinde yatmaktadır. Kaynak bilgileri, iç ve dış uzunlamasına ve çevresel dikişlerin kaynağında geniş uygulamasını vurgulamaktadır. Bunun nasıl başarıldığını açıklayalım.
Boyuna Dikişlerin Kaynaklanması: Uzunlamasına dikiş, silindirik veya düz bir yapının uzunluğu boyunca uzanan düz, doğrusal bir kaynaktır. Bu dikişi kaynaklamak için iş parçası (örneğin silindir haline getirilecek düz bir plaka) sabit olarak konumlandırılır. Manipülatörün bomu daha sonra dikişe paralel olarak hizalanır. Kaynak arabası, bom boyunca hassas bir şekilde kontrol edilen bir hızda hareket ederken, kaynak kafası tutarlı, düzgün bir dikiş bırakır. Operatör, bir kumanda veya istasyon aracılığıyla prosesi güvenli ve rahat bir mesafeden izleyebilir.
Çevresel Dikişlerin Kaynaklanması: Çevresel (veya çevre) dikiş, bir borunun veya kabın iki bölümünü birleştiren dairesel bir kaynaktır. Bu işlem için kolon ve bom, bir kaynak döndürücü veya döndürme silindiri ile birlikte çalışır. Silindirik iş parçası, onu yavaş ve istikrarlı bir şekilde döndüren döndürücünün üzerine yerleştirilir. Bom, kaynak torçu dönen dikişe göre doğru noktaya sabitlenecek şekilde konumlandırılır. Döndürücü iş parçasını döndürürken kaynak torçu sabit kalır ve mükemmel dairesel bir kaynak oluşturur. Döndürücünün dönüş hızı ile kaynak parametreleri arasındaki senkronizasyon, yüksek kaliteli bir sonuç elde etmenin anahtarıdır.
Her iki dikiş tipini eşit hassasiyetle işleme yeteneği, Kaynak Manipülatörü/Kaynak Kolonu ve Bom/Kaynak Merkezi/Otomatik Kaynak sistemini bir imalathanede inanılmaz derecede çok yönlü bir varlık haline getirir. Mekanik hareketler manuel olarak gerçekleştirilebilecek hareketlerden çok daha tutarlı olduğundan, ürün kalitesini artırmak için güvenilir bir temel sağlar. Bu tekrarlanabilirlik, Amerikan Makine Mühendisleri Derneği'nin (ASME) basınçlı kaplar için belirlediği katı endüstri kurallarının ve standartlarının karşılanması açısından çok önemlidir.
Otomasyonu Özel İhtiyaçlara Göre Uyarlamak: Özelleştirmenin Gücü
Modern kolon ve bom sistemlerinin önemli avantajlarından biri de uyarlanabilirliğidir. WeldNice gibi üreticiler, farklı uygulamaların benzersiz gereksinimleri olduğunun bilincindedir. Bu nedenle özelleştirilmiş fonksiyonların tasarımını desteklerler. Bu, bir imalatçının kendi özel üretim ihtiyaçlarına tam olarak uygun bir sistemi yapılandırmasına olanak tanır. Bahsedilen gelişmiş seçeneklerden bazılarını ve bunların pratik faydalarını inceleyelim.
Tandem Tozaltı Kaynağı ile Hızı Artırma
Kalın duvarlı yapıların imalatı gibi hızın birincil öneme sahip olduğu uygulamalar için Tandem Tozaltı Ark Kaynağı (SAW) güçlü bir seçenektir. Bu konfigürasyon, iki kaynak telinin tek bir kaynak kafasından veya iki yakın aralıklı kafadan beslenmesini içerir. Her iki kabloya da aynı güç kaynağından veya iki ayrı kaynaktan enerji verilir.
Nasıl Çalışır: Kurşun tel birincil kaynak havuzunu oluştururken, takip teli de onu takip ederek aynı su birikintisine daha fazla ısı ve dolgu malzemesi ekler. Bu düzenleme, tek telli kurulumla karşılaştırıldığında biriktirme oranını önemli ölçüde artırır.
Pratik Faydaları: Birincil avantaj, kaynak hızında önemli bir artıştır. Tek bir tel ile on geçiş gerektirebilecek kalın bir plaka için, tandem kurulum aynı kaynağı yalnızca beş veya altı geçişte gerçekleştirebilir. Bu doğrudan çalışma saatlerinin azalması, enerji tüketiminin azalması ve projenin daha hızlı tamamlanması anlamına gelir. Zamanın kritik bir faktör olduğu yüksek üretim ortamları için etkili bir çözümdür.
Dar Aralıklı Kaynak ile Kalın Malzemelerde Verimlilik Elde Edilmesi
Çok kalın malzemeleri kaynaklarken geleneksel yöntemler geniş bir V-oluk eğimi gerektirir. Bu, bağlantıyı doldurmak için büyük miktarda dolgu metalinin biriktirilmesi gerektiği anlamına gelir; bu da zaman alıcı ve pahalıdır. Dar aralık kaynağı bu sorunu çözmek için tasarlanmış özel bir tekniktir.
Nasıl Çalışır: Geniş bir eğim yerine dar, U şeklinde veya J şeklinde bir oluk hazırlanır. Bağlantı boşluğu yalnızca birkaç milimetre genişliğinde olabilir. Arkı bu dar oluğun dibine yönlendirmek için özel bir kaynak kafası ve torç kullanılır. İşlem genellikle yan duvarların uygun şekilde kaynaşmasını sağlamak için bir dokuma veya salınım hareketi içerir.
Pratik Faydaları: Faydaları oldukça büyüktür. Bağlantı hacminin azaltılmasıyla gerekli dolgu metali miktarı %50 veya daha fazla azaltılabilir. Bu, kaynak teli ve akı üzerinde önemli maliyet tasarrufu sağlar. Ayrıca, iş parçasına genel olarak daha az ısı uygulandığından, distorsiyon azalır ve ısıdan etkilenen bölge (HAZ) daha küçük olur; bu da malzemenin mekanik özellikleri açısından yararlı olabilir. Bu yöntem özellikle kalın duvarlı basınçlı kaplar, reaktörler ve diğer ağır hizmet bileşenleri için çok uygundur.
Gelişmiş Özelliklerle Yetenekleri Genişletme
Belirli kaynak işlemlerinin ötesinde, kolon ve bom sisteminin işlevselliğini ve kullanım kolaylığını geliştirmek için bir dizi başka özellik entegre edilebilir.
Yörünge Hareketi: Bu özellik, kaynak kafasının sabit bir nokta etrafında dairesel veya yörüngesel bir yolda hareket etmesini sağlar. Basit bir doğrusal veya çevresel hareketin yetersiz olduğu boru-bağlantı bağlantılarının veya diğer karmaşık bağlantıların kaynaklanması gibi uygulamalar için kullanışlıdır.
Sütun Döndürme: Bazı gelişmiş sistemler dönen bir sütun sunar. Bu, tüm manipülatörün yeniden konumlandırılmasına gerek kalmadan büyük veya karmaşık bir iş parçasının farklı taraflarına erişim sağlayarak bomun tabanın etrafında dönmesine olanak tanır. Bu, gemi gövdesi bölümleri veya bina çerçeveleri gibi büyük, sabit yapılar için değerli bir özelliktir.
Servo Motorlar: Bom ve kolon hareketlerini tahrik edecek motor seçiminin hassasiyet üzerinde doğrudan etkisi vardır. Servo motorlar konum, hız ve tork üzerinde yüksek derecede kontrol sunar. Kaynak kafasının çok hassas bir şekilde konumlandırılmasına izin verirler ve değişen yük koşulları altında sabit bir hızı koruyabilirler. Bu düzeydeki kontrol, kritik uygulamalar ve otomatik dikiş takip sistemleriyle entegrasyon açısından faydalıdır.
Dikiş Takip Ünitesi: En hassas fikstürle bağlamada bile, termal distorsiyon veya üretim toleranslarından dolayı kaynak dikişinin konumunda küçük değişiklikler olabilir. Bir dikiş izleme ünitesi, gerçek eklem yerini gerçek zamanlı olarak bulmak için bir sensör (genellikle lazer tabanlı) kullanır. Daha sonra dikişi mükemmel bir şekilde takip etmek için kaynak kafasının konumunu otomatik olarak ayarlar. Bu özellik, tutarlı kaynak kalitesinin sağlanması ve özellikle uzun veya kavisli dikişlerde operatör müdahalesi ihtiyacının azaltılması açısından çok değerlidir.
Toz Geri Dönüşüm Ünitesi: Tozaltı Ark Kaynağında (SAW), kaynak havuzunu korumak için granüler bir toz kullanılır. Kaynak sonrasında bu akı toplanabilir, kırılabilir ve yeniden kullanılabilir. Bir flux geri dönüşüm ünitesi, kullanılmış fluxı vakumlayarak, yabancı maddeleri ve cürufu eleyerek ve temiz fluxı yeniden kullanım için bir hazneye geri göndererek bu işlemi otomatik hale getirir. Bu, malzeme israfını azaltır, işletme maliyetlerini düşürür ve daha temiz bir çalışma ortamının korunmasına yardımcı olur.
Osilatör: Kaynak osilatörü, kaynak torçunun hareket ederken yan yana dokuma hareketi gerçekleştirmesine neden olan bir cihazdır. Bu, daha geniş kaynak olukları için kullanışlıdır çünkü yan duvarların uygun şekilde kaynaşmasını sağlar ve son kaynak dikişinin şeklini ve genişliğini kontrol etmeye yardımcı olabilir. Salınım modelinin hızı, genişliği ve bekleme süresi hassas bir şekilde programlanabilir.
Şerit Yüzey Kaplama: Kaplama olarak da bilinen bu, daha ucuz bir ana metalin yüzeyine korozyona dayanıklı veya aşınmaya dayanıklı bir alaşım tabakası uygulamak için kullanılan bir işlemdir. Elektrot olarak tel yerine geniş bir metal şerit (örneğin paslanmaz çelik) kullanılır. Şerit yüzey kaplama için donatılmış bir kolon ve bom sistemi, bir basınçlı kabın içi gibi geniş alanları hızlı ve verimli bir şekilde kaplayabilir ve en çok ihtiyaç duyulan yerde koruyucu bir katman sağlayabilir.
Karşılaştırmalı Bir Bakış: Manuel ve Otomatik Kaynak İşlemleri
Bu teknolojinin etkisini daha iyi göstermek için, geleneksel manuel yaklaşım ile sütun ve bom sistemi kullanan otomatik süreç arasındaki aşağıdaki karşılaştırmayı düşünün.
| Görünüş | Manuel Kaynak | Kolon ve Bom ile Otomatik Kaynak |
|---|---|---|
| Tutarlılık ve Tekrarlanabilirlik | Operatörün becerisine, yorgunluğuna ve konforuna göre değişir. Uzun vadede tutarsızlıklara eğilimlidir. | Son derece tutarlı ve tekrarlanabilir. Makine, kaynak işleminin tamamı boyunca programlanan yolu ve parametreleri tam olarak takip eder. |
| Operatör Yorgunluğu | Özellikle uzun kaynaklarda veya garip konumlarda önemli bir faktör. Kaliteyi ve verimliliği doğrudan etkiler. | Operatörün rolü, kaynağı fiziksel olarak yapmaktan, süreci izlemeye ve kontrol etmeye doğru değişir. Fiziksel yorgunluk artık endişe verici değil. |
| Kaynak Hızı | Operatörün fiziksel yetenekleriyle sınırlıdır. Biriktirme oranları nispeten düşüktür. | Yüksek ve sürekli hızlarda çalışabilir. Tandem SAW gibi gelişmiş işlemler, biriktirme oranlarını önemli ölçüde artırabilir. |
| Güvenlik | Operatör ark, duman ve kıvılcımların yakınındadır. Garip pozisyonlardan kaynaklanan yaralanma riski daha yüksektir. | Operatör prosesi güvenli ve uzak bir istasyondan kontrol edebilir. Ark parlaması, duman ve ısı gibi tehlikelere maruz kalmayı azaltır. |
| Malzeme Atığı ve Yeniden İşleme | Daha yüksek kusur potansiyeli, yeniden çalışmaya yol açar. Bu, ekstra dolgu malzemesi, gaz ve işçilik tüketir. | Proses kararlılığı nedeniyle daha düşük hata oranı. Pahalı ve zaman alıcı yeniden işleme ihtiyacını azaltır. |
| Beceri Gereksinimi | Bulması ve muhafaza etmesi zor olabilen, kod kalitesinde çalışma için yüksek vasıflı bir manuel kaynakçı gerektirir. | Yetenekli bir makine operatörü/programcısı gerektirir. Beceri seti farklıdır ve geliştirilmesi, üst düzey manuel kaynak yeterliliğinden daha kolay olabilir. |
Sistem Seçiminde Önemli Hususlar
Kaynak Manipülatörü/Kaynak Kolonu ve Bom/Kaynak Merkezi/Otomatik Kaynak sistemine yatırım yapmayı düşünen bir imalatçı için, seçilen ekipmanın üretim ihtiyaçlarıyla uyumlu olmasını sağlamak için çeşitli faktörlerin değerlendirilmesi gerekir. Aşağıdaki tabloda dikkate alınması gereken bazı temel parametreler özetlenmektedir.
| Parametre | Açıklama | Neden Önemlidir? |
|---|---|---|
| Bom Uzunluğu | Kolondan ölçülen bomun yatay erişimi. | Tek bir kurulumda kaynak yapılabilecek uzunlamasına bir dikişin maksimum uzunluğunu veya erişilebilen bir kabın maksimum çapını belirler. |
| Yük Kapasitesi | Bomun aşırı sapma olmadan maksimum uzantısında destekleyebileceği ağırlık. | Yalnızca kaynak torçunu değil aynı zamanda çok telli torçlar, dikiş izleyicileri veya kameralar gibi daha ağır aksesuarları da desteklemek için çok önemlidir. |
| Sütun Yüksekliği | Bom eyerinin dikey hareketi. | Kaynak kafasının ulaşabileceği yükseklik aralığını tanımlar; bu, farklı çap ve yükseklikteki iş parçalarına uyum sağlamak için önemlidir. |
| Kontrol Sistemi | Manipülatörü programlamak ve çalıştırmak için kullanılan arayüz (örn. PLC tabanlı, PC tabanlı). | Kullanıcı dostu bir kontrol sistemi kurulumu basitleştirir, programlama süresini azaltır ve operatörlerin kaynak sürecini yönetmesini kolaylaştırır. |
| Mevcut Seçenekler | Dikiş takibi, osilatörler, akı geri kazanımı vb. gibi özelleştirilebilir özelliklerin listesi. | Sistemin belirli uygulamalara göre uyarlanmasına, kapasitesinin ve yatırım getirisinin arttırılmasına olanak tanır. |
Modern Fabrikasyon İçin İleriye Dönük Yol
Kolon ve bom sistemi gibi otomatik kaynak çözümlerinin entegrasyonu artık en büyük şirketlerin sahip olduğu bir lüks değil; Günümüzün zorlu pazarında rekabetçi kalmayı hedefleyen her imalathane için bir zorunluluk haline geliyor. Manuel işlemlerden otomatikleştirilmiş süreçlere geçiş, sektörün en acil zorluklarına çözüm getiriyor: daha yüksek kalite, daha fazla verimlilik, gelişmiş güvenlik ve az sayıda vasıflı işgücüne olan bağımlılığın azaltılması.
Kaynak için istikrarlı, hassas ve tekrarlanabilir bir platform sağlayan bu sistemler, üreticilere manuel olarak elde edilmesi zor bir tutarlılık düzeyine sahip karmaşık metal yapılar üretme olanağı sağlar. Ekipmanı tandem kaynak, dar aralık yetenekleri ve akıllı dikiş takibi gibi gelişmiş özelliklerle kişiselleştirme yeteneği, kullanım alanını daha da genişleterek çok çeşitli özel imalat zorluklarını çözmesine olanak tanır.
Teknoloji gelişmeye devam ettikçe bu sistemlerin daha akıllı ve entegre olmasını bekleyebiliriz. Uzaktan izleme, kalite kontrol için veri kaydı ve fabrika çapındaki yönetim sistemleriyle entegrasyon gibi özellikler ufukta görünüyor. Ancak temel prensip aynı kalıyor: karmaşık kaynak yapma işini makineleştirmek, insan operatörlerin gözetim, programlama ve süreç optimizasyonuna odaklanmasını sağlamak. Tank, boru ve basınçlı kap üreticileri için Kaynak Manipülatörü/Kaynak Kolonu ve Bomu/Kaynak Merkezi/Otomatik Kaynak sadece bir ekipman parçası değildir; kaliteye, üretkenliğe ve operasyonlarının geleceğe hazır hale getirilmesine yönelik stratejik bir yatırımdır.
Önceki yazı
Kaynak Pozisyonerleri Modern Üretimde Üretim Verimliliğini Nasıl Artırabilir?
Sonraki Gönderi
Kaynak Verimsizliğinin Ele Alınması: Kaynak Pozisyoneri Modern Atölyelerin Cevabı mı?
İlgili Ürünler
-
-
Manuel Orbital Hareketli ve Ek Çift Sikloidal Bağlantılı Redüktörlü 20T Kendinden Hizalamalı Kaynak Rotatoru
Manuel Yörünge Hareketi ve Ek Çift Sikloidal Bağlantılı Redüktörlü 20T Kendinden Hizalamalı Kaynak Rotatoru, ağır hizmet tipi silindirik iş parçala...
See Details -
20T Kendinden Hizalamalı Kanat Profili Kaynak Döner Makinası
20T kanat profili kendinden hizalamalı kaynak döner makinesi, basınçlı kaplar, kimyasal ekipmanlar, rüzgar türbini kuleleri, boru hattı imalatı ve ...
See Details -
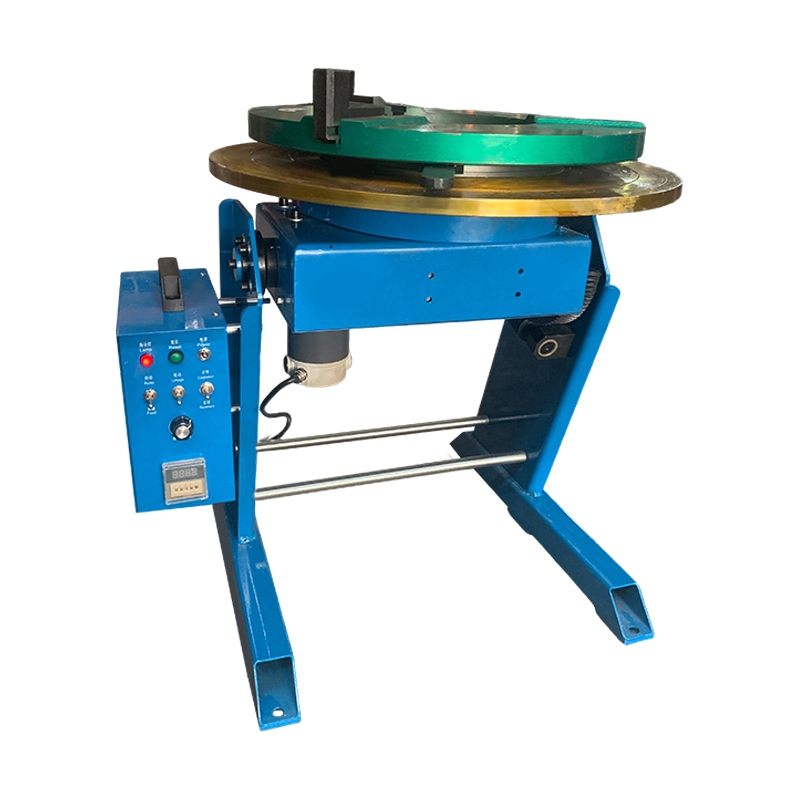
200KG Konvansiyonel Kaynak Pozisyoneri
200KG Konvansiyonel Kaynak Pozisyoneri, küçük ve orta büyüklükteki ağır iş parçalarının kaynaklanması için özel olarak tasarlanmıştır. 360° dönüş v...
See Details -
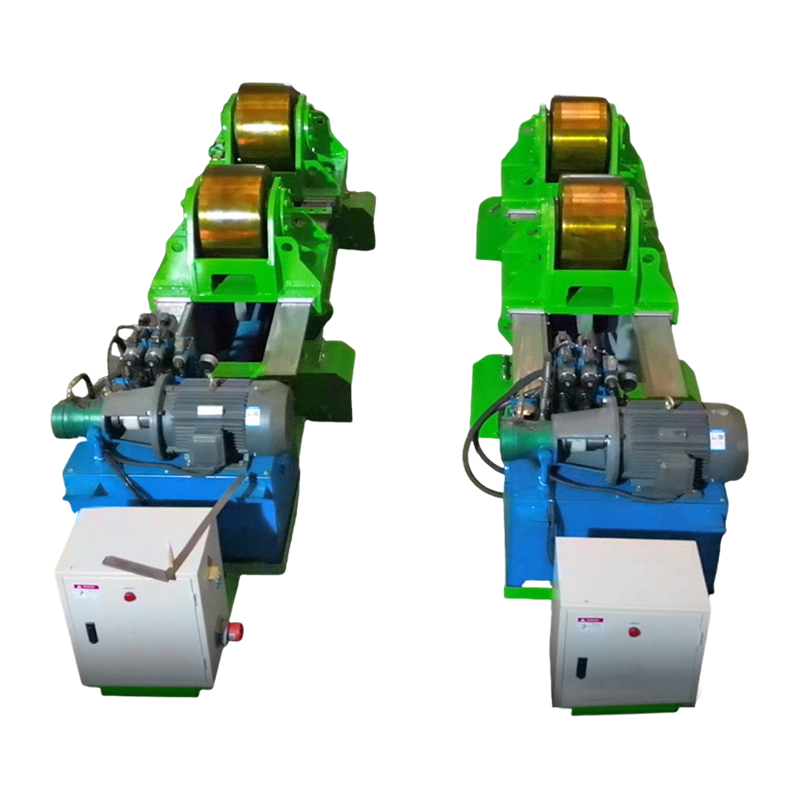
Hidrolik Yatay İtmeli 80T Fit Up Kaynak Rotatoru
Hidrolik Yatay İtmeli 80T Fit Up Kaynak Rotatoru, büyük silindirik iş parçalarının kaynaklanması ve montajı için özel bir ekipmandır. Basınçlı kapl...
See Details -
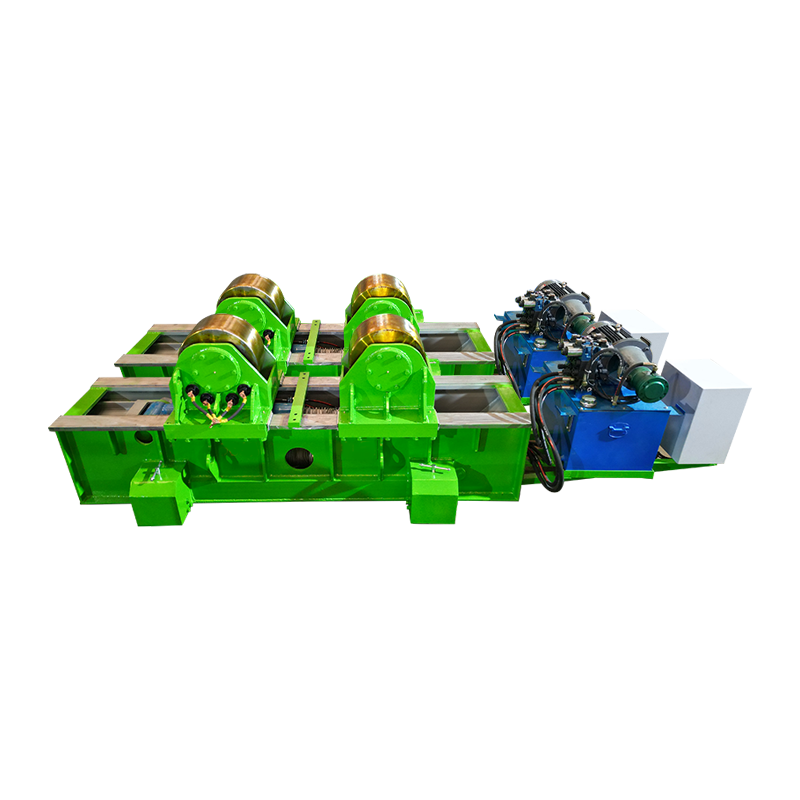
Hidrolik Yatay İtme ve Manuel Yörünge Hareketi ile 80T Fit Up Kaynak Rotatoru
Hidrolik Yatay İtme ve Manuel Yörünge Hareketi ile 80T Fit Up Kaynak Rotatoru, 80 tonluk nominal yüke sahiptir ve orta ve büyük silindirik iş parça...
See Details
Telif hakkı 2025 Wuxi WeldNice Heavy Industry Technology Co., Ltd. Tüm Hakları Saklıdır Custom Automatic Welding Equipment Manufacturers
-
-
-
sales@weldnicefactory.com