Bir alıcı kaynak ekipmanını değerlendirirken ilk soru nadiren görev döngüsü veya amper ile ilgilidir. Hangi prosesin iş parçasına uygun olduğu ile ilgilidir. İşte sonuç: MIG, daha kalın çelik profiller için daha hızlı, daha kolay ve daha düşük maliyetli bir süreçtir; TIG, ince veya estetik açıdan kritik işler için hassas, yüksek kaliteli bir süreçtir. Yapısal nedeni basittir. MIG, tabancadan sürekli olarak sarf malzemesi tel elektrotu besler, böylece tel hem elektrot hem de dolgu maddesi olur. TIG, tüketilmeyen bir tungsten elektrot kullanır ve operatör, doldurma çubuğunu elle besler.
MIG ve TIG kaynağı arasındaki fark elektrotun ötesine geçer. Biriktirme oranını, ısı kontrolünü, operatör becerisini, metre başına maliyeti ve bekleyebileceğiniz kusurları yönlendirir. MIG bir üretim sürecidir; TIG bir zanaat sürecidir. Bu ayrımı anlayan atölyeler yanlış makineyi satın almaktan, yanlış prosedür önermekten veya doğru yöntemle kaynak yapılmış parçaları reddetmekten kaçınır.
MIG Kaynağı Nedir?
MIG kaynağı, resmi olarak gaz metal ark kaynağı (GMAW), makaralı bir tel elektrotun önceden ayarlanmış bir hızda kaynak tabancasından geçirildiği yarı otomatik bir işlemdir. Tel hem elektrot hem de dolgu metalidir: ark, teli bağlantının içine doğru eritir ve memeden gelen koruyucu gaz, erimiş havuzu havadaki oksijen ve nitrojenden korur.
MIG Kaynağı Nasıl Çalışır?
- Bir tel besleyici, elektrodu tabanca astarı ve kontak ucu boyunca iter.
- Ark, tel ile iş parçası arasında oluşur ve her ikisini de eritir.
- Çelik için genellikle argon/CO2 olan koruyucu gaz kaynak havuzunu kaplar.
- Operatör tabancayı yönlendirir; makine tel hızını ve ark uzunluğunu kontrol eder.
MIG Kaynağının Avantajları
- Yüksek biriktirme oranları sayesinde kalın kesitli işler hızla tamamlanır.
- Yeni başlayanlar için uygun kullanım: Bir el tabancayı yönlendirir, makine ilerlemeyi ve ark uzunluğunu yönetir.
- Hafif değirmen tufalını ve pası TIG'den daha iyi tolere eder.
- Karbon çeliği üretimi için daha düşük işletme maliyeti.
- Sürekli tel besleme, uzun ve kesintisiz kaynaklara olanak tanır.
MIG Kaynağının Dezavantajları
- Sıçrama üretir; kozmetik eklemlerin genellikle taşlanması veya fırçalanması gerekir.
- Isı girdisinin ince ayarını yapmak daha zordur, dolayısıyla 1,5 mm'nin altındaki saclar kolayca yanabilir.
- Darbeli veya sinerjik güç kaynağı olmadan konumsal kaynak yapmak daha zordur.
- Yanlış gaz kapsama alanı veya tel ayarları hızla gözenekliliğe neden olur.
TIG Kaynağı Nedir?
TIG kaynağı, resmi olarak gaz tungsten ark kaynağı (GTAW), arkı sürdürmek için tüketilmeyen bir tungsten elektrot kullanır. Tungsten bağlantının içinde erimez. Bunun yerine kaynakçı, ısıyı ayak pedalıyla kontrol ederken erimiş havuza ayrı bir dolgu çubuğu besler.
TIG Kaynağı Nasıl Çalışır?
- Tungsten elektrot arkı oluşturur; tüketilmez.
- Tipik olarak saf argon olan koruyucu gaz kaynak havuzunun üzerinden akar.
- Operatör doldurma çubuğunu manuel olarak havuzun ön kenarına besler.
- Ayak pedalı kontrolü, kaynak boyunca ısıyı sürekli olarak ayarlar.
TIG Kaynağının Avantajları
- En yüksek kaynak kalitesi: Çoğunlukla X-ışını standartlarını karşılayan, sıçramayan, temiz, yoğun boncuklar.
- 0,5 mm'den itibaren hassas ısı ve dolgu kontrolü sağlayan elbise malzemesi.
- Alüminyum, paslanmaz, titanyum ve bakır dahil neredeyse tüm metalleri kaynak yapar.
- Akı veya cüruf olmadığından bitmiş kaynaklar pürüzsüzdür ve temizlenmesi kolaydır.
- Kenar ve köşe birleşimlerinde dolgusuz otojen kaynak yapılmasına olanak sağlar.
TIG Kaynağının Dezavantajları
- Yavaş biriktirme oranları, ağır kesit kaynağını kullanışsız hale getirir.
- Koordineli iki el ve ayak pedalı kullanımı gerektiren zorlu öğrenme eğrisi.
- Sarf malzemelerinin maliyeti daha yüksektir: tungsten, gaz mercekleri, kaplar ve yüksek saflıkta argon.
- Hız ve metre başına maliyetin hakim olduğu kalın karbonlu çelikler için ekonomik değildir.
MIG ve TIG Kaynağı: Yan Yana Karşılaştırma
Aynı üretim katı kriterlerine göre değerlendirildiğinde farklılıklar açıkça ortaya çıkar.
| Faktör | MIG Kaynağı | TIG Kaynağı |
|---|---|---|
| Elektrot | Sarf malzemesi tel elektrot | Sarf malzemesi olmayan tungsten elektrot |
| Dolgu metali | Telin kendisi otomatik olarak beslenir | Elle beslenen ayrı çubuk |
| Koruyucu gaz | Argon/CO2 karışımı veya çelik için CO2 | Saf argon, bazen argon-helyum |
| Isı kontrolü | Makine seti, sınırlı ayarlama | Sürekli ayak pedalı ayarı |
| Tipik kalınlık | 1,5 mm ila 25 mm veya daha fazla | 0,5 mm'den 6 mm'ye kadar ideal |
| Seyahat hızı | Yüksek | Düşük ila orta |
| Beceri seviyesi | Temel, kısa eğitim | Gelişmiş, istikrarlı eller |
| Kaynak görünümü | Sıçrama, taşlama gerekebilir | Temiz, pürüzsüz, sıçrama yok |
| Göreceli maliyet | Daha düşük ekipman ve sarf malzemeleri | Yükseker gas, torch, and labor cost |
| Şunun için en iyisi: | Yapısal çelik, çerçeveler, üretim süreçleri | Paslanmaz, alüminyum, ince sac, görünür bağlantılar |
MIG ve TIG Kaynağı Arasında Nasıl Seçim Yapılır?
Bağlantının kalın olduğu, parçanın tekrarlandığı ve hızın maliyetinizi artırdığı durumlarda MIG'yi seçin. Görünüm, metalurji veya ince malzemenin çevrim süresinden daha önemli olduğu durumlarda TIG'yi seçin.
Seçim Kriterleri
- Malzeme kalınlığı: 3 mm'nin üzerinde MIG biriktirme oranı karşılığını verir; 3 mm'nin altında TIG ana metali korur.
- Kaynak görünürlüğü: görünür cilalı bağlantılar TIG'yi destekler; boyalı veya gizli yapısal kaynaklar MIG'i tercih eder.
- Üretim hacmi: Yüksek hacim MIG'in lehinedir; düşük hacimli, yüksek değerli parçalar TIG'yi haklı çıkarır.
- Alüminyum ve paslanmaz: TIG, ince kesitlerde oksit ve ısı kontrolünü gerçekleştirir; darbeli MIG daha kalın alüminyuma uygundur.
- Operatör becerisi: MIG genel kaynakçılara uygundur; TIG eğitimli operatörler gerektirir.
Hızlı Karar Filtresi
- Malzeme 3 mm'den ince mi? TIG'yi kullanın.
- Kaynak görünür durumda mı ve görünüm açısından kritik mi? TIG'yi kullanın.
- Parça büyük, kalın veya yüksek hacimli mi? MIG'yi kullanın.
- Röntgen veya kod kalitesine mi ihtiyacınız var? TIG'yi nitelikli bir prosedürle kullanın.
- Dökme alüminyumu tamir mi ediyorsunuz? TIG'yi kullanın.
Tutarlı Kaynaklar için İş Konumlandırması ve Otomasyonu
Hangi işlemi seçerseniz seçin, bağlantıyı zor konumlardan kaldırdığınızda kaynak kalitesi önemli ölçüde artar. Bir kaynak konumlayıcı parçayı döndürür ve eğir, böylece operatör bir MIG veya TIG kordonunu düz konumda çalıştırabilir; bu, en üretken ve en az kusurlu yönelimdir. Bu özellikle elle beslenen dolgu maddesinin sabit bir çalışma açısına ihtiyaç duyduğu TIG için önemlidir.
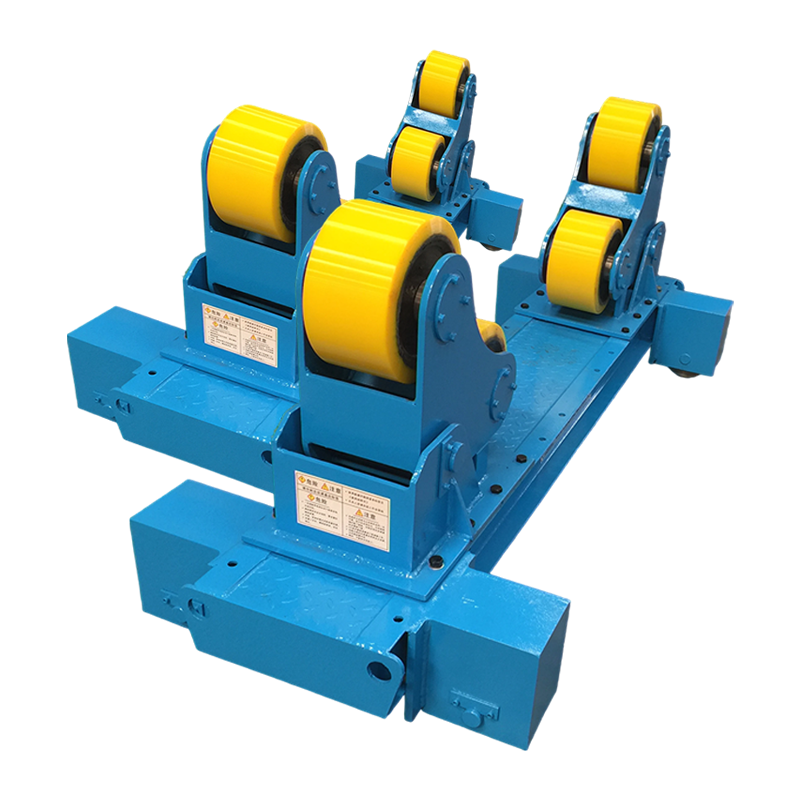
 Stabil Düz Pozisyonlu Kaynaklar için 1T Konvansiyonel Kaynak Pozisyoneri Bu kompakt konumlayıcı, iş parçalarını bir tona kadar döndürüp yatırarak operatörlerin MIG veya TIG boncuklarını düz konumda çalıştırmasına olanak tanır. Tutarlı torç açısı ve ilerleme hızının kaynak kalitesini iyileştirdiği küçük ve orta ölçekli parçalara uygundur. Ürünü Görüntüle →
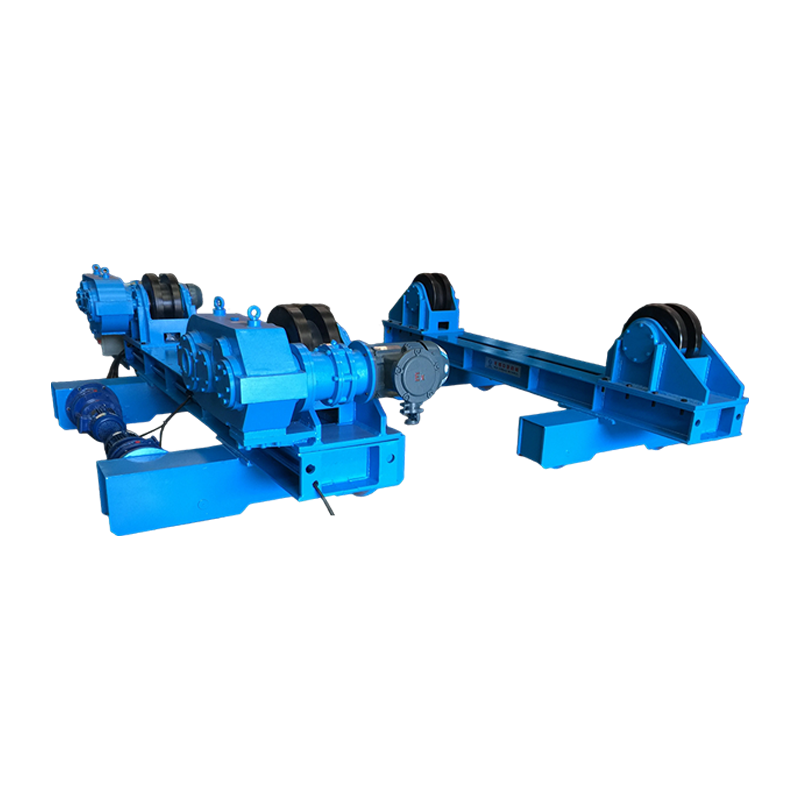
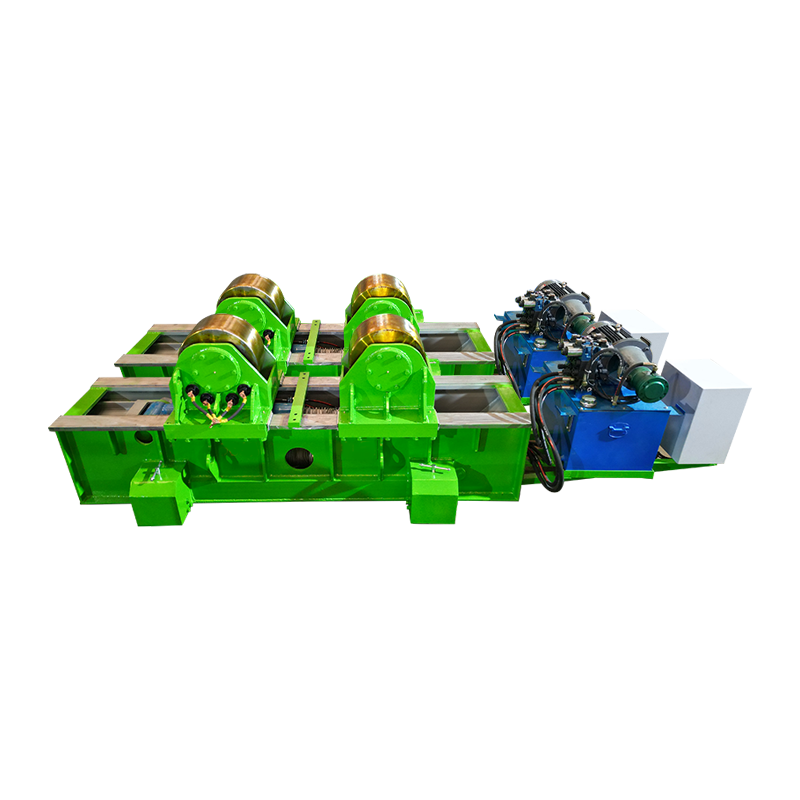
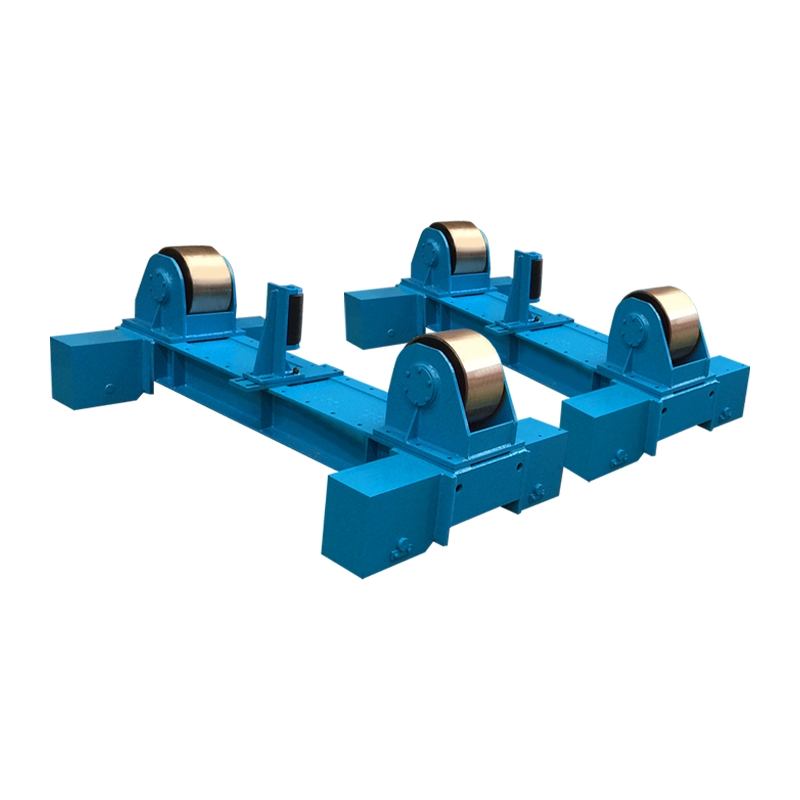
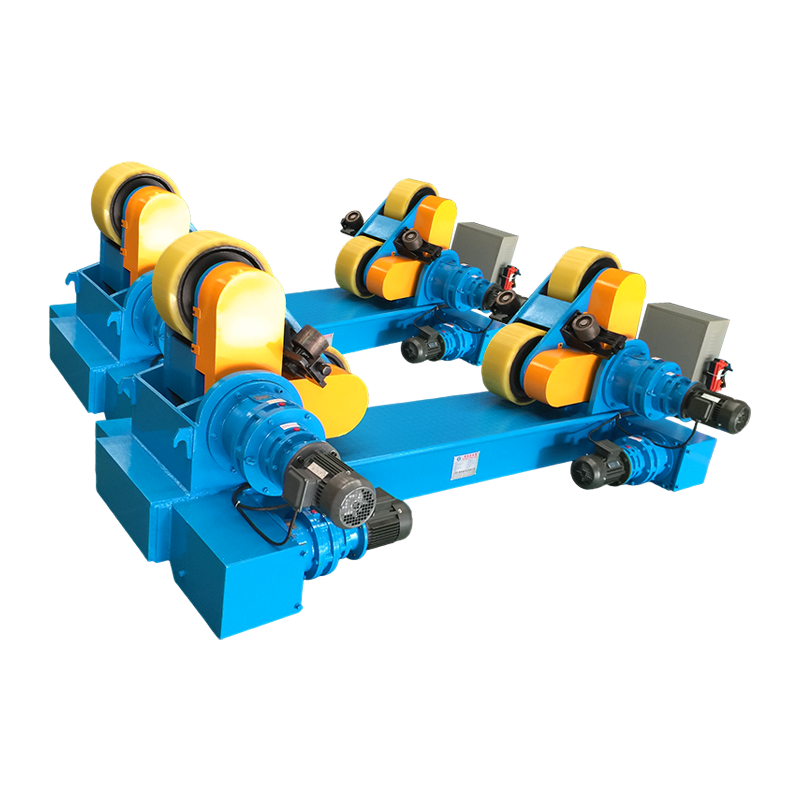
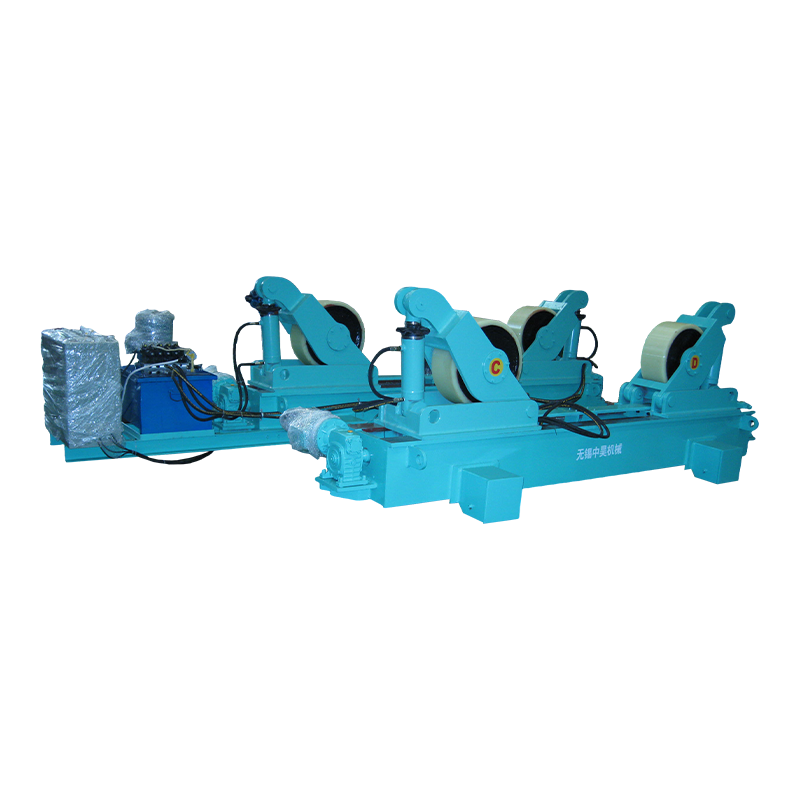
Tanklar, borular, basınçlı kaplar ve rüzgar kulesi bölümleri gibi silindirik iş parçaları için kaynak döndürücüler, torç sabit kalırken kabuğu döndürür ve uzun çevresel dikişi sürekli düz konumlu kaynağa dönüştürür. MIG dolgu pasoları ve TIG kök pasoları tutarlı ilerleme hızından yararlanır ve kayma önleyici tasarımlar dikişi hizalı tutar. Bu yüzden tank ve boru imalatında kaynak rotatörleri modern üretim hatlarında standarttır.
 Silindirik Dikişler için Kaymayı Önleyen 10T Ayarlanabilir Kaynak Rotatoru Bu döndürücü, on tonluk silindirik iş parçalarını tutar ve torç sabit kalırken kabukları sabit bir şekilde döndürür. Kaymayı önleyici sistemi, uzun çevresel dikişleri hizalı tutarak, sürekli düz konumlu kaynaklara ihtiyaç duyan tanklar, borular ve basınçlı kaplar için ideal olmasını sağlar. Ürünü Görüntüle →
Büyük montajlarda kolon bomu, torcu sabit bir yükseklikte ve erişimde taşır ve operatörün kol ağırlığını denklemden çıkarır. Bir TIG kolon bomu, büyük parçalarda tekrarlanabilir kaynaklar için önemli olan hassas dolgu beslemesi ve gaz kapsamı için yapılandırılmıştır. Her iki prosesi de otomatikleştirmeyi planladığınızda dikkate almanız gereken ilk yatırım ekipmanın konumlandırılmasıdır.
 Hassas Torç Konumlandırması ve Otomasyonu için TIG Kolonu ve Bomu Bu kolon ve bom ünitesi, torç konumunu, hareketini ve salınımını doğru bir şekilde ayarlayarak TIG kaynağını destekler. Büyük montajlarda argon kapsamının ve tekrarlanabilir boncuk kalitesinin korunmasına yardımcı olarak manuel çabayı azaltır ve otomatik üretime hazırlık sağlar. Ürünü Görüntüle →
Yeni bir üretim hattı belirliyorsanız iş parçası zarfınızı bir uzmanla görüşün. kaynak ekipmanı üreticisi Erken yeniden çalışmayı önler ve kalifikasyonu hızlandırır.
Maliyet Konuları
Ekipman maliyeti açısından, MIG daha düşük giriş noktasıdır: Sağlam bir MIG makinesinin maliyeti, AC çıkışlı eşdeğer bir TIG makinesinden daha düşüktür ve tel sarf malzemeleri, tungsten ve yüksek saflıkta argondan daha ucuzdur. Ancak baskın üretim maliyeti emek zamanıdır. Bir TIG kaynağı, MIG ile yapılan aynı bağlantıya göre üç ila dört kat daha uzun sürebilir. Bitmiş kaynağın metre başına maliyetini karşılaştırdığınızda, MIG karbon çeliğinde kazanır; MIG'in yeniden çalışma gerektiren kusurlar yaratacağı durumlarda TIG kazanır.
Sıkça Sorulan Sorular
Bir makine hem MIG hem de TIG yapabilir mi?
Birçok çok prosesli makine MIG ve DC TIG sunar, ancak geçiş torcun değiştirilmesini, gazın değiştirilmesini ve valfli bir TIG torcunun eklenmesini gerektirir. Alüminyum için AC TIG, AC çıkışlı bir makineye ihtiyaç duyar ve bu da maliyeti artırır. Çoklu proses üniteleri küçük mağazalara uygundur; üretim hatları özel makineleri tercih ediyor.
TIG, MIG'den daha mı güçlü?
Doğru yapılmış bir MIG kaynağı ve doğru yapılmış bir TIG kaynağının her ikisi de aynı mukavemet gereksinimlerini karşılayabilir. Aradaki fark tutarlılıktır: TIG daha az dahili hata ve daha iyi ısıdan etkilenen bölge kontrolü üretir; bu da kod çalışması için önemlidir. Sıradan karbon çeliğinde sağlam bir MIG kaynağı da aynı derecede güçlüdür.
Yeni başlayanlar için hangisi daha kolaydır?
MIG daha kolaydır çünkü makine tel beslemesini ve ark uzunluğunu kontrol eder. Yeni başlayan biri saatlerce pratik yaptıktan sonra kabul edilebilir bir MIG kaynağı yapabilirken, TIG haftalarca tutarlı pratik gerektirir.
TIG neden alüminyum için yaygın olarak kullanılıyor?
Alüminyum, ana metalin çok üzerinde eriyen bir oksit tabakasına sahiptir. TIG alternatif akımı, hassas ısı kontrolü sağlarken oksidi temizler ve ince alüminyum üzerinde yanmayı önler. MIG alüminyumu kaynaklayabilir ancak ince kesitlerde gözenekliliğe daha yatkındır.
Malzeme kalınlığı seçimi nasıl etkiler?
Yaklaşık 3 mm'nin altında TIG, yanmayı ve bozulmayı önlemek için gereken kontrolü sağlar. 3 mm'nin üzerinde MIG biriktirme oranı net bir üretkenlik avantajı sağlar. Pek çok imalatçı ince duvarlı boruları TIG ile kaynaklıyor ve yapısal plaka için MIG veya özlü özlü kullanıyor.
MIG ve TIG kaynağı arasındaki fark, hangi prosesin daha iyi olduğu ile ilgili değildir; süreci malzemeye, bağlantıya, üretim hacmine ve mevcut beceriye göre eşleştirmekle ilgilidir. MIG, kalın çelikte hız, basitlik ve daha düşük maliyet sunar. TIG, ince veya reaktif metallerde hassas, kaliteli ve temiz kozmetik sonuçlar sunar. Bir makine satın almadan önce iş parçasını değerlendirin ve ekipmanı erkenden konumlandırmaya yatırım yapın; her iki süreci de üretimdeki diğer yükseltmelerden daha fazla iyileştirir.