Işın tanımını soldan sağa okuyun. Mektup size kesit ailesini anlatır; ilk sayı inç cinsinden nominal derinliktir ve çarpım işaretinden sonraki sayı ayak başına pound cinsinden ağırlıktır. Örneğin, G10×30 nominal derinliği 10 inç ve ağırlığı 30 pound/foot olan geniş flanşlı bir kirişi tarif eder. Bu makalede kiriş boyutlarının nasıl okunacağı, her sembolün ve sayının ne anlama geldiği ve en yaygın boyutlandırma hatalarından nasıl kaçınılacağı açıklanmaktadır.
Kiriş Boyutları Ne Anlama Geliyor?
Kiriş boyutları kompakt bir kod olarak okunur: şekil harfi, nominal derinlik ve birim uzunluk başına ağırlık. Yapısal çelik katalogları ve çizimleri, her seferinde tam bir kesit ölçümleri seti yazmaktan kaçınmak için bu kodu kullanır.
Kuzey Amerika'da çoğu tanımlama AISC Çelik Yapı Kılavuzuna uygundur. Her zamanki desen şekil harf inç cinsinden nominal derinlik ayak başına pound cinsinden ağırlık . Örneğin, G12×26, kabaca 12 inç derinliğinde ve 26 lb/ft ağırlığındaki bir W şekli anlamına gelir. Metrik çizimler de benzer bir fikir kullanır: IPE 300 kiriş, nominal derinliği 300 mm olan bir I profilidir ve kesin boyutlar bir kesit tablosunda verilmiştir.
Standart Çelik Kiriş Şekilleri
Beş şekil ailesi haddelenmiş çelik kirişlerin çoğunu kapsar: W, S, HP, M ve H; her ailenin farklı flanş özellikleri vardır ve isimdeki harf size hangi aileyle çalıştığınızı belirtir.
| Şekil | Ortak ad | Flanş geometrisi | Tipik kullanım | Örnek |
|---|---|---|---|---|
| W | Geniş flanş kirişi | Düz veya düze yakın geniş flanşlar; ağ flanşlardan daha incedir | Bina çerçeveleri, köprü kirişleri, endüstriyel yapılar | G12×26 |
| S | Amerikan Standart ışın | Konik iç yüzeylere sahip daha dar flanşlar | Tavan vinci rayları, hafif makine destekleri | S8 × 18,4 |
| HP | H-kazık bölümü | Çok geniş, ağır flanşlar; derinlik ve flanş genişliği genellikle neredeyse eşittir | Temel kazıkları, derin bina kolonları | HP14×89 |
| M | Çeşitli bölüm | W, S veya HP serilerine uymayan boyutlar | Özel çerçeveleme, özel ekipman destekleri | M8 × 6,5 |
| H | H-kiriş (jenerik/içe aktarılmış) | Paralel flanşlar, W'ye benzer ancak metrik veya açık deniz spesifikasyonlarından | Metrik projelerde kolonlar, ağır kirişler | Y400×400×13×21 |
W'ye karşı S'ye karşı H
Bükülme mukavemeti ve sütun kapasitesi için güçlü, geniş flanşlara ihtiyaç duyduğunuzda W şeklini seçin. Tasarım kompakt bir kesit gerektirdiğinde ve yükler orta düzeyde olduğunda S şeklini seçin. H tanımı genellikle metrik çizimlerde görünür ve W şekline benzer şekilde davranır; Malzemeyi sipariş etmeden önce daima çizimde İngiliz ölçülerinin mi yoksa metrik boyutların mı kullanıldığını doğrulayın.
Anahtar Kiriş Boyutları
En önemli boyutlar derinlik, flanş genişliği, ağ kalınlığı, flanş kalınlığı, dolgu yarıçapı ve uzunluktur. Tanımdaki derinlik ve ağırlık sipariş için yeterlidir ancak kaynak, cıvatalama ve montaj kararları bu kesin değerlere bağlıdır.
- Derinlik (D): üst flanşın dış yüzünden alt flanşın dış yüzüne kadar olan toplam mesafe.
- Flanş genişliği (bf): Ağa dik olarak ölçülen, üst veya alt flanşın toplam genişliği.
- Web kalınlığı (tw): flanşlar arasındaki dikey ağ plakasının kalınlığı.
- Flanş kalınlığı (tf): dış yüzdeki tek bir flanşın kalınlığı.
- Fileto yarıçapı (r): ağ ve flanşlar arasında kavisli geçiş; kaynak erişimi ve yorulma performansı açısından önemlidir.
- Uzunluk (L): genel kiriş uzunluğu, genellikle kesit tanımlamasından ayrı olarak belirtilir.
Nominal boyutların kesinliği garanti edilmez. ASTM A6 gibi yuvarlanma toleransları derinlik, flanş genişliği ve kalınlıkta küçük değişikliklere izin verir; pratik imalat, işleme veya kaynaklamadan önce her zaman gerçek boyutları kontrol eder.
Kiriş Boyutu Gösterimi Nasıl Okunur?
Şekil ailesinden başlayarak soldan sağa ışın gösterimini, ardından nominal derinliği ve ardından ayak başına ağırlığı okuyun. Sayıların sırası tutarlıdır, böylece çoğu yuvarlanmış kiriş tanımını hızlı bir şekilde çözebilirsiniz.
- G 27 × 178 — W şeklinde, nominal derinlik 27 inç, 178 lb/ft. Gerçek derinlik genellikle 27 inç'e yakındır ancak tam olarak 27 inç değildir.
- S 24×121 — Amerikan Standart şekli, nominal derinlik 24 inç, 121 lb/ft.
- HP 14×89 — H-kazık bölümü, nominal derinlik 14 inç, 89 lb/ft.
Bir çizim aşağıdaki gibi bir uzunluk içerdiğinde G12×26×20’-0” , son sayı sipariş edilen veya dikilen toplam kiriş uzunluğudur. Metrik malzeme için boyutlar genellikle milimetre ve kilogram/metre cinsinden verilir; örneğin IPE 300 veya HEA 200.
Çizimlerdeki Kiriş Programlarını Okuma
Kiriş programları, bir projedeki her kirişi bir işaret, boyut, uzunluk ve malzeme derecesi ile listeler; Sipariş vermeden veya üretmeden önce daima işarete çapraz referans verin. Plan görünümündeki işaret, belirli bir üyeyi zamanlamadaki satırına bağlar.
| işaret | Boyut | Uzunluk | Malzeme | Açıklama |
|---|---|---|---|---|
| B1 | G12×26 | 20’-0” | ASTM A992 | Üst flanş destekli |
| B2 | G18×35 | 30’-0” | ASTM A992 | Kamber 3/4” |
| B3 | S8 × 18,4 | 12’-0” | ASTM A36 | Vinç rayı desteği |
İşareti dikkate almazsanız, satın alma sırasında benzer boyutlarda ancak farklı uzunluklarda veya malzemelerde iki kiriş karıştırılabilir. Herhangi bir şeyi kesmeden, delmeden veya kaynak yapmadan önce programı kontrol edin.
Kiriş Boyutları Kaynak ve İmalatı Nasıl Etkiler?
Daha büyük kiriş boyutları daha fazla kaynak geçişi, daha fazla ısı girişi ve daha dikkatli distorsiyon kontrolü gerektirir. Daha derin ve daha kalın bir kesitte daha fazla kaynak metali biriktirilir ve bu da bağlantı hazırlığını, ön ısıtmayı ve geçiş sırasını doğrudan etkiler.
Kalın flanşların tam nüfuziyet sağlamak için eğim verilmesi gerekebilir; uzun ağlar ise kirişi düzlüğün dışına çekebilecek sürekli iç köşe kaynakları oluşturur. Boyutları doğru okumak, kaynakçıya oluk alanı, gereken ısı girdisi ve uzun kirişi düz tutmak için gereken kısıtlama miktarı hakkında net bir fikir verir. Uzun, ağır kirişlerin elle döndürülmesi zor olduğundan çoğu büyük metal yapı üreticileri otomatik kaynağa doğru ilerliyor .
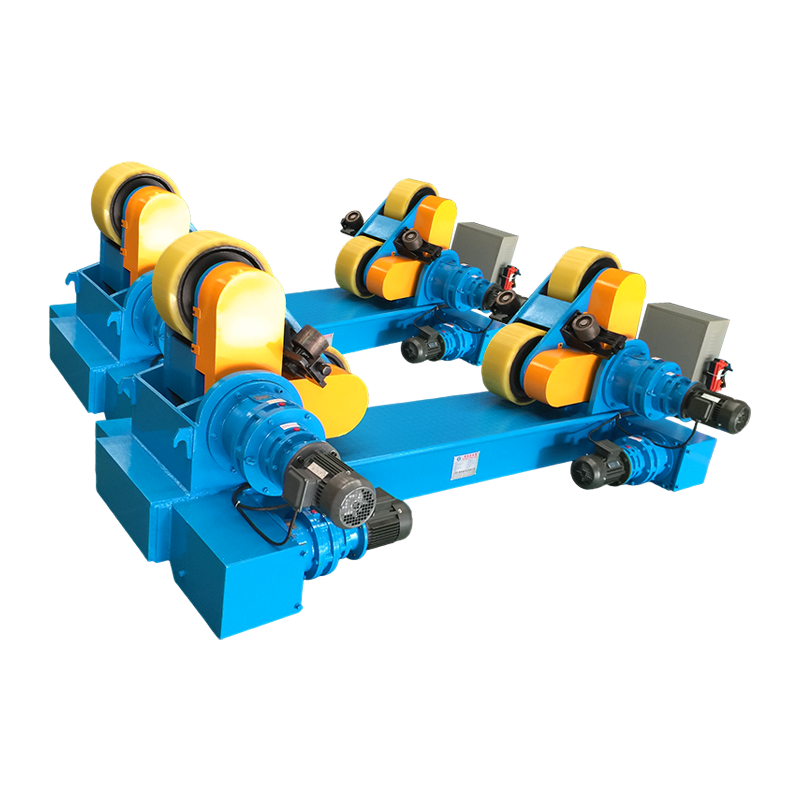
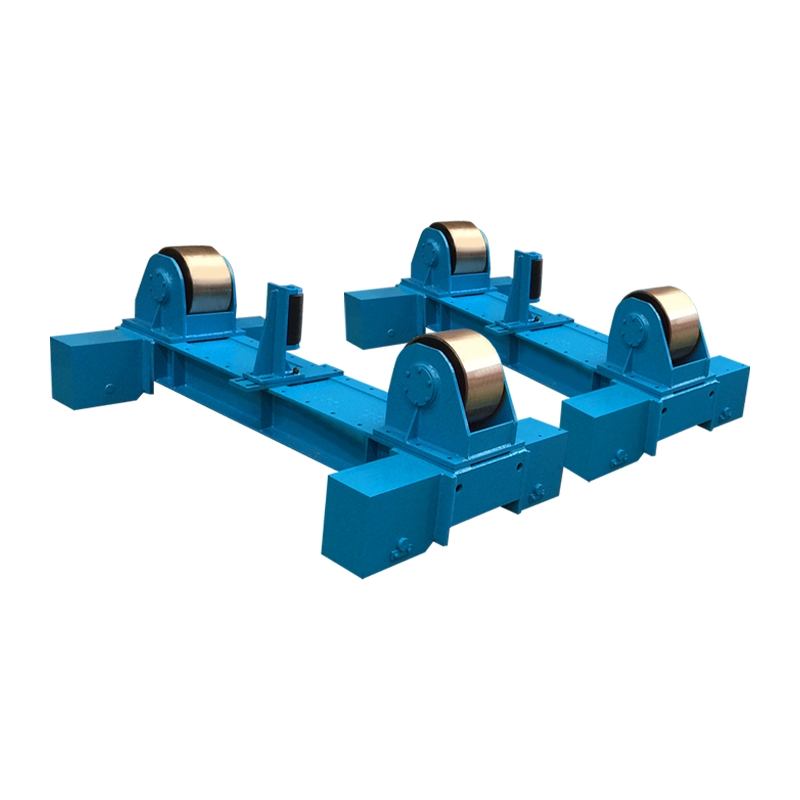
Fabrikasyon bir kiriş düzeneğini uygun bir kaynak açısına dönüştürmek için çift sütunlu bir kaynak konumlayıcı, ağır bölümleri hassas dönüşle işleyebilir.
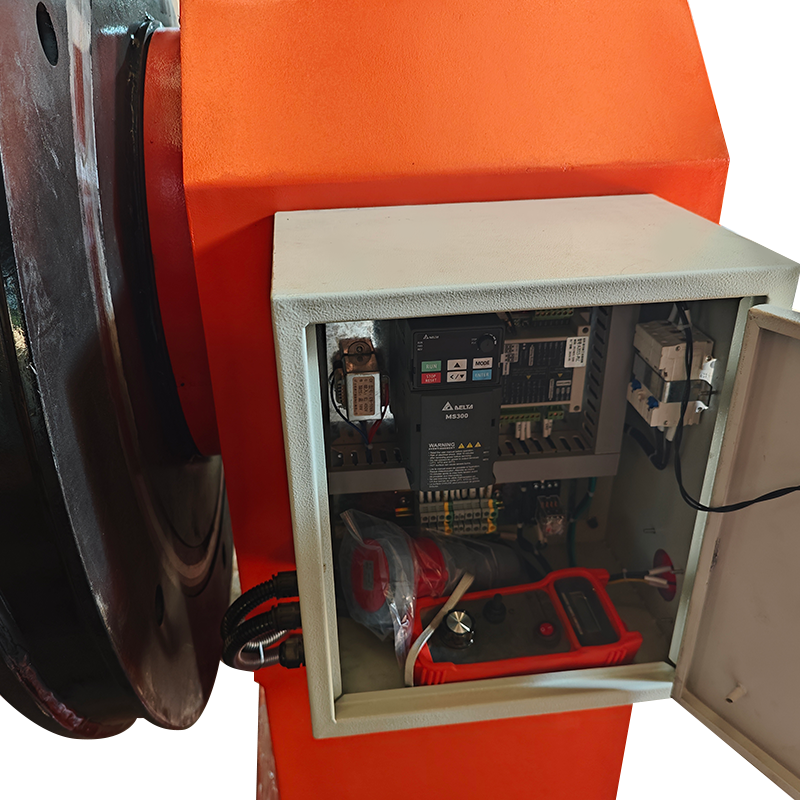 Ağır Kiriş Dönüşü için 2T Çift Kolonlu Kaynak Pozisyoneri Bu çift sütunlu konumlayıcı, sabit ve hassas dönüş gerektiren garip, ağır montajlar için uygundur. Çelik kirişlerde düz pozisyon kaynağını destekleyerek kusurların kesilmesine ve verimliliğin artırılmasına yardımcı olur. Ürünü Görüntüle →
Çelik Kirişlerin Taşınması ve Kaynaklanması için Ekipmanlar
Doğru konumlandırma ekipmanı, çelik kirişleri düz konumda kaynaklamanıza olanak tanır, bu da kaynak kusurlarını azaltır ve üretkenliği artırır. Düz konumlu kaynağın kontrolü daha kolaydır, daha az taşlama gerektirir ve daha tutarlı takviye üretir.
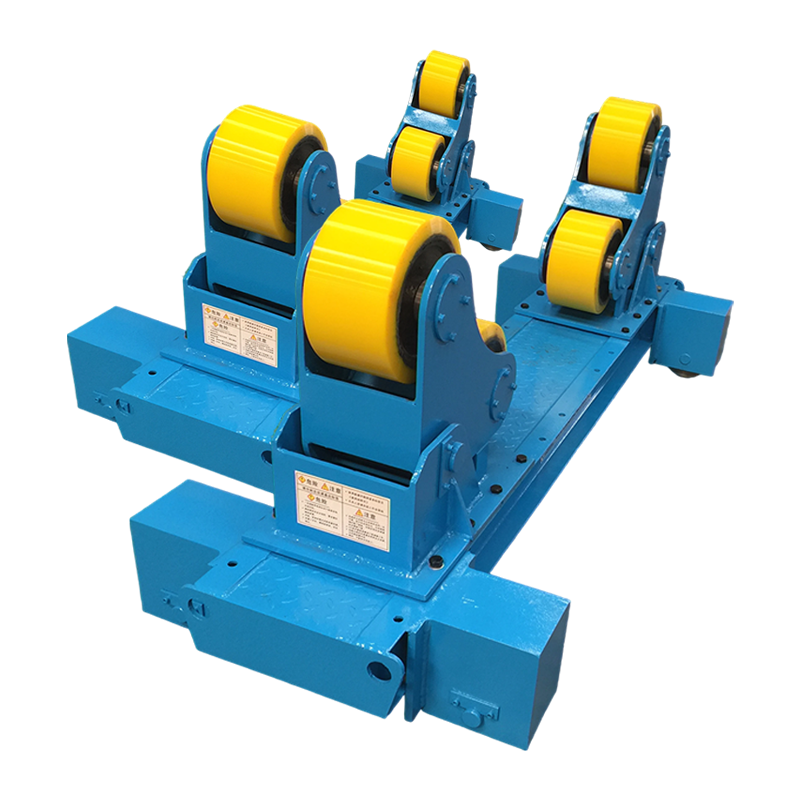
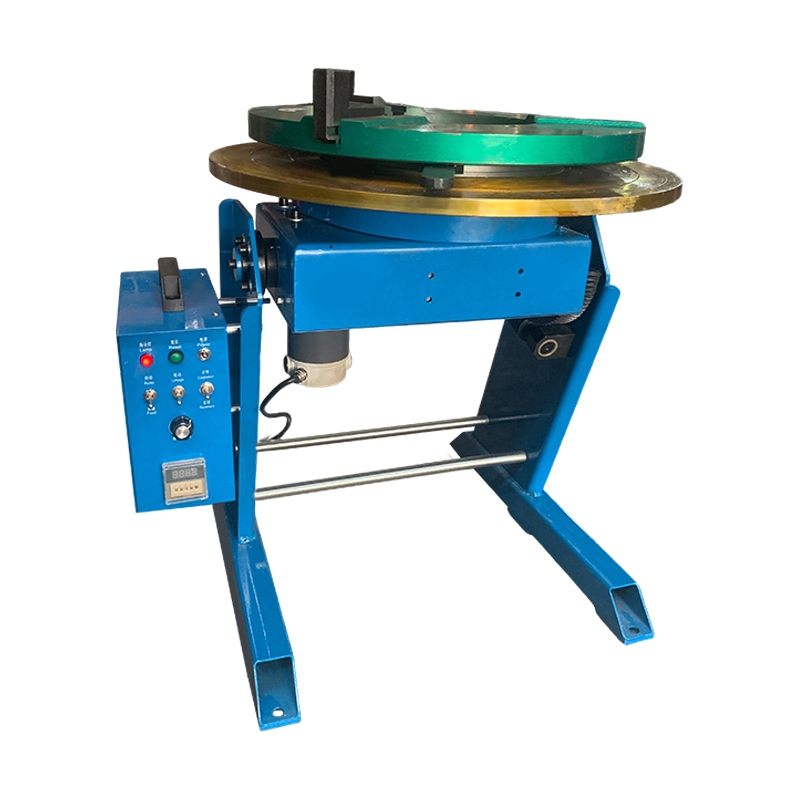
Köşe kaynağı sırasında eğilme veya sürekli dönüş gerektiren daha hafif düzenekler için servo kontrollü konumlayıcı, düşük hız kontrolü ve stabil destek sunar.
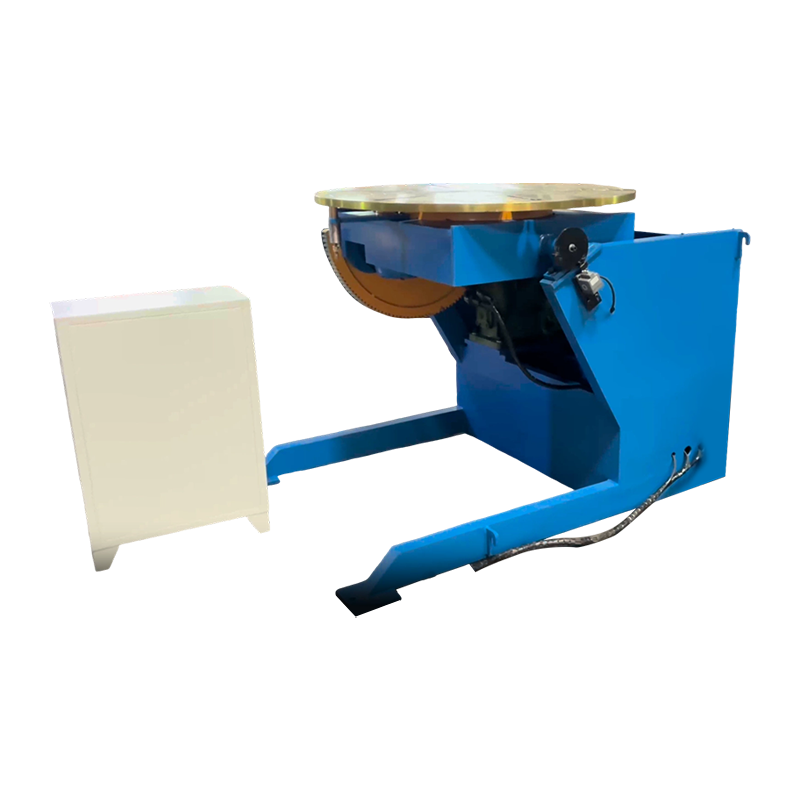 Köşe Kaynakları için 1T Servo Kontrollü Kaynak Pozisyoneri Köşe kaynağı sırasında eğilme veya sürekli dönüş gerektiren daha hafif montajlar için tasarlanmış servo kontrollü bir konumlayıcı. Düşük hız kontrolü ve istikrarlı destek sağlayarak hassas kaynak yerleştirme için kullanışlıdır. Ürünü Görüntüle →
Uzun boyuna dikişler için, iş yerinde kalırken bir kolon ve bom sistemi kaynak kafasını kiriş boyunca destekler. Bu otomatik kurulumlar genellikle şu şekilde gruplandırılır: kaynak manipülatör sistemleri ve genellikle tozaltı ark veya özlü işlemlerde kullanılır.
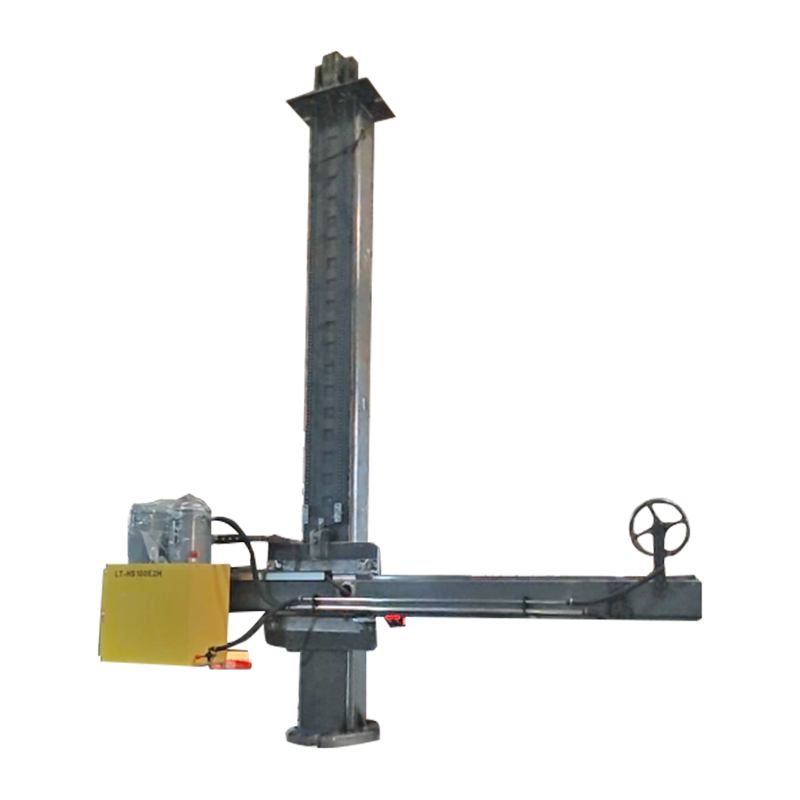 4030 Boyuna Dikişler için Özelleştirilmiş Kolon ve Bom Bu özelleştirilmiş kolon ve bom sistemi, iş parçası sabit kalırken kaynak kafasını uzun dikişler boyunca hizalı tutar. Kaynak tutarlılığını artıran otomatik kurulumları destekleyerek tozaltı ark veya özlü proseslerle çalışır. Ürünü Görüntüle →
Kiriş Boyutlarını Okurken Yaygın Hatalar
Çoğu okuma hatası, nominal derinliği gerçek derinlikle karıştırmaktan, flanş genişliğini ve derinliğini değiştirmekten veya İngiliz ve metrik birimleri karıştırmaktan kaynaklanır. Bu hatalar yanlış kirişin sipariş edilmesine, yanlış kaynak hazırlığının kesilmesine veya güvenli olmayan bir bağlantının yapılmasına neden olabilir.
- Ayak başına ağırlığı toplam ağırlıkla karıştırmak. G10×30 means 30 lb per foot, not 30 lb total. Multiply by the length to get the total beam weight.
- İlk sayının tam derinlik olduğunu varsayarsak. Tanım, nominal bir derinlik verir. Gerçek derinlik bir inçin onda biri kadar farklı olabilir, bu nedenle her zaman kesit tablosuna bakarak doğrulama yapın.
- W ve S şekillerini karıştırma. W flanşları geniş ve düzdür; S flanşları daha dar ve koniktir. Kesit özellikleri kontrol edilmeden bunlar değiştirilemez.
- Bir metrik çizimin emperyal olarak okunması. Bir IPE 300 kirişi 300 inç değil 300 mm derinliğindedir. Malzeme sipariş etmeden önce üniteleri kontrol edin.
- Yuvarlanma toleranslarının göz ardı edilmesi. Gerçek kalınlık ve genişlik tolerans bölgesi içerisinde değişiklik gösterebilir. Kaynak fikstürleri veya bağlantı parçaları oluşturmadan önce kesiti ölçün.
Sıkça Sorulan Sorular
Kiriş boyutlarıyla ilgili sık sorulan soruların doğrudan yanıtlarını burada bulabilirsiniz.
W10×30 ne anlama geliyor?
W10×30, nominal derinliği 10 inç ve ağırlığı 30 pound/fit olan geniş flanşlı bir kirişi tanımlar. W10×30'un tam derinliği, yuvarlanma tablasına bağlı olarak 10,5 inç'e yakındır.
Kiriş tanımında gösterilen derinlik tam mı?
Hayır. Çarpma işaretinden önceki sayı nominal bir değerdir. Bağlantıları kesmeden önce daima gerçek derinlik, flanş genişliği ve kalınlık için kesit tablosunu kontrol edin.
Metrik ışın boyutlarını İngiliz ölçülerine nasıl dönüştürebilirim?
İnç elde etmek için milimetreyi 25,4'e bölün ve ayak başına poundu bulmak için metre başına kilogramı 0,672 ile çarpın. Mümkünse, yanlış yuvarlama yapmamak için her iki sistemi de listeleyen bir bölüm tablosu kullanın.
Kiriş boyutlarını okumak, küçük bir kod sistemini tanıma meselesidir: şekil harfi, nominal derinlik ve ayak başına ağırlık. Bu kodu kiriş programı ve boyut tablosuyla birlikte kullanın, gerçek ölçümleri doğrulayın; yanlış elemanın sipariş edilmesi veya kaynaklanması riski önemli ölçüde azalır.