Kısa cevap: Plazma arkı, katı metal yerine iyonize gaz kolonundan geçen bir elektrik deşarjıdır. Küçük bir nozul deliğiyle daraltılan bu sütun, yaklaşık 15.000-30.000 °C sıcaklıkta (tüm mühendislik metallerini eritmeye yetecek kadar sıcak) bir jet haline gelir ve bu tek özellik, tek bir fiziksel etkinin hem 40 mm'lik plakayı kesebilmesinin hem de 6 mm'lik paslanmaz boruya temiz bir kök geçişi oluşturabilmesinin nedenidir.
Üretim ekipmanını belirlerseniz, satın alırsanız veya çalıştırırsanız, yararlı soru nadiren plazma arkının ne olduğu ve neredeyse her zaman hangi arkın, hangi akımda, hangi gazla ve hangi makinede gerekli olduğudur. Aşağıda tanım, arkın nasıl oluştuğu, atölyede gerçekte ortaya çıkan varyantlar, kesme ve kaynak görevinin farklılaştığı yerler ve bir satın alma siparişini imzalamadan önce tedarikçiyle tartışmaya değer özellikler yer almaktadır.
Plazma Arkı Aslında Nedir?
Bir plazma arkı, iletken yolun serbest elektronlara, pozitif iyonlara ve nötr parçacıklara bölünene kadar ısıtılan bir gaz olduğu sürekli bir elektrik deşarjıdır. Ark bir kez vurulduğunda, elektrot ile iş parçası arasında herhangi bir mekanik temasa ihtiyaç duyulmaz.
İki tasarım özelliği onu TIG veya çubuk arktan ayırır. Ark mekanik olarak daraltılmıştır: bakır bir nozül, deşarjı dar bir delikten zorlayarak akım yoğunluğunu ve çekirdek sıcaklığını serbest yanan arkın çok üstüne çıkarır. Ve elektrot, torç gövdesinin içinde iş parçasından uzakta durur, böylece ark atmosferi yerine koruyucu gaz kaynak havuzunu veya kesim yüzeyini korur.
Teklifleri karşılaştırırken faydalı çalışma numaraları:
- Çekirdek sıcaklığı: yaklaşık 15.000–30.000 °C.
- Ark sütunu çapı: yaklaşık 1–5 mm; delik boyutuna, gaz akışına ve akıma göre ayarlanır.
- Kesme aralığı: 30–400A, ince sacdan yaklaşık 50 mm'ye kadar karbon çeliğini kapsar; yüksek çözünürlüklü sistemler paslanmazın daha da ötesine ulaşır.
- Kaynak aralığı: kabaca 0,1 mm folyodan yukarıya doğru mikro plazma; Tek geçişte yaklaşık 10–12 mm'ye kadar anahtar deliği kaynağı.
Yay Nasıl Oluşur, Adım Adım
Oluşum sabit bir sırayı takip eder ve herhangi bir adımdaki hata, ya başarısız bir başlangıç olarak ya da sabit kalmayı reddeden bir yay olarak ortaya çıkar.
- Gaz yolu belirler. Basınçlı hava, nitrojen, argon veya argon-hidrojen karışımı torçtan kontrollü bir hızda ve girdap şeklinde akar.
- İyonlaşma başlar. Yüksek frekanslı bir kıvılcım veya elektrot-nozul arasındaki kısa temas ilk elektronları serbest bırakır.
- Akım devralır. DC kaynağı deşarjı sürdürür ve yüksek frekans devresi kapanır.
- Daraltma ve kolimasyon. Meme ve gaz girdabı, arkı konsantre bir enerji noktasına sıkıştırır.
- İş parçasına aktarın. Kesme ve plazma ark kaynağında ark kökü plakaya bağlanır ve dönüş yolu şase kablosunun içinden geçer; o andan önce bu sadece bir pilot yaydır.
Tanışacağınız Plazma Ark Çeşitleri
Çoğu üretim hatası bu modların karıştırılmasından kaynaklanmaktadır. Bunlar birbirinin yerine kullanılamaz ve çift yay kesinlikle bir süreç değildir; gerçek zamanlı olarak meydana gelen hasardır.
| Ark tipi | Geçerli yol | Tipik endüstriyel kullanım |
|---|---|---|
| Aktarılan yay | İş parçasına elektrot | Plazma kesme, plazma ark kaynağı, oluk açma |
| Aktarılmayan ark | Memeye elektrot | Plazma püskürtme, meşale ısıtma, gaz arıtma |
| Pilot ark | Memeye elektrot at low current | Başlangıç yardımı; boyalı, paslı veya kaplamalı levhaların kesilmesi |
| Çift yay | Memeden iş parçasına parazit arkı | Memeyi aşındıran ve kesimi zayıflatan bir arıza |
| Kayma arkı | Ark, hızlı gaz akışında birbirinden ayrılan elektrotlar boyunca gerildi | Yüzey aktivasyonu, gaz koşullandırma, laboratuvar çalışması |
Kesme ve Kaynak: Aynı Ark, Farklı Görev
Bir güç kaynağı ailesi her ikisine de hizmet edebilir ancak çalışma aralığı tamamen farklıdır. Kesme, enerji yoğunluğunu ve gaz akışını en üst düzeye çıkararak jetin erimiş metali çentikten uzaklaştırmasını sağlar; kaynak, delik açmadan eriyen, düşük türbülanslı, sıkı kontrol edilen bir sütun ister. İki görev döngüsünü karıştırmak, sarf malzemelerini yakmanın en hızlı yoludur.
| Parametre | Plazma kesme | Plazma ark kaynağı |
|---|---|---|
| Yay modu | Aktarılan, yüksek akım yoğunluğu | Aktarılmış, daraltılmış, düşük türbülanslı |
| Tipik akım | 30–400 A | 0,1–200 A, mikro plazmadan anahtar deliğine PAW |
| Gaz | Hava, nitrojen, oksijen, argon-hidrojen | Argon, argon-hidrojen ve helyum karışımları |
| Malzeme | Herhangi bir iletken metal | Paslanmaz, titanyum, nikel alaşımları, karbon çeliği |
| Kalınlık | 0,5 mm ila 50 mm ve üzeri | 0,1 mm folyodan yaklaşık 12 mm anahtar deliğine |
| Anahtar kalitesi sorunu | Cüruf, eğim açısı, çentik genişliği | Gözeneklilik, anahtar deliği çökmesi, boncuk profili |
Plazma Arklarının Geçimini Sağladığı Yer
Dairesel bir bağlantının kesilmesi veya kaynaklanması gereken her yerde, mekanize plazma arkı tekrarlanabilirlik açısından kazanır: depolama tankları ve basınçlı kaplar, proses borusu makaraları, rüzgar kulesi bölümleri, H-kirişler ve yapısal çelik ve alet ve havacılık çalışmaları için ince sac.
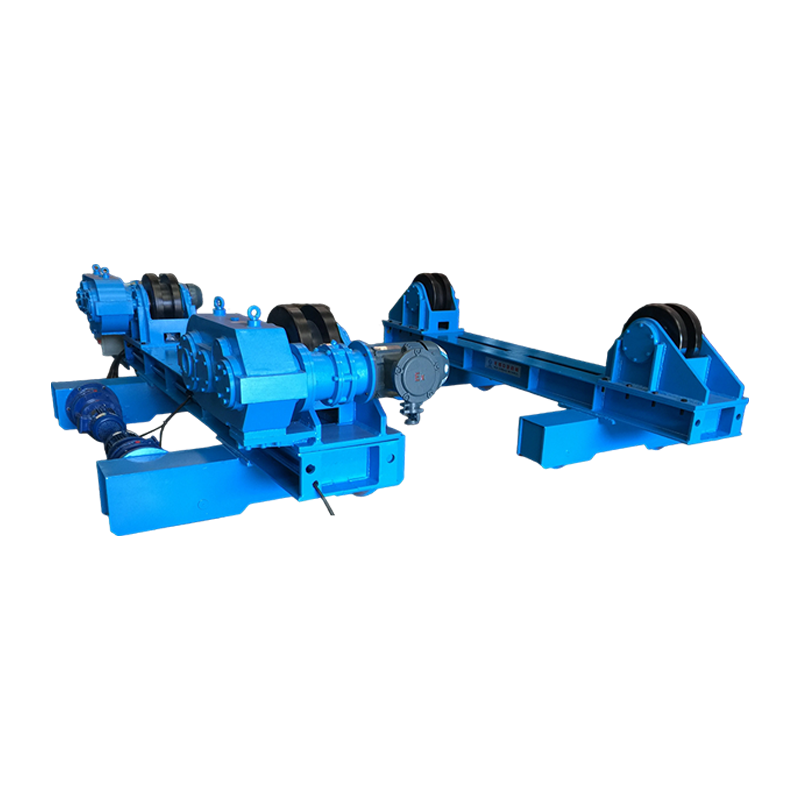
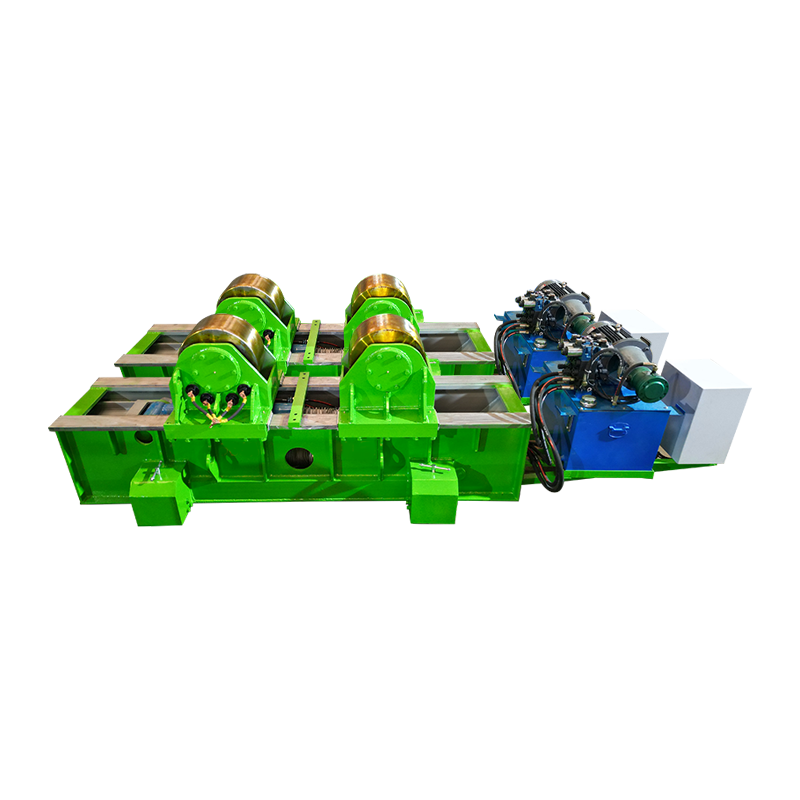
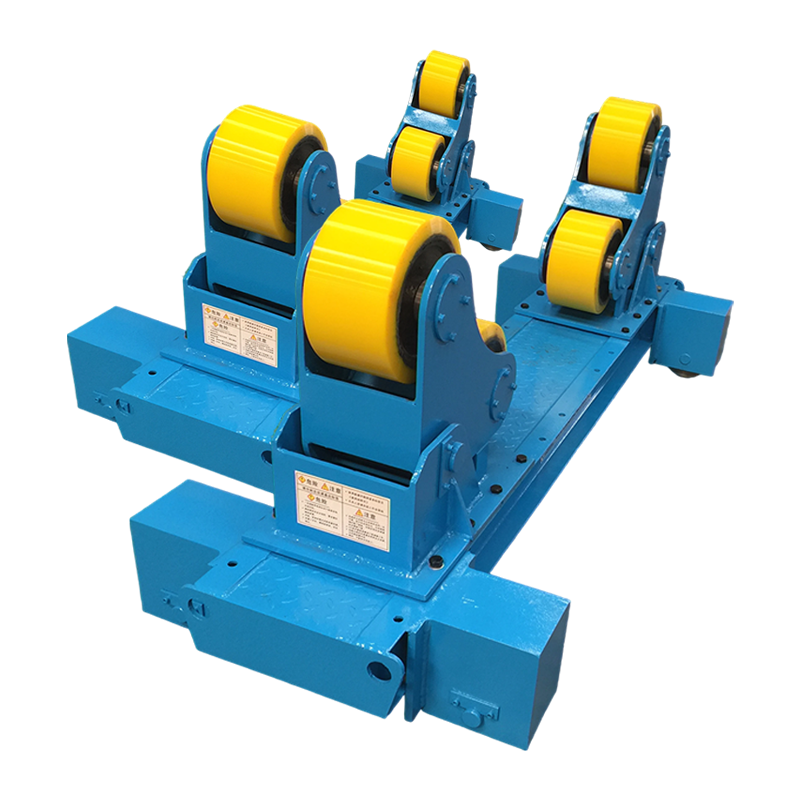
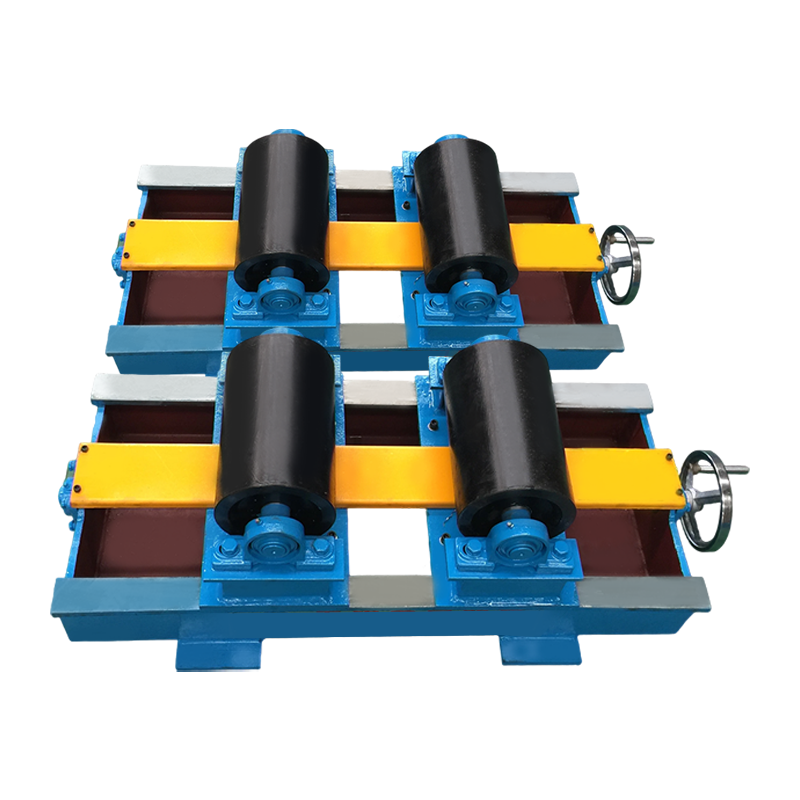
Tank ve mermi işi klasik durumdur. Bir plazma veya batık ark başlığı, kabuk altında dönerken dikiş boyunca ilerler, böylece ark kökü her geçişte aynı yere iner. Bu, yükü dönüşün kendisine yüklemektedir; silindir salgısı, tahrik düzgünlüğü ve hız tutma, bunların tümü doğrudan boncuk görünümünde ortaya çıkar. Hidrolik kaldırmalı montaj döndürücüleri çoğu orta boy kap çapını kapsar; bu seçimin ardındaki üretim bölümü mantığı, bu notta nasıl kaynak rotatörleri tank ve boru imalatını değiştirir .
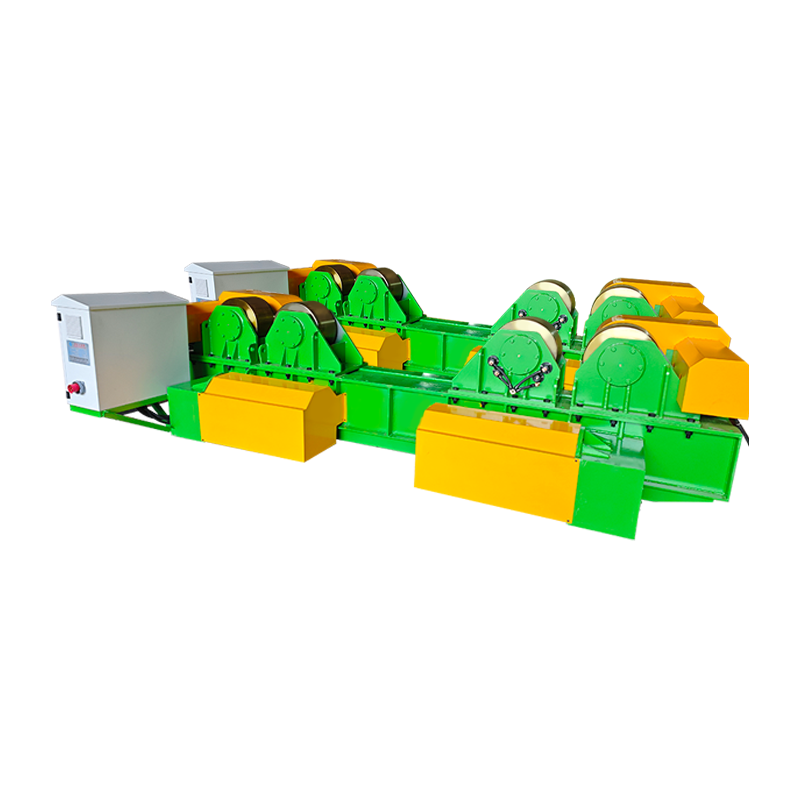 Hidrolik Kaldırma ve Manuel Yörünge Hareketi ile 40T Fit-Up Kaynak Rotatoru Hidrolik yükseklik ayarı, manüel ray hareketi ve tank ve kap dikişleri için değişken hızlı dönüş özellikleriyle 40 tonluk silindirik iş parçasının takılması ve kaynaklanması işlemlerini gerçekleştirir. Ürünü Görüntüle →
Her iş parçası silindirik değildir. Pompa gövdeleri, çerçeveler ve valf gövdeleri için, bir kaynak konumlayıcı, bağlantıyı dar bir yayın tercih ettiği düz veya yatay konuma döndürür ve servo kontrollü eğim ve dönüş, açıyı bir derecenin çok küçük bir kısmında tutar; bu, anahtar deliği yalnızca birkaç milimetre genişliğinde olduğunda önemlidir.
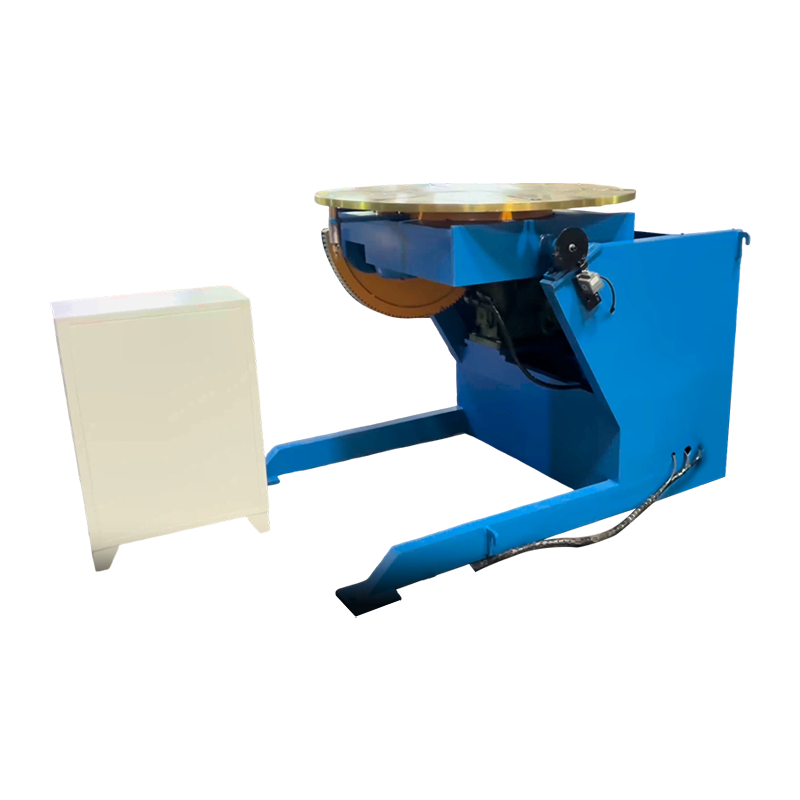 1T Servo Kontrollü Kaynak Pozisyoneri Otomatik kaynakta torç hizalamasını korumak için 0–105° eğim ve sürekli 360° dönüş sağlayan, silindirik olmayan parçalar için tek tonluk servo konumlandırıcı. Ürünü Görüntüle →
Uzun düz dikişler genellikle bir sütun üzerinde taşınan torç ve bir yatağın veya bir dizi silindirin üzerindeki bomla çalıştırılır. Elektrikli yörünge hareketi, kafanın yükleme için serbest bir şekilde sallanmasını ve programlanan aynı açıya dönmesini sağlar, bu da parçalar arasındaki kurulum süresini kısaltır.
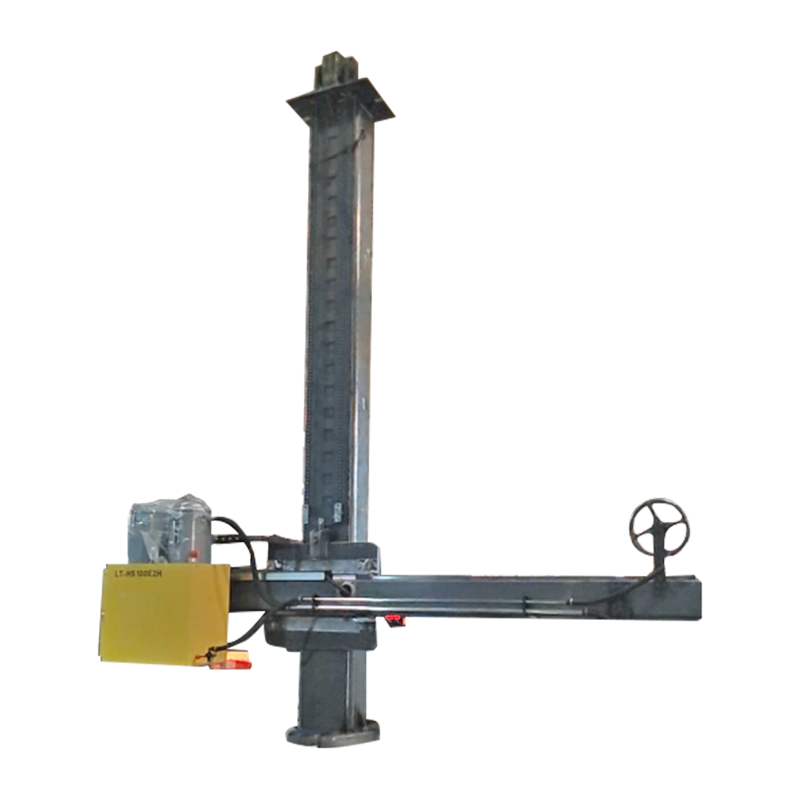 4030 Elektrikli Yörünge Hareketli Özelleştirilmiş Kolon ve Bom Otomatik kaynak için özelleştirilmiş kolon ve bom, uzun düz dikişleri konumlandırmak ve parçalar arasında hızlı kurulum sağlamak için elektrikli yörünge hareketi ile. Ürünü Görüntüle →
Rüzgar kulesi üretimi bu üçünü birleştirir: kabuklar döndürücülere takılır, uzunlamasına dikişler bir bomun altından geçer ve ark işlemi (plazma, batık ark veya hibrit) nüfuz ve ilerleme hızı için seçilir. Süreç değiş tokuşu şu makalede ele alınmaktadır: Rüzgar enerjisi üretimi için kaynak teknolojisi .
Satın Almadan Önce Neleri Kontrol Etmelisiniz?
Plazma ark kalitesine tanıtım kısmından değil, teknik özellikler sayfasından karar verilir. Altı öğe en önemlisidir.
- Gerçek akımınızdaki görev döngüsü. Yüzde 60 görevde derecelendirilmiş bir 200 A makine, yüzde 100 görevde derecelendirilmiş bir makineden farklıdır.
- Torç soğutma ve metre kesim başına sarf malzemesi maliyeti. Su soğutmalı torçlar daha pahalıdır ve yaklaşık 100 A'nın üzerinde çok daha uzun süre dayanır.
- Gaz temini ve saflığı. Kirlenme ve basınç düşüşü kararsız arkların en yaygın nedenlerinden ikisidir.
- Hareket doğruluğu. Mekanize kaynak için ±0,1 mm veya daha iyi servo konumlandırmaya ve yük altında tekrarlanabilir hıza bakın.
- Kenar boşluğu ile yük kapasitesi. Ortalama değil, en ağır iş parçası artı takımlar için boyut döndürücüler ve konumlayıcılar.
- Sertifikasyon ve dokümantasyon. CE işareti, test kayıtları ve fabrika ziyareti size bir broşürden daha fazlasını anlatır.
Yaygın Plazma Ark Arızalarının Teşhisi
Çoğu arızanın kısa bir neden listesi vardır ve en ucuz düzeltme genellikle doğru olanıdır.
- Kesimin alt kısmında cüruf var: ilerleme hızı çok yavaş, akım çok düşük veya mesafe aşırı.
- Çift arklanma: aşınmış veya yanlış nozul, yetersiz mesafe veya gaz hattında nem.
- Kısa sarf malzemesi ömrü: zayıf soğutma sıvısı akışı, kirli gaz veya çok düşük yükseklikte delme.
- Kaynak sırasında ark kayması veya anahtar deliği çökmesi: yanlış gaz akışı, iş parçasında manyetik birikme veya hazırlıksız bağlantı boşluğu.
- PAW kaynaklarında gözeneklilik: koruyucu kaplama kaybı, hidrojen alımı veya çok uzun ark uzunluğu.
Sıkça Sorulan Sorular
Plazma arkı TIG arkından daha mı sıcaktır?
Evet, genellikle iki veya daha fazla faktörle. Serbest yanan bir TIG arkı 10.000-11.000 °C civarında bulunurken, daraltılmış bir plazma arkı 15.000 °C ve üstüne ulaşır. Avantajı yalnızca ısı değil, konsantrasyondur: Enerji dar bir sütun halinde gelir.
Plazma arkı herhangi bir malzemeyi kesebilir mi?
Hayır. Aktarmalı ark kesimi, elektriği iletken bir iş parçası gerektirir çünkü akımın şase kablosundan geri dönmesi gerekir. Cam, seramik ve çoğu plastik bu şekilde kesilemez.
Torcun neden pilot arkına ihtiyacı var?
Pilot ark, gaz yolunu düşük akımda iyonize eder, böylece ana ark, torç plakaya ulaştığı anda aktarılabilir. Ayrıca torcun boyalı, paslı veya kaplanmış yüzeylerde başlamasına da olanak tanır; aksi takdirde start bozulur.
Plazma ark kaynağı sadece TIG'nin bir çeşidi midir?
Hayır. TIG arkın yayılmasını serbest bırakırken, PAW arkı bir nozülden geçirmeye zorlar. Sonuç olarak daha yoğun bir sütun, tek geçişli nüfuz için anahtar deliği modu ve yay uzunluğuna karşı çok daha az hassasiyet elde edilir.
Plazma kesimi su altında çalışır mı?
Evet. Sualtı kesimi gürültüyü, dumanı ve ultraviyole radyasyonu azaltır; bu nedenle tersanelerde ve paslanmaz veya boyalı levha kesen tesislerde yaygındır.
Sonuç olarak
Plazma arkı iyonize gaz yoluyla daraltılmış bir deşarjdır ve iki endüstriyel işi kesme ve kaynaktır. Kesme işlemi maksimum enerji yoğunluğuna ve gaz akışına ihtiyaç duyar; kaynak yapmak için sağlam, hassas bir şekilde konumlandırılmış bir sütuna ihtiyaç vardır. İkisinin arasında, ark kökünü tam olarak prosedürün olması gerektiği yerde tutan döndürücüler, konumlandırıcılar ve kolon bomlarından oluşan mekanikler bulunur. Yay parametrelerini doğru alın, ardından hareketi tekrarlanabilir hale getirin ve süreç her bölümde öngörülebilir hale gelir.