Hidrolik Yatay İtme ve Manuel Yörünge Hareketi ile 80T Fit Up Kaynak Rotatoru
Hidrolik Yatay İtme ve Manuel Yörünge Hareketi ile 80T Fit Up Kaynak Rotatoru, 80 tonluk nominal yüke sahiptir ve orta ve büyük silindirik iş parça...
See Details
Çelik imalatçıları ve yapı mühendisleri ortak bir zorlukla karşılaşıyor: Bir çizimde W10x30 gerekiyor ancak gerçek kiriş derinliği 10 inç değil. Veya bir proje H 300x300'ü belirtiyor ancak mevcut malzeme veri sayfası dört farklı kalınlık parametresini listeliyor. H ışın boyutunun nasıl yorumlanacağını bilmek, basit bir yükseklik ölçümünün ötesine geçmek anlamına gelir. Adlandırma kuralının, nominal ve gerçek boyutlar arasındaki farkın ve flanş ile gövde boyutlarının kaynak hazırlığını ve ekipman seçimini doğrudan nasıl etkilediğinin anlaşılmasını gerektirir. Bu kılavuz, bu katmanların her birini, dolgu maddesi olmadan ve standart profillerle doğrulanamayan hiçbir veri olmadan, imalat ve kaynağa hazırlık perspektifinden ele almaktadır.
H kirişi, kesiti büyük H harfine benzeyen yapısal bir çelik elemandır. Yük taşıma mantığı basittir. Flanş adı verilen iki yatay plaka, bükülme momentlerine direnecek şekilde konumlandırılmıştır. Çeliğin büyük kısmının nötr eksenden uzağa yerleştirilmesi kesitin atalet momentini artırarak kiriş uygulamalarında oldukça verimli olmasını sağlar. Flanşları birbirine bağlayan dikey plaka, yani ağ, kesme kuvvetlerini taşır ve flanşların hizalı kalmasını sağlar. Bu rol ayrımı, H profiline şekillendirilmiş aynı ağırlıktaki çeliğin katı bir dikdörtgen çubuktan önemli ölçüde daha fazla yük taşıyabilmesinin nedenidir.
Yapısal uygulamalardaki çoğu H kiriş karbon çeliğinden sıcak haddelenmiştir. Kuzey Amerika'da baskın malzeme spesifikasyonu ASTM A992 minimum 50 ksi akma dayanımına sahip geniş flanş şekilleri için. ASTM A36 özellikle kaynaklanabilirlik ve standartlaştırılmış bağlantılara öncelik verildiğinde de kullanılır. Avrupa ve Asya pazarlarının kendi kaliteleri vardır ancak temel metalurjik prensip tutarlıdır: H şeklindeki kesit, çok katlı binalar, köprüler ve endüstriyel çerçevelerdeki kolonlar ve kirişler için en iyi mukavemet-ağırlık oranını verir.
W10x30 gibi bir tanımlama, imalatçıya bir bakışta üç şeyi anlatan kompakt bir koddur. Harf profil ailesini tanımlar, ilk sayı inç cinsinden nominal derinliği verir, ikinci sayı ise doğrusal ayak başına pound cinsinden ağırlıktır. Ancak nominal derinlik bir ölçüm değil, etiket görevi gören bir yaklaşık değerdir. Bir W10x30'un tipik olarak gerçek derinliği yaklaşık 10,47 inçtir. Gerçek boyutu kontrol etmeden montaj için nominal numaraya güvenmek, kaynak hattında bağlantının yanlış hizalanmasına neden olabilir.
Metrik tanımlamaları farklı bir mantık izler. W 250 x 100 olarak işaretlenmiş bir kiriş, 250 mm'lik bir nominal derinlik ve 100 mm'lik bir flanş genişliği anlamına gelir. Diğer küresel standartlar kendi kısaltmalarını kullanır. Avrupa profilleri Harflerden sonraki sayının milimetre cinsinden nominal yüksekliği gösterdiği HEA, HEB ve HEM serilerini kullanın; Japon H kirişleri genellikle H 100x100 gibi doğrudan ağ yüksekliği ve flanş genişliği ile belirtilir. İthal çelik çizimlerle çalışan herkes için kritik öneme sahip çıkarım, otomatik bir kaynak sırasını kesmeden veya ayarlamadan önce her zaman hangi adlandırma standardının geçerli olduğunu doğrulamaktır. Milimetre-inç aritmetiği yakın görünse bile, metrik bağlamda bir "W250", emperyal bağlamdaki W10 ile aynı ışın değildir.
Bir değirmen sertifikası tek bir kiriş profili için dört boyut değerini listelediğinde, her birinin bir imalatçı için ayrı bir anlamı vardır. Dört parametre şunlardır:
Metrik H kirişler genellikle 100 mm'den 1000 mm'ye kadar yükseklik aralığındadır ve flanş genişlikleri kabaca 100 mm'den 300 mm'nin üzerine kadar değişmektedir. Bu sayıların pratik kullanımda nasıl kümelendiğini göstermek için:
| Profil Tanımı | Yaklaşık. Yükseklik (mm) | Yaklaşık. Genişlik (mm) | Yaklaşık. Web Kalınlığı (mm) | Yaklaşık. Flanş Kalınlığı (mm) |
|---|---|---|---|---|
| Y 200x200 | 200 | 200 | 8 | 12 |
| Y 300x300 | 300 | 300 | 10 | 15 |
| Y 400x300 | 400 | 300 | 10 | 16 |
Bu rakamları, daha ince bir profile sahip olma eğiliminde olan geniş flanşlı W şekilleriyle karşılaştırmak faydalıdır. Birçok W şekli, kesit derinliğinden belirgin şekilde daha küçük bir flanş genişliği sergilerken, H kirişleri genellikle derinlik ve genişliğin eşit veya hemen hemen eşit olduğu kare bir kesite yaklaşır. Bu geometrik fark kozmetik değildir. H kirişin daha geniş, daha kalın flanşı daha fazla eksenel kapasite sağlar, bu da onu kolonlar ve taşıyıcı kazıklar için ortak bir seçim haline getirir. Web derinliğinin bükülme gerilimine karşı dayanıklılık sağladığı saf bükme uygulamalarında W şekli genellikle daha verimlidir. İmalatçılar, daha ağır, daha kalın bölümlerin kaynak sırasında daha dikkatli ısı girişi yönetimi gerektireceğini unutmamalıdır.
H kirişini, I kirişini ve W kirişini değiştirilebilir terimler olarak kullanmak imalathanelerde yaygın fakat maliyetli bir alışkanlıktır. Boyut farklılıkları farklı yük yollarına, farklı kaynak detaylarına ve farklı kullanım gereksinimlerine dönüşür. Amerikan standardında doğru bir şekilde S şekli olarak adlandırılan bir I kirişinin konik flanşları vardır. İç flanş yüzü yaklaşık 2:12 oranında eğimlidir, bu da kalınlığın flanş genişliği boyunca sabit olmadığı anlamına gelir. Bir W kirişi veya geniş flanşlı kiriş, paralel iç ve dış flanş yüzeylerine sahiptir. Bir H kirişi de paralel flanş yüzlerine sahiptir, ancak flanş genişliği tipik olarak kesit derinliğine eşit veya ona yakındır ve ağ kalınlığı genellikle flanş kalınlığına göre W şeklinde olduğundan daha ağırdır.
Bu boyutlu imzalar farklı uygulama modellerine yol açar.
Bir kesme listesinde veya kaynak haritasında, bir HP mesnet yığınını I kirişi olarak adlandırmak yanlış kenar hazırlığına yol açabilir. S şeklindeki konik flanş, W şeklindeki paralel flanştan farklı bir eğim açısı gerektirir. Doğru ASTM tanımının belirtilmesi, bağlantı yeri uyum kalitesi açısından büyük sonuçları olan küçük bir eylemdir.
Kiriş bölümü büyüdükçe ve ağırlaştıkça kaynak işlemi basit manuel işten mühendislik termal yönetimine doğru kayar. Hafif bir H 150x150 profil, atölye sıcaklığı ve ana metal durumunun kurallara uygun olması şartıyla, genellikle bir dolgu veya kısmi nüfuzlu oluk ve minimum ön ısıtma ile kaynak yapılabilir. Aynı atölyede flanş kalınlığı 40 mm'ye yaklaşan H 400x400 kolon işlendiğinde kaynak mühendisliği değişir.
İlk değişken ortak hazırlıktır. Kalın flanşlar, flanştan flanşa veya flanştan uç plakaya bağlantı noktasında tam nüfuz sağlamak için bir eğim veya J-oluğu gerektirir. Yapı imalat atölyelerinde genel bir kural: flanş yaklaşık 20 mm'yi aştığında, kısmi bağlantı delme detayı mühendis tarafından açıkça onaylanmadığı sürece, tek eğimli oluk varsayılan haline gelir. Yapılı bir kirişteki ağ-flanş T bağlantısı da benzer şekilde hazırlanmış bir oluktan ve çoğu zaman bir tozaltı ark kaynağı (SAW) uzun boyuna dikiş için işlem.
Ön ısıtma ve pasolar arası sıcaklık kontrolü zorunlu hale gelir. Çok geçişli bir bağlantıda birleştirilmiş bölüm ne kadar kalın olursa, ısı emici etkisi o kadar büyük olur ve hidrojen kaynaklı çatlama riski de o kadar yüksek olur. Bir imalatçı, karbon eşdeğerine ve geçerli kaynak koduna bağlı olarak, 25 mm'lik bir flanş için 150°F'lık bir ön ısıtma gereksinimi görebilir, 50 mm'lik bir flanş için 300°F veya daha fazlasına çıkabilir.
Kirişin ağırlığı, kaynak kalitesini doğrudan etkileyen bir kullanım zorluğu yaratır. Tek bir H 350x350 kolon kesiti metre başına 100 kg'ı geçebilmektedir. Sertleştiricilerin veya taban plakalarının mekanik rotasyon olmadan böyle bir bölüme kaynaklanması, daha yavaş ve kusurlara daha yatkın olan konum dışı kaynak anlamına gelir. Burası bir Hassas iş parçası konumlandırması için kaynak konumlandırıcı aynı anda iki sorunu çözer: kaynakçının düz, yatay konumu koruyabilmesi için kirişi döndürür ve ağır iş parçasını kazara hareket etmeye karşı korur. H-kiriş çerçevelerine bağlanan silindirik veya tank kesitler için, ağır silindirik iş parçaları için kaynak rotatörleri yayı optimum 1G konumunda tutarak sürekli dönüş ve doğrusal hizalama sağlar.
 Konvansiyonel Kaynak Pozisyoner Üreticileri, Şirket Wuxi WeldNice Heavy Industry Technology Co., Ltd, Çin Konvansiyonel Kaynak Pozisyoner üreticileri ve şirketidir, Özelleştirme desteği... Ürünü Görüntüle →
H kirişin montaj sırası da önemlidir. Tipik bir H profil üretim hattında, ağ ilk önce bir flanşa tutturulur, ardından ikinci flanş eklenir. Ağ tam olarak dik değilse veya puntolama sonrasında flanşlar paralel değilse sonraki SAW işlemi tutarsız ark uzunluğu ve değişken nüfuziyet nedeniyle zorlanacaktır. Kiriş ne kadar büyük olursa, ilk montaj tertibatı o kadar kritik olur ve kendinden hizalamalı fikstürler üzerindeki yük de o kadar ağır olur.
Yapısal çelik alımı, kağıt üzerinde minimum kesit modülü gereksinimini karşılayan bir şekil seçilerek tamamlanamaz. İmalatçının kapasitesi, yapısal talep kadar ekonomik olarak uygulanabilir boyut aralığını da şekillendirir. Bu sırayla üç pratik filtre uygulanır.
1. Yapısal talep. Kiriş, açıklık ve destek koşulları dikkate alınarak uygulanan eğilme momentine, kesme kuvvetine ve eksenel yüke dayanmalıdır. Bu mühendisin sorumluluğundadır. Çıktı, seçimi bir avuç aday profille daraltan gerekli bir elastik kesit modülü, eylemsizlik momenti veya kesit alanıdır.
2. Boyutsal kısıtlamalar. Kiriş üzerindeki mimari tavan yüksekliği, kolon yüzeyindeki bağlantı açıklıkları ve cıvata sıkma veya saha kaynağına erişim, başka türlü uygun olan birçok profili ortadan kaldırır. Derin, dar bir W şekli doğru gücü sağlayabilir ancak mekanik zemin alanına girebilir. Bu noktada metre başına daha yüksek ağırlığa rağmen daha kompakt derinlik-genişlik oranına sahip H kirişler kolon kesitleri olarak tercih edilebilir.
3. İmalat ve kaynak gerçekliği. Bu, bütçe aşamasında sıklıkla gözden kaçırılan filtredir. Seçilen kirişin ağırlığı 200 kg/m ise atölyenin uygun boyutta vinçlere, döndürücülere ve manipülatörlere ihtiyacı vardır. Flanşın kalınlığı 50 mm ise atölyenin bu kalınlık ve yeterli SAW kapasitesi için sertifikalı kaynak prosedürlerine ihtiyacı vardır. Atölyenin taşıma veya kaynak kapasitesini aşan bir kirişin seçilmesi, pahalı taşeronluk işlemlerine veya ağır bölümlerin tehlikeli şekilde manuel olarak donatılmasına neden olur. Çelik konstrüksiyon yapılarda, inşaat öncesi detaylı planlama çelik konstrüksiyonda kaynak teknikleri tek bir kiriş sipariş edilmeden önce maliyetli gecikmeleri önleyebilir.
Kısa bir ışık ışınının manuel olarak kaynaklanması beceriye dayalı bir iştir. 12 metre uzunluğunda, 600 mm derinliğinde bir H kirişin tam nüfuzlu bağlantılarla kaynaklanması, makineye bağlı bir mühendislik görevidir. Kiriş boyutu, hangi otomasyon araçlarının tartışılmaz hale geleceğini belirler.
Boyuna flanştan ağ'a dikişler, kaynak kolonu ve bom Kurulum bir SAW traktörüyle eşleştirilmiştir. Kolon, farklı ışın derinlikleri için dikey ayarlama sağlarken, bom yatay olarak hareket ederek torcu bağlantı noktası üzerinde ortalanmış tutar. Aynı dikişi elde taşınan yarı otomatik bir tabancayla kaynaklamaya çalışmak, 12 metrelik bir koşuda ark kaymasına, tutarsız ilerleme hızına ve yorulmaya bağlı kusurlara neden olur. Bu süreç planlandığında otomatik kaynak sistemleri ve kaynak manipülatörleri tekrarlanabilir, belgelenmiş bir kaynak kalitesi programının omurgasını oluşturur.
 Otomatik Kaynak Manipülatörü, Kaynak Kolonu ve Bomu Tedarikçileri Wuxi WeldNice Heavy Industry Technology Co., Ltd, Çin kaynak kaynak manipülatörü tedarikçisi ve toptan kaynak kolonu ve bom faktörüdür... Ürünü Görüntüle →
Kirişin geçişler arasında dönmesi boyuta bağlı başka bir gerekliliktir. Kendiliğinden hizalanan bir kaynak döndürücü seti, kaynakçının bağlantıyı düz veya yatay konumda tutabilmesi için tüm kiriş düzeneğinin döndürülmesine olanak tanır. Kiriş ne kadar ağır olursa, yuvarlanma hizalaması ve tahrik torku da o kadar kritik olur. Kiriş ve boru dönüşü için kendinden hizalamalı kaynak rotatörleri Değişen kiriş genişliklerine uyum sağlayın ve tutarlı temas basıncını koruyarak kaynak sırasında kaymayı önleyin.
 Özel Kendinden Hizalamalı Kaynak Döndürücü Üreticileri, Şirket Wuxi WeldNice Heavy Industry Technology Co., Ltd, Çin'in kendinden hizalamalı kaynak döndürücü üreticileri ve kendinden hizalamalı döndürücü şirketidir. Ürünü Görüntüle →
Üretim stratejisi parti büyüklüğüne göre değişir. Haftada beş farklı boyuttaki kirişi işleyen bir atölyenin esnek ekipmanlara ihtiyacı vardır: ayarlanabilir döndürücü çerçeveler, değişken hız kontrollü konumlayıcılar ve hızlı bir şekilde yeniden donatılabilen modüler sütun bomları. Binlerce metre aynı boyutta profil çalıştıran özel bir H profil üretim hattı, sabit takım derinliklerini, özel konveyör sistemlerini ve hat içi tozaltı ark istasyonlarını haklı gösterebilir. Yaygın hata, karışık partili işler için özel bir hat satın almak veya belirli bir tonajın üzerindeki kirişleri elle işlemek için manuel manipülasyon beklemektir. Manüel çevirmenin güvensiz ve verimsiz hale geldiği eşik, tipik olarak yaklaşık 500 ila 800 kg iş parçası ağırlığıdır; birçok orta boyutlu H kesiti, 3 metrenin üzerindeki uzunluklara ulaşabilir.
Kaynak ekipmanı spesifikasyonunun nihai kiriş boyutu seçimiyle eşzamanlı olarak planlanması, birçok proje programının çelik sahaya ulaşana kadar açık bıraktığı bir döngüyü kapatır. Kiriş boyutu bilindiğinde, gerekli kaynak manipülatörünün menzili, döndürücü kapasitesi ve güç kaynağı çıkışı tahminden ziyade hassasiyetle belirlenebilir. Bu, yapısal bir şeklin imalat planına dönüştüğü andır.
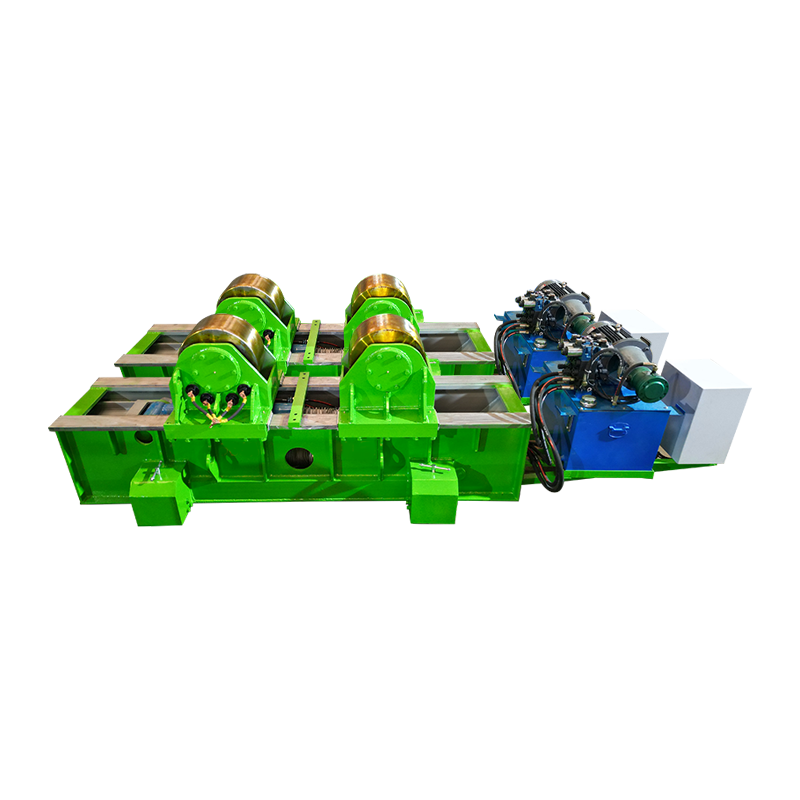
Hidrolik Yatay İtme ve Manuel Yörünge Hareketi ile 80T Fit Up Kaynak Rotatoru, 80 tonluk nominal yüke sahiptir ve orta ve büyük silindirik iş parça...
See Details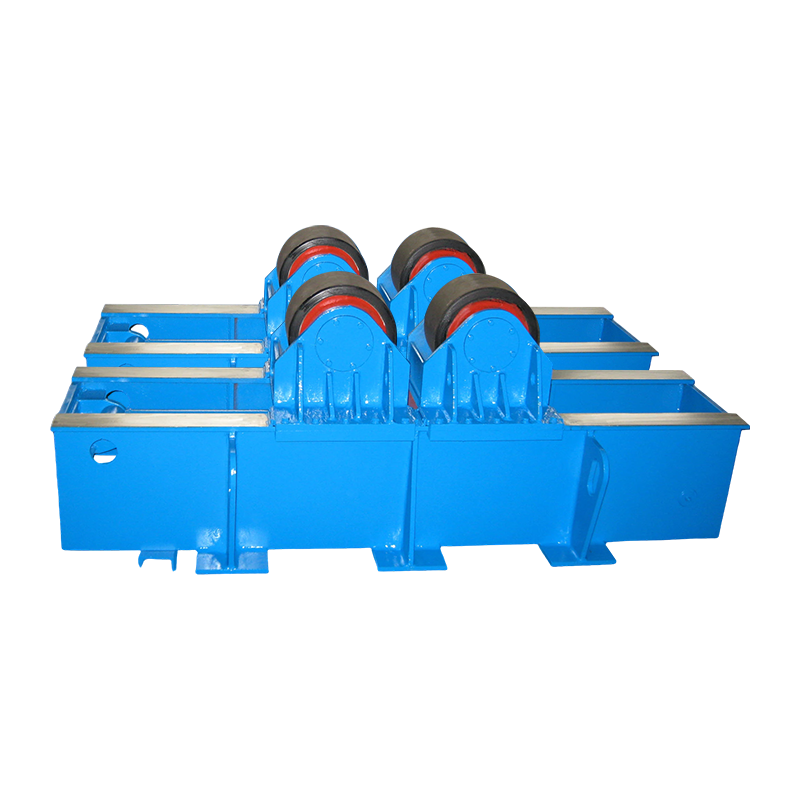
Hidrolik Yatay İtmeli 40T Fit Up Kaynak Rotatoru, 40 tonluk nominal yüke sahiptir ve küçük ve orta büyüklükteki silindirik iş parçalarının montajın...
See Details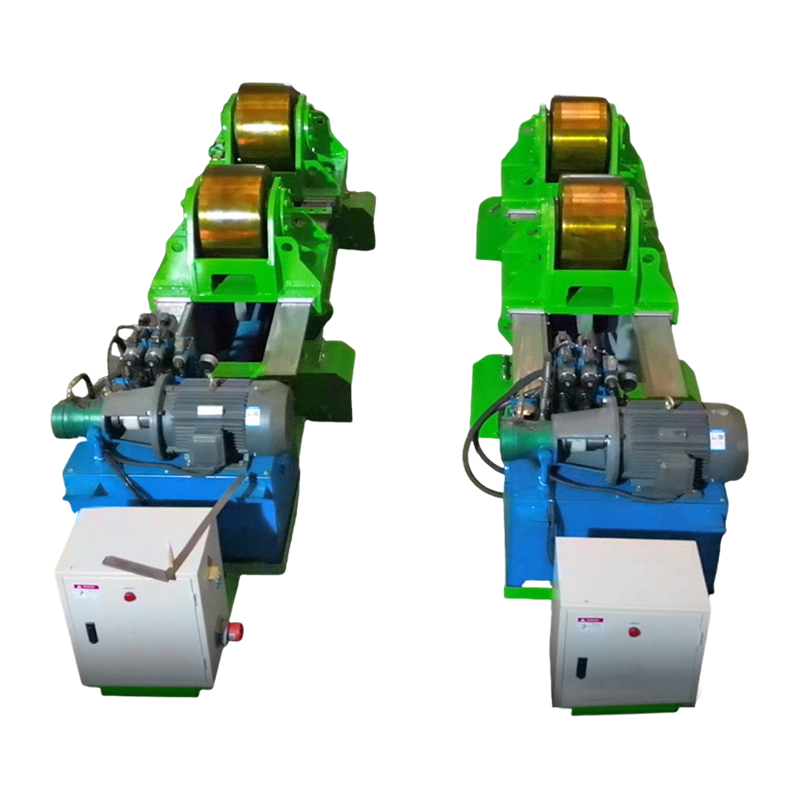
Hidrolik Yatay İtmeli 80T Fit Up Kaynak Rotatoru, büyük silindirik iş parçalarının kaynaklanması ve montajı için özel bir ekipmandır. Basınçlı kapl...
See Details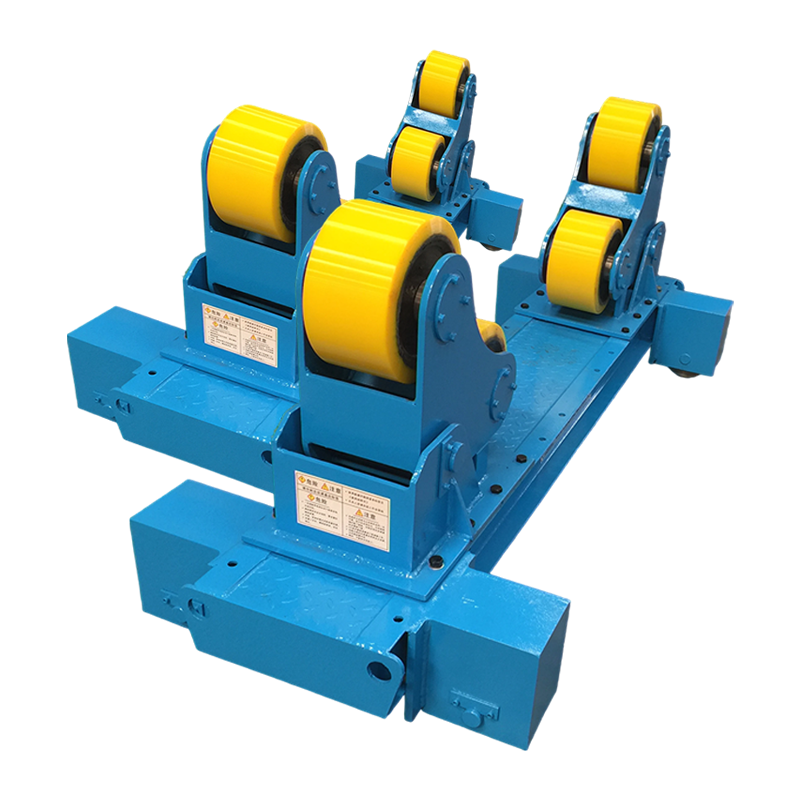
Manuel Yörünge Hareketi ve Ek Çift Sikloidal Bağlantılı Redüktörlü 20T Kendinden Hizalamalı Kaynak Rotatoru, ağır hizmet tipi silindirik iş parçala...
See Details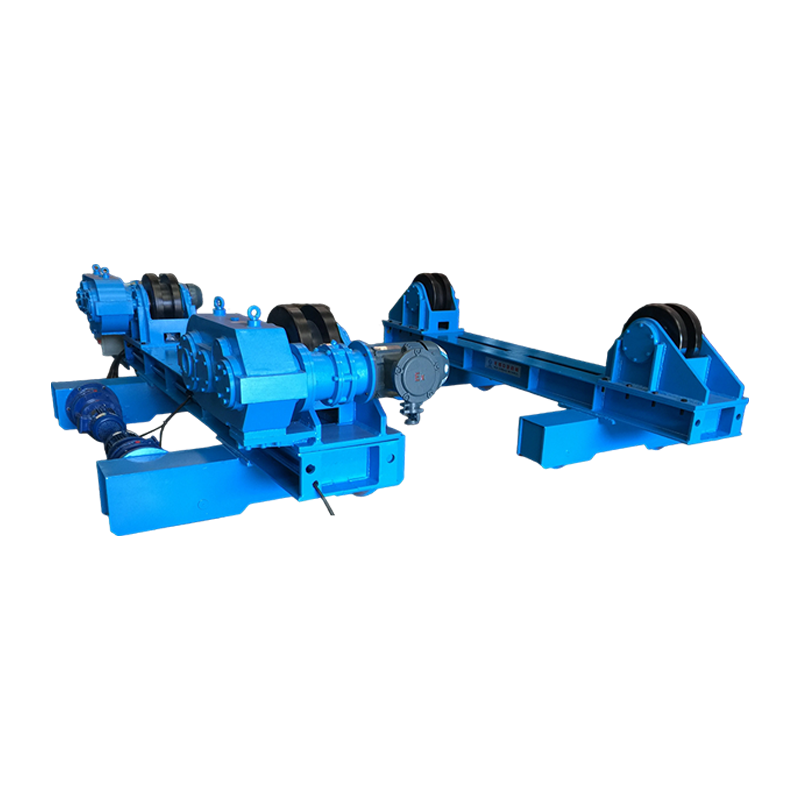
Manuel Yörünge Hareketi ve Ek Oluk Silindirlerine sahip bu 40T Ayarlanabilir Kaynak Rotatoru, ağır hizmet tipi silindirik iş parçaları için özel ol...
See Details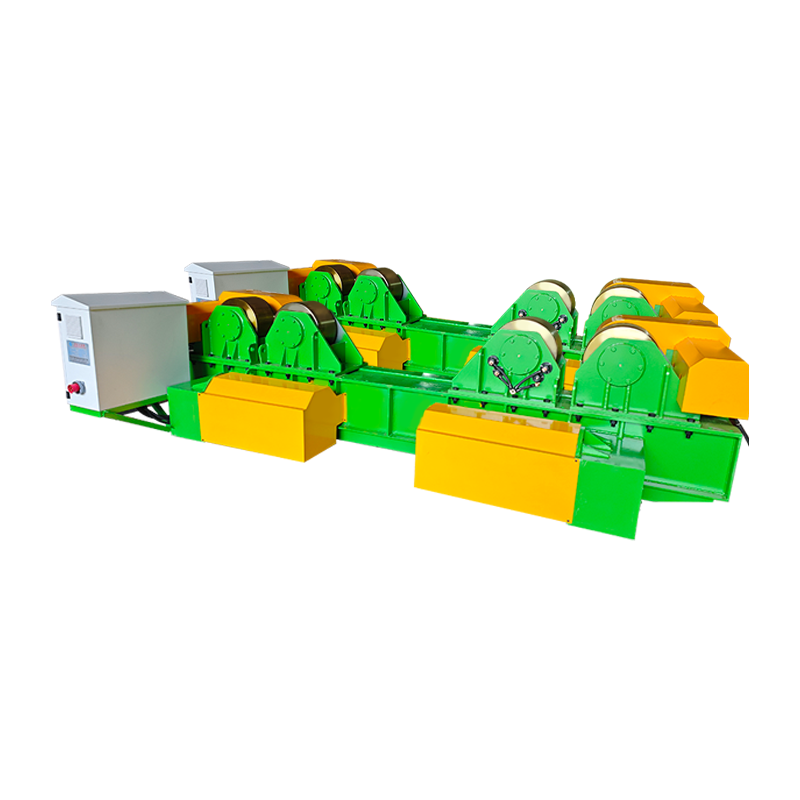
Hidrolik kaldırma manuel yörünge hareketine sahip 40t fit up kaynak rotatoru, 40 ton yük kapasiteli orta büyüklükte bir kaynak yardımcı ekipmanıdır...
See DetailsTelif hakkı 2025 Wuxi WeldNice Heavy Industry Technology Co., Ltd. Tüm Hakları Saklıdır Custom Automatic Welding Equipment Manufacturers
sales@weldnicefactory.com