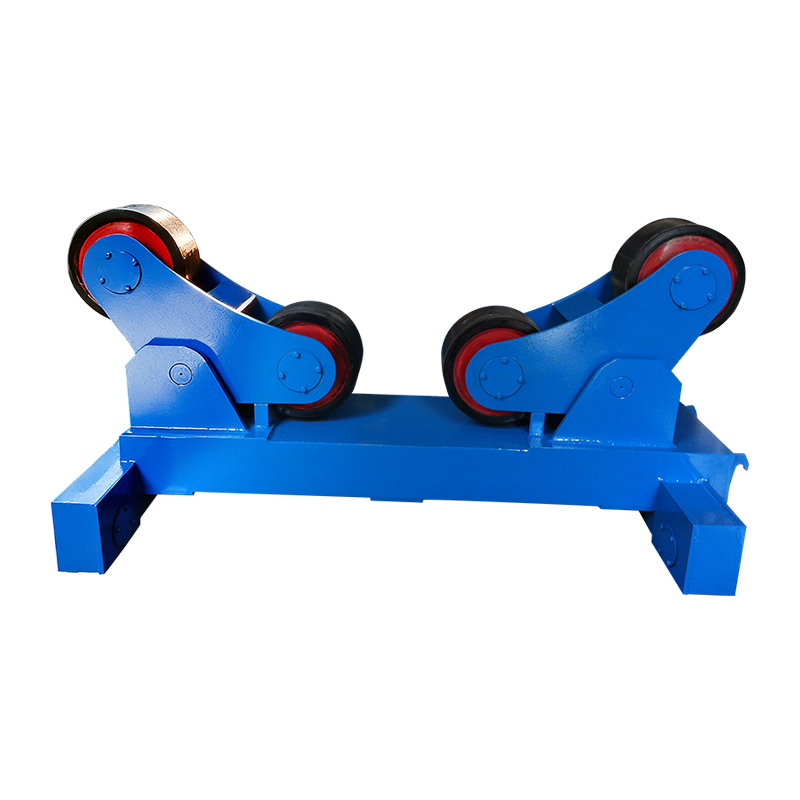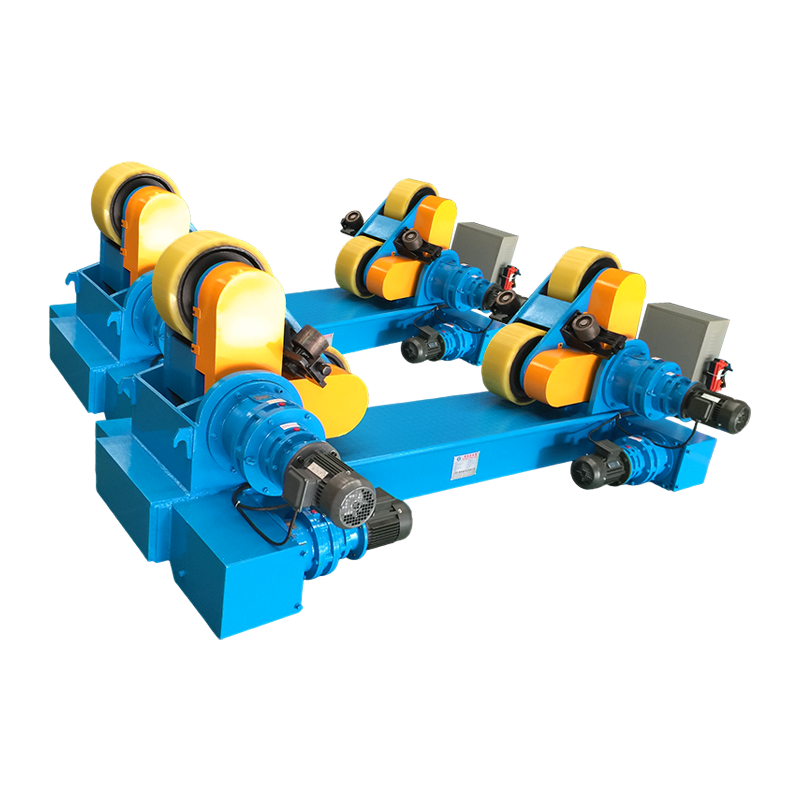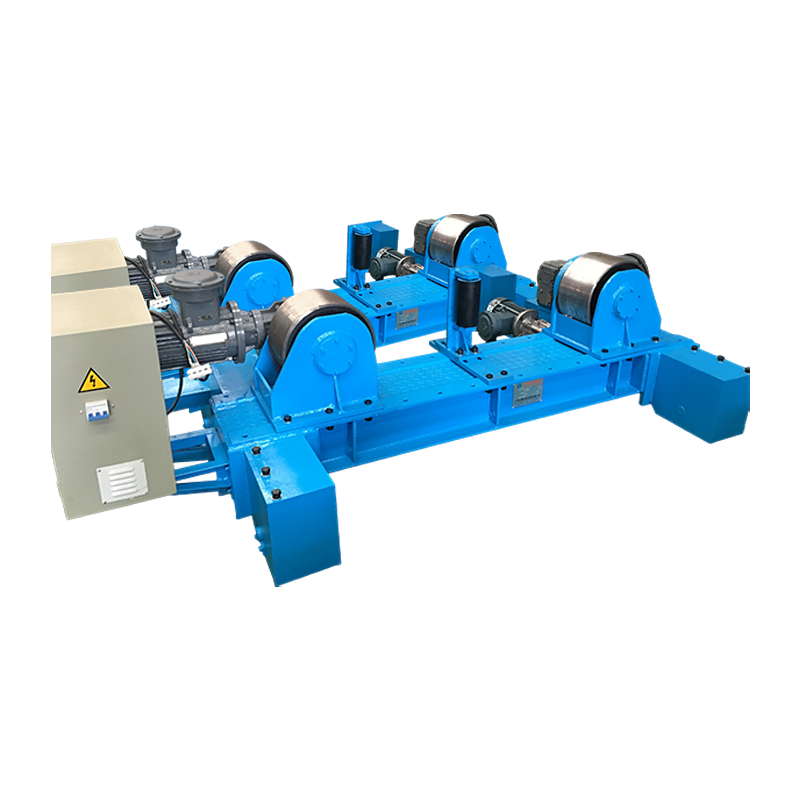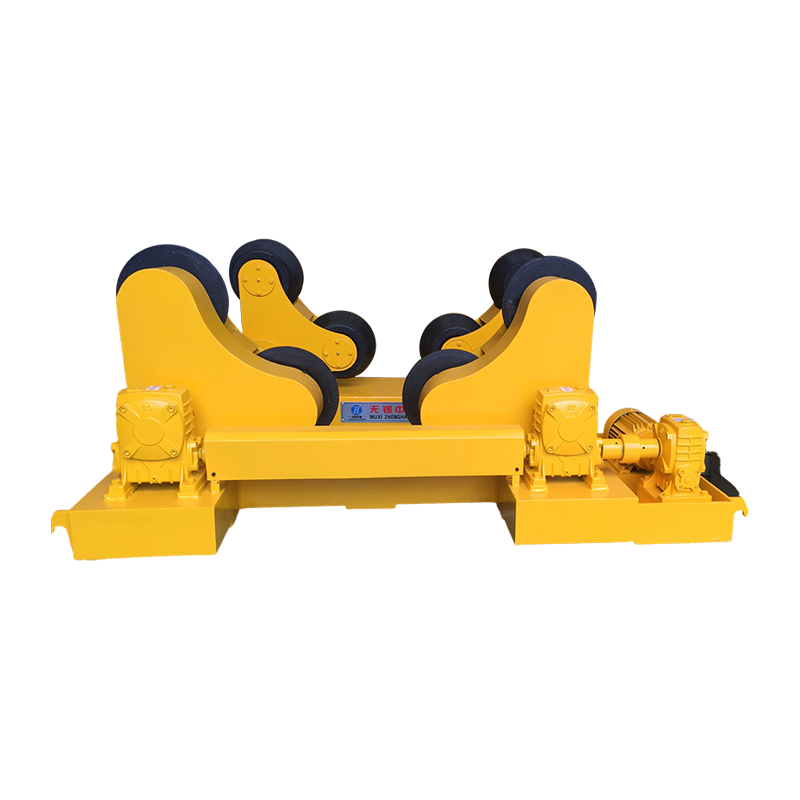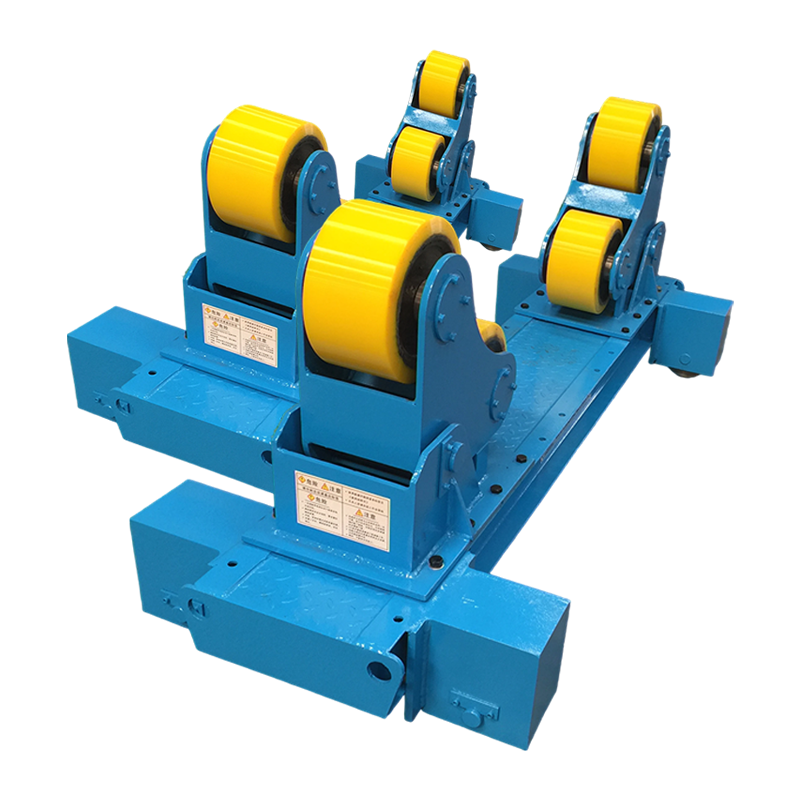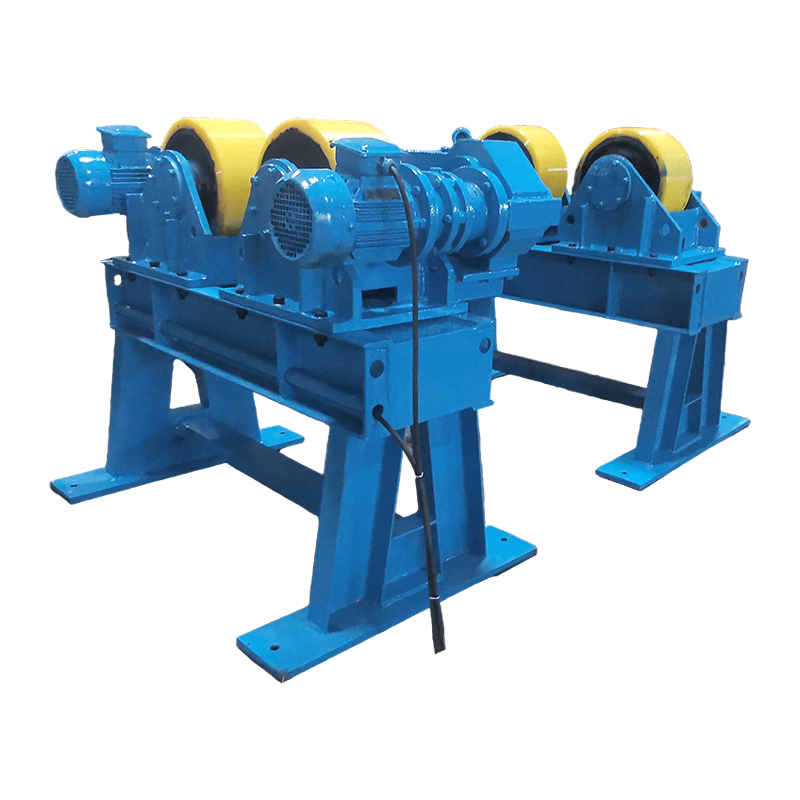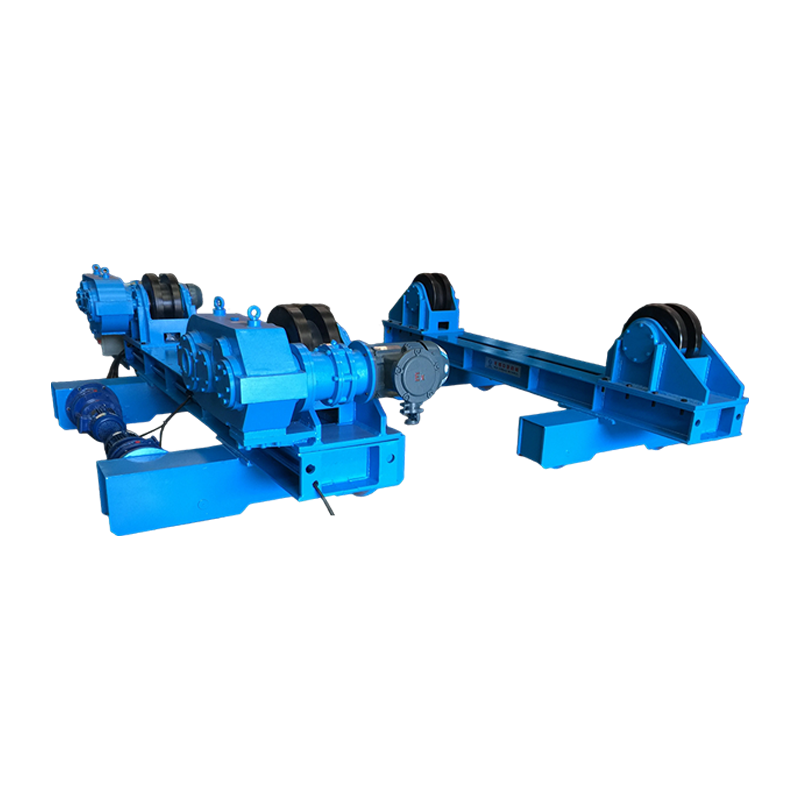
A kaynak döndürücü Borular, basınçlı kaplar, tanklar ve kazanlar gibi silindirik veya yuvarlak iş parçalarını kaynak işlemi sırasında kontrollü bir hızda destekleyen ve sürekli olarak döndüren endüstriyel bir konumlayıcıdır. sağlayarak kaynak kalitesini ve üretkenliğini artırır. düz (1G) konumda otomatik çevresel kaynak kaynakçının sabit bir parça etrafında yeniden konumlandırma ihtiyacını ortadan kaldırır. Ağır imalat atölyelerinde yapılan araştırmalar şunu gösteriyor: kaynak rotatörleri manuel yeniden konumlandırma süresini %40-60 oranında azaltır ve uzun çevresel dikişlerde kaynakçının yorgunluğunu azaltırken, sabit konumlu kaynağa kıyasla boncuk tutarlılığını artırır. Çapı 200 mm'nin üzerinde olan silindirik kaynakların kullanıldığı herhangi bir imalat tesisi için, kaynak döndürücü mevcut en yüksek getirili ekipman yatırımlarından biridir.
Kaynak Döndürücü Nedir? Tanımı, Bileşenleri ve Nasıl Çalışır?
Bir kaynak döndürücü, silindirik bir iş parçasını tutan ve onu hassas bir şekilde kontrol edilen bir hızda döndüren, sert bir çerçeve üzerine monte edilmiş iki veya daha fazla silindir düzeneğinden oluşur; bu sırada bir kaynak torçu veya kafası, bağlantı noktasının üstünde veya yanında sabit kalır. Kaynak ekipmanını parçanın etrafında hareket ettirmek yerine döndürücü, parçayı kaynak noktasının ötesine hareket ettirir; bu, tutarlı torç açısı, tutarlı ilerleme hızı ve tüm çevre çevresinde tutarlı ısı girişi sağlayan yaklaşımda temel bir değişikliktir.
Herhangi bir ürünün üç temel bileşeni kaynak döndürücü sistem şunlardır:
- Tahrik ünitesi: Bir elektrik motoru ve dişli kutusuyla çalıştırılan motorlu silindirleri içerir. Tahrik ünitesi, tipik olarak aşağıdakiler arasında değişen dönüş hızını kontrol eder: 0,1 ila 1 RPM Endüstriyel modellerde bulunur ve hassas ayar için bir hız kontrol cihazına bağlanır.
- Avara ünitesi: İş parçasının uzak ucunu destekleyen pasif bir silindir düzeneği. Tahrik ünitesi tarafından yönlendirilen dönüşü takip eder ve farklı boru veya kap çaplarına uyacak şekilde genişliği ayarlanabilir.
- Kontrol paneli / PLC: Tam otomatik çevresel kaynak çevrimleri için dönüş hızını, yönünü, başlatma/durdurmayı ve gelişmiş modellerde kaynak güç kaynağıyla senkronizasyonu yönetir.
İş parçası, silindir çiftleri tarafından oluşturulan V-oluğuna veya düz yüzeyli kızağa dayanır. Silindir açısı ve aralığı, döndürücünün barındırabileceği temas çapı aralığını belirler. Çoğu standart endüstriyel kaynak döndürücüs sap çapları 100 mm'den 3.500 mm'ye Büyük kap imalatı için 6.000 mm ve ötesine uzanan ağır hizmet modelleriyle.
Kaynak Döndürücü Türleri: Uygulamanıza Hangi Tasarım Uyar?
Dört ana tip kaynak döndürücü vardır her biri farklı yük kapasitelerine, iş parçası geometrilerine ve otomasyon seviyelerine uygundur. Yanlış türün seçilmesi, imalat atölyesi kurulumunda en yaygın ve maliyetli spesifikasyon hatasıdır.
1. Konvansiyonel Kaynak Rotatoru (Sabit Açılı Makaralar)
Geleneksel kaynak döndürücü, sabit V açılı makaralı çerçeveler kullanır ve genel boru ve kap imalatında en yaygın kullanılan türdür. Hem tahrik hem de avara çerçeveleri, yuvarlak iş parçaları için sabit bir kızak oluşturarak sabit bir açıda (tipik olarak 30° veya 45°) durur. Silindir aralığı, desteklenen çapı değiştirmek için çerçevelerin taban ray boyunca kaydırılmasıyla manuel olarak ayarlanır. Yük kapasiteleri aralığı 1 tondan 3.000 tona kadar çift başına. Bu tasarım, tutarlı, standart boru çaplarıyla çalışan tesisler için en uygun maliyetli tasarımdır.
2. Kendinden Ayarlı Kaynak Rotatoru (Kendinden Hizalamalı Silindirler)
Kendinden ayarlı kaynak rotatörleri, silindir açılarını iş parçası çapına otomatik olarak uyarlayarak çerçevenin manuel olarak yeniden konumlandırılmasını ortadan kaldırır. Her silindir düzeneği, iş parçasının ağırlığı altında açılan veya kapanan, geniş bir çap aralığında optimum temas açısını koruyan bir döner çerçeve kullanır (tipik olarak) 150 mm'den 3.000 mm'ye — herhangi bir manuel ayar gerektirmeden. Bu, bir atölyenin gün boyunca çeşitli boru boyutlarıyla çalıştığı durumlarda kurulum süresini önemli ölçüde azaltır. Kendiliğinden hizalanan tasarım aynı zamanda yükü silindir yüzeyine daha eşit şekilde dağıtarak lokal silindir aşınmasını azaltır.
3. Tank Başı Kaynaklama Özelliğine Sahip Topların Döndürülmesi
Basınçlı kap ve depolama tankı imalatı için tasarlanmış ağır hizmet tipi döndürme silindirleri, hem silindirik kabuk hem de uç kapak (kafa) kaynak işlemlerini gerçekleştirecek şekilde üretilmiştir. Bu üniteler, bitmiş veya kaplanmış kaplar için bozulmayan bir yüzey sağlayan geniş yüzlü kauçuk veya poliüretan silindirlere ve çok düşük, hassas dönüş hızlarını sürdürebilen dişlisi azaltılmış tahriklere sahiptir. 0,01 devir/dakika — kalın duvarlı tozaltı ark kaynağı (SAW) geçişleri için.
4. CNC / PLC Entegrasyonlu Motorlu Kaynak Rotatoru
CNC entegre kaynak rotatörleri, tam otomatik çevresel kaynak geçişleri için iş parçası dönüş hızını doğrudan kaynak teli besleme hızı, ilerleme hızı ve güç kaynağı parametreleriyle senkronize eder. Bu sistemler yüksek hacimli boru makarası imalatında, açık deniz platform inşaatında ve otomatik basınçlı kap imalatında kullanılır. Hız senkronizasyon doğruluğu ±%0,5 birim uzunluk başına tutarlı ısı girişi sağlar; ASME, EN 13480 veya ISO 15614 standartlarına göre basınç dereceli bileşenler üzerindeki koda uygun kaynaklar için kritik öneme sahiptir.
Kaynak Döndürücü Çeşitlerinin Karşılaştırılması
| Tür | Çap Aralığı | Yük Kapasitesi | Kurulum Süresi | Otomasyon Seviyesi | En İyi Uygulama |
| Geleneksel | 100 mm – 3.500 mm | 1 – 1.000 ton | Manuel (10–20 dk) | Temel | Standart boru, tutarlı çaplar |
| Kendinden Ayarlı | 150 mm – 3.000 mm | 1 – 300 ton | Otomatik (<2 dakika) | Orta | Karışık çaplı boru makaraları |
| Ağır Hizmet Tornalama Merdaneleri | 500 mm – 6.000 mm | 10 – 2.000 ton | Manuel (değişir) | Temel to Moderate | Basınçlı kaplar, depolama tankları |
| CNC / PLC Entegre | 100 mm – 4.000 mm | 1 – 500 ton | Programlanmış (<5 dk) | Tam Otomasyon | Yüksek hacimli, kurallara uygun kaynaklar |
Başlık: Dört ana kaynak döndürücü tipinin çap aralığı, yük kapasitesi, kurulum süresi, otomasyon seviyesi ve birincil endüstriyel uygulama açısından karşılaştırılması.
Kaynak Döndürücü Seçerken Değerlendirilmesi Gereken Temel Özellikler
Yük kapasitesi ve çap aralığı tartışılamaz iki özelliktir — döndürücü iş parçasını gereken boyutta güvenli bir şekilde destekleyemiyorsa diğer tüm özellikler ikincildir. Her bir kritik spesifikasyon için yapılandırılmış bir kılavuz aşağıda verilmiştir:
Yük Kapasitesi
Döndürücü yük kapasitesini her zaman beklenen en ağır iş parçası ağırlığının en az 1,25 katı olacak şekilde belirtin bir güvenlik marjı sağlamak ve dönüşün hızlanması ve yavaşlaması sırasındaki dinamik yükleri hesaba katmak için. 8 ton ağırlığındaki bir gemi, en az 10 ton . Kaynak döndürücünün aşırı yüklenmesi silindirleri taşıma kapasitelerinin ötesinde sıkıştırır, çerçevenin sapmasına neden olur ve ciddi bir güvenlik tehlikesi olan iş parçasının ciddi bir şekilde yuvarlanmasına neden olur.
Dönüş Hızı Aralığı
Bağlantı yerinde doğru ark ilerleme hızını korumak için dönme hızının kaynak işlemine ve iş parçası çapına uygun olması gerekir. Gerekli RPM şu şekilde hesaplanır: Hareket Hızı (mm/dak) ÷ (π × Çap (mm cinsinden) . Örneğin, 600 mm çaplı bir borunun 400 mm/dak ilerleme hızında kaynaklanması için yaklaşık olarak kaynak yapılması gerekir. 0,21 devir/dakika . Kalın duvarlı kaplarda tozaltı ark kaynağı (SAW) çok az kaynak gerektirebilir 0,03–0,08 RPM ; İnce cidarlı paslanmaz borularda TIG kök geçişleri gerekebilir 0,5–1,5 RPM .
Rulo Malzemesi
Silindir malzemesi seçimi, iş parçası yüzey korumasını ve silindir servis ömrünü doğrudan etkiler. Çelik makaralar kaplanmamış yapısal çelik borular için standarttır ve maksimum dayanıklılık sunar. Kaplamalı, boyalı veya cilalı kaplar için yüzey bozulmasını önlemek amacıyla kauçuk veya poliüretan kaplı silindirler gereklidir. Poliüretan silindirler ayrıca pürüzsüz yüzeylerde daha iyi kavrama sağlayarak kaymayı azaltır; özellikle tork talebinin yüksek olduğu ağır gemilerde önemlidir. Poliüretan rulo kapaklarının her yıl değiştirilmesini bekleyin 12–24 ay sürekli üretim kullanımında.
Kaynak Akımı Topraklaması
Kaynak akımının döndürücü makaralı yataklardan geçmesine asla izin verilmemelidir. — bu, yatak yuvalarında elektrolitik çukurlaşmaya ve hızlı arızaya neden olur. Yüksek amper taşıyan işlemlerle kullanılan rotatörler (örneğin, 600–1.200 A'da SAW), rotator çerçevesinde özel topraklama fırçalarına veya doğrudan iş parçasına uygulanan ayrı bir kaynak topraklama kelepçesine sahip olmalıdır. Birçok premium döndürücü şunları içerir: entegre zemin fırçaları iş parçası yüzeyine temas eden ve düşük dirençli bir geri dönüş yolu sağlayan, tahrik ve avara yataklarını koruyan.
Kaymayı Önleyici / Eksenel Tutuculuk
Silindirik iş parçaları dönme sırasında silindir ekseni boyunca eksenel olarak hareket etme (yürüme) eğilimindedir — Tahrik ve avara silindiri merkez çizgileri arasındaki küçük yanlış hizalamanın neden olduğu bir olay. Yüksek kaliteli döndürücüler, açılı silindir ayarı (sürücü silindirlerinde 1-3°'lik bir eğim), otomatik kayma önleyici elektronik kontrol veya mekanik eksenel baskı yastıkları aracılığıyla bu sorunu çözer. Kontrolsüz eksenel kayma, kaynak bağlantısını torçtan uzaklaştırarak, merkez dışı kaynaklara ve torçun iş parçası ucuyla potansiyel çarpışmasına neden olur.
Kaynak Rotatoru ve Kaynak Pozisyoneri: Fark Nedir?
Bir kaynak döndürücü ve bir kaynak konumlayıcı, kaynak sırasında iş parçalarını manipüle eder, ancak temelde farklı geometrilere ve hareket gereksinimlerine hizmet ederler. İkisinin karıştırılması, ekipmanın yanlış uygulanmasına yol açar; bir konumlayıcı, uzun silindirik kaplar için bir döndürücünün yerini alamaz ve bir döndürücü, flanşlı veya asimetrik düzenekler için bir konumlayıcının yerini alamaz.
| Özellik | Kaynak Döndürücü | Kaynak Pozisyoneri |
| Birincil Hareket | Yatay eksen etrafında sürekli dönüş | Sabit mandren/tabla etrafında eğim dönüşü |
| İş Parçası Şekli | Yalnızca silindirik / yuvarlak | Herhangi bir şekil (flanşlar, braketler, çerçeveler) |
| Kaynak Bağlantı Tipi | Çevresel (çevre) dikişler | Tüm bağlantı türleri (fileto, alın, kompleks) |
| Maksimum İş Parçası Uzunluğu | Sınırsız (birden fazla rölanti ünitesi) | Ayna çıkıntı kapasitesi ile sınırlıdır |
| Tipik Yük Aralığı | 1 – 3.000 ton | 0,03 – 100 ton |
| Uzun Gemiler için Kurulum | Avara birimleri ekleyin — uzunluk sınırı yok | ~3 m'lik çıkıntının ötesinde pratik değildir |
| Kaynak Pozisyonuna Ulaşıldı | Düz / 1G (çevresel) | Gerektiğinde düz, yatay veya baş üstü |
Başlık: İş parçası geometrisi ve bağlantı tipine göre doğru ekipman seçimini açıklığa kavuşturmak için kaynak rotatörleri ve kaynak konumlayıcılarının yedi özellikte yan yana karşılaştırılması.
Kaynak Rotatorlarına Güvenen Endüstriler ve Uygulamalar
Kaynak rotatörleri, silindirik basınç taşıyan, yapısal veya proses ekipmanları üreten her endüstride vazgeçilmezdir. Benimseme oranları doğrudan damar çapıyla ilişkilidir; 300 mm çapın üzerinde, manuel çevresel kaynak yavaş, tutarsız ve ergonomik açıdan yeterince stresli hale gelir ve rotator yatırım getirisinin tipik olarak üretim kullanımından sonraki 6-18 ay içinde elde edilmesine neden olur.
- Petrol ve gaz: Boru hattı çevresi kaynakları, yükseltici imalatı, deniz altı manifold makaraları ve LNG depolama tankı kabuk kaynağı. Döndürücüler, API 1104 ve ASME B31.4 standartları kapsamında basınç dereceli borularda 10 mm'den 80 mm'ye kadar et kalınlıklarında tozaltı ark kaynağını destekler.
- Basınçlı kap imalatı: ASME Bölüm VIII ve PED uyumlu kapların (reaktörler, ısı eşanjörleri, kondansatörler, ayırıcılar) tümü kontrollü çevresel kaynak geçişleri gerektirir. Döndürücüler, çoklu geçiş dizileri boyunca kaynağı düz konumda tutarak tutarlı ön ısıtma bakımı ve pasolar arası sıcaklık kontrolü sağlar.
- Rüzgar enerjisi: Açık deniz ve karadaki rüzgar türbini kule bölümleri (tipik olarak 4–6 m çap, 20–30 mm duvar kalınlığı), kapasiteleri aşan rotatörler gerektiren en büyük döner kaynak uygulamaları arasındadır. 200–500 ton set başına.
- Gemi yapımı: Pervane şaftları, itici tüpleri, balast tankları ve silindirik gövde bölümlerinin tümü, gemiye kurulumdan önce ön donanım imalat atölyelerinde döndürücüler kullanır.
- Madencilik ve agrega: Bilyalı değirmenler, döner fırınlar, tamburlu yıkayıcılar ve konveyör tamburu imalatının tümü, yalnızca döndürücü destekli kaynakla pratik olan kalın duvarlı silindirik kabuklar içerir.
- Kimya ve petrokimya: Egzotik alaşımlara (dubleks paslanmaz, Inconel, titanyum) sahip kolonlar, reaktörler ve proses kapları, özellikle kaynak yapılması zor malzemelerde yerçekiminin neden olduğu kaynak havuzu bozulmasını azaltan rotator özellikli düz pozisyon kaynağından yararlanır.
Kaynak Döndürücü Kullanmanın Verimlilik ve Kalite Faydaları
Kaynak döndürücünün birincil üretkenlik kazancı, durdurma ve yeniden konumlandırma döngüleri yerine sürekli kaynak arklarının etkinleştirilmesinden gelir ancak kalite faydaları da aynı derecede önemlidir ve yeniden işleme maliyetlerini doğrudan azaltır.
Verimlilik Kazanımları
- Ark açılma süresi %20–35'ten (manuel) %60–80'e yükselir döndürücü destekli yarı otomatik kaynak ile ve %90–95 tam otomatik sistemlerde. 500 mm çapındaki bir borunun fabrikasyon kaynağıyla kaynaklanması, manuel kaynakta 4-6 durdurma-yeniden başlatma dizisine karşılık, tek bir kesintisiz yayda tam çevresel bağlantıyı tamamlayabilir.
- SAW biriktirme oranları döndürücü destekli kalın duvarlı damarlar üzerinde 15–25 kg/saat — aynı bağlantı üzerinde manuel SMAW'ın biriktirme oranının yaklaşık 5–8 katı.
- Kaynakçının daha az yorulması uzun çevresel dikişlerde, saatlerce süren kaynak operasyonları boyunca sürekli konsantrasyon anlamına gelir, bu da vardiya sonu hata oranlarını azaltır.
Kaynak Kalitesinde İyileştirmeler
- Tutarlı seyahat hızı döndürücü tarafından kontrol edilmesi, torç ilerlemesinde insan değişkenliğini ortadan kaldırır, bu da tekdüze boncuk genişliği ve tüm çevre çevresinde penetrasyon sağlar; radyografik ve ultrasonik testlerin kabulü için kritik öneme sahiptir.
- Düz (1G) kaynak konumu bağlantı boyunca 2G (yatay), 5G (sabit boru) ve 6G (eğimli boru) konumlarında meydana gelen yer çekimi kaynaklı kaynak havuzu sarkmasını ortadan kaldırır, gözenekliliği ve alttan kesme kusur oranlarını tahminen azaltır %35–55 sabit boru kaynağıyla karşılaştırıldığında.
- Tutarlı geçişler arası sıcaklık kontrolü Kaynak sabit bir izleme noktasından sürekli olarak döndüğünde bakımı daha kolaydır, bu da IR sensörlerinin veya temaslı termometrelerin yeniden konumlandırmaya gerek kalmadan çevrenin her noktasını ölçmesine olanak tanır.
Kaynak Döndürücü Bakımı: Ekipmanın Üretimde Güvenilir Tutulması
Kaynak rotatörünün düzenli önleyici bakımı, ihmalden kaynaklanan aksama süresinin ve rulman değiştirme masraflarının çok küçük bir kısmına mal olur — 200 tonluk bir döndürücüdeki tek bir arızalı makaralı rulman, 2-3 günlük üretim kaybına ve 5.000-15.000 ABD Doları tutarında onarım maliyetine neden olabilir.
- Günlük: Silindir yüzeylerini gömülü kaynak sıçraması, kesikler veya düz noktalar açısından inceleyin. Sıçramayı sertleşmeden ve iş parçalarında yüzey hasarına veya dengesiz dönmeye neden olmadan önce tel fırça veya kazıyıcıyla temizleyin. Topraklama kablolarının güvenli bir şekilde bağlandığını kontrol edin.
- Haftalık: Tahrik zincirini, dişli kutusunu ve makaralı mil yataklarını üreticinin spesifikasyonlarına göre yağlayın. Kontrol panelinin doğru hız ayarlarını gösterdiğini ve acil durdurma işlevinin doğru şekilde çalıştığını doğrulayın. Silindir montaj cıvatalarında titreşim gevşemesi olup olmadığını kontrol edin.
- Aylık: Şanzıman yağı seviyesini ve durumunu kontrol edin. Poliüretan veya kauçuk rulo kapaklarını kesik, yırtık veya sertleşme açısından inceleyin. Silindir çapını bir kumpasla ölçün; tahrik ve avara silindirleri arasındaki eşit olmayan aşınma, iş parçası yüzeyinde hız değişimine neden olur.
- Yıllık: Motor fırçaları (DC ise), dişli kutusu yatak boşluğu ve çerçeve kaynak bütünlüğü dahil olmak üzere tam tahrik ünitesi denetimi. Hız kontrolünü takometre referansına göre yeniden kalibre edin. Çalışma saatleri üreticinin tavsiye ettiği aralığı aşarsa, makaralı rulmanları proaktif olarak değiştirin - genellikle 8.000–12.000 çalışma saati .
Kaynak Rotatorları Hakkında Sıkça Sorulan Sorular
S1: Kaynak döndürücü ile boru döndürücü arasındaki fark nedir?
Ortak mağaza kullanımında terimler büyük ölçüde birbirinin yerine kullanılabilir. bir kaynak döndürücü daha geniş bir kategoridir; boru, kaplar ve tamburlar da dahil olmak üzere kaynak için silindirik bir iş parçasını döndüren herhangi bir motorlu silindir sistemini kapsar. "Boru döndürücü", çoğunlukla boru hattı ve boru makarası imalatı için özel olarak boyutlandırılmış daha hafif hizmet birimleri için kullanılan resmi olmayan bir terimdir. Tüm boru döndürücüler kaynak döndürücülerdir, ancak tanklar ve basınçlı kaplar için tasarlanmış ağır hizmet tipi gemi döndürme silindirlerine genellikle boru döndürücüler yerine kaynak döndürücüler veya döndürme silindirleri adı verilir.
S2: Kaynak işlemim için doğru döndürücü hızını nasıl hesaplarım?
Formülü kullanın: RPM = Hareket Hızı (mm/dak) ÷ (π × mm cinsinden İş Parçası Çapı) . 350 mm/dak ilerleme hızında kaynaklanmış 500 mm çaplı bir boru için: RPM = 350 ÷ (3,1416 × 500) = 0,223 devir/dakika . 2.000 mm çapındaki bir kapta 250 mm/dak'da SAW için: RPM = 250 ÷ (3,1416 × 2,000) = 0,040 devir/dakika . Satın almadan önce daima hedef RPM'nizin döndürücünün kontrol edilebilir hız aralığı dahilinde olduğundan emin olun.
S3: Kaynak döndürücü kaynak dışındaki işlemler için kullanılabilir mi?
Evet. Kaynak rotatörleri ayrıca termal sprey kaplama, boyama ve toz kaplama, silindirik bileşenlerin tahribatsız muayene (NDT) muayenesi ve işleme operasyonlarında da yaygın olarak kullanılmaktadır. silindirik yüzeylerin taşlanması veya cilalanması gibi. Yuvarlak bir iş parçasının kontrollü hızda eşit şekilde dönmesinden yararlanan herhangi bir işlem, aynı döndürücü donanımını kullanabilir; sürücü ve kontrol sistemi, süreçten bağımsızdır. Bazı tesisler rotatörleri öncelikle NDT denetimi için satın alır ve bunları ikincil bir işlev olarak kaynak yapmak için kullanır.
S4: Uzun kaplar için bir kaynak rotatörünün kaç tane rölanti ünitesine ihtiyacı vardır?
Standart konfigürasyon kullanır desteklenen aralık başına bir tahrik ünitesi ve bir avara ünitesi . Boyu yaklaşık 6-8 metreye kadar olan tekneler için bir tahrik ve bir avara takımı yeterlidir. 12-20 metrelik ısı eşanjörü kabukları veya kule bölümleri gibi daha uzun gemiler için, her biri için bir ek rölanti ünitesi ekleyin. 4–6 metre ilk açıklığın ötesinde ek uzunlukta. Kritik kriter, geminin birden fazla sapmaması gerektiğidir. 1–2 mm Dönme sırasında eklemin yanlış hizalanmasını önlemek için destek noktaları arasında kendi ağırlığı bulunur.
S5: Bir iş parçasının kaynak döndürücü üzerinde eksenel olarak "yürümesine" neden olan nedir ve bu nasıl önlenir?
Eksenel kayma (yürüme), tahrik ve avara silindiri merkez çizgileri tamamen paralel olmadığında veya iş parçası yüzeyi mükemmel şekilde silindirik olmadığında ortaya çıkan net eksenel kuvvet bileşeninden kaynaklanır. Şunlar tarafından önlenir: (1) tahrik silindirlerine parmakla basmak 1–3° kadar hafif bir karşıt eksenel kuvvet oluştururlar; (2) kullanma sürüklenmeyi önleyen elektronik kontrol eksenel konumu bir sensör aracılığıyla izleyen ve silindir açısını otomatik olarak ayarlayan; veya (3) mekanik kurulum eksenel baskı yastıkları veya uç durdurucular döndürücü çerçevenin bir ucunda. Kendiliğinden ayarlanan birinci sınıf rotatörler genellikle standart bir özellik olarak elektronik kaymayı önleme özelliğine sahiptir.
S6: Kaynak döndürücüyü çalıştırırken hangi güvenlik önlemleri gereklidir?
Temel güvenlik gereklilikleri şunları içerir: Nominal yük kapasitesini asla aşmayın — aşırı yükleme silindir çerçevesi arızasına ve iş parçasının yuvarlanmasına neden olur; her zaman kaynak topraklama kablosunu doğrudan iş parçasına sabitleyin kaynak akımının makaralı rulmanlardan geçmesini önlemek için; sağlamak Döndürücünün altındaki ve çevresindeki zeminde personel bulunmuyor ağır gemileri döndürürken; yüklemek mekanik uç durdurucular eğimli zeminlerde eksenel akışı önlemek için; ve otomatik acil durdurma sistemi aktif olmadan dönen bir tekneyi asla yüksek hızda gözetimsiz bırakmayın. OSHA 1910.212 (makine koruması) gereklilikleri, ABD tesislerinde kaynak döndürücüler de dahil olmak üzere güçle çalışan döner ekipmanlar için geçerlidir.
Sonuç: Kaynak Rotatoru İşletmeniz için Doğru Yatırım mı?
Çapı 200 mm'nin üzerinde olan silindirik bileşenlere düzenli olarak kaynak yapan herhangi bir imalat atölyesi için, bir kaynak döndürücü 6-18 ay içinde ölçülebilir yatırım getirisi sağlar Ark açık zaman kayıplarının azaltılması, düz konumlu kaynakta kusurların azaltılmasından kaynaklanan yeniden işleme oranlarının azaltılması ve uzun dikiş çalışmalarında kaynakçının daha az yorulması sayesinde.
Seçim kararı dört parametreye bağlıdır: maksimum iş parçası ağırlığı (sürücü yük kapasitesi spesifikasyonu), çap aralığı (sürücü silindir aralığı ve türü), gerekli dönüş hızı aralığı (sürücü motor ve dişli kutusu seçimi) ve üretim hacmi (konvansiyonel ve CNC entegrasyonuna karşı kendi kendini ayarlama durumunu yönlendirir). Bu dört parametreyi tam olarak eşleştirin, yük kapasitesine 1,25x güvenlik faktörü uygulayın ve iş parçası yüzey gereksinimlerinize uyacak şekilde silindir malzemesini belirtin.
İyi tanımlanmış, uygun şekilde bakımı yapılmış bir kaynak döndürücü yalnızca kullanışlı bir araç değildir; herhangi bir silindirik imalat işleminin kalite tavanını ve üretim kapasitesini doğrudan yükselten, üretim düzeyinde bir üretim varlığıdır. Özellikle basınçlı kap atölyeleri, boru hattı imalatçıları ve rüzgar kulesi üreticileri için rekabetçi, kurallara uygun kaynak üretiminin önemli bir bileşenidir.