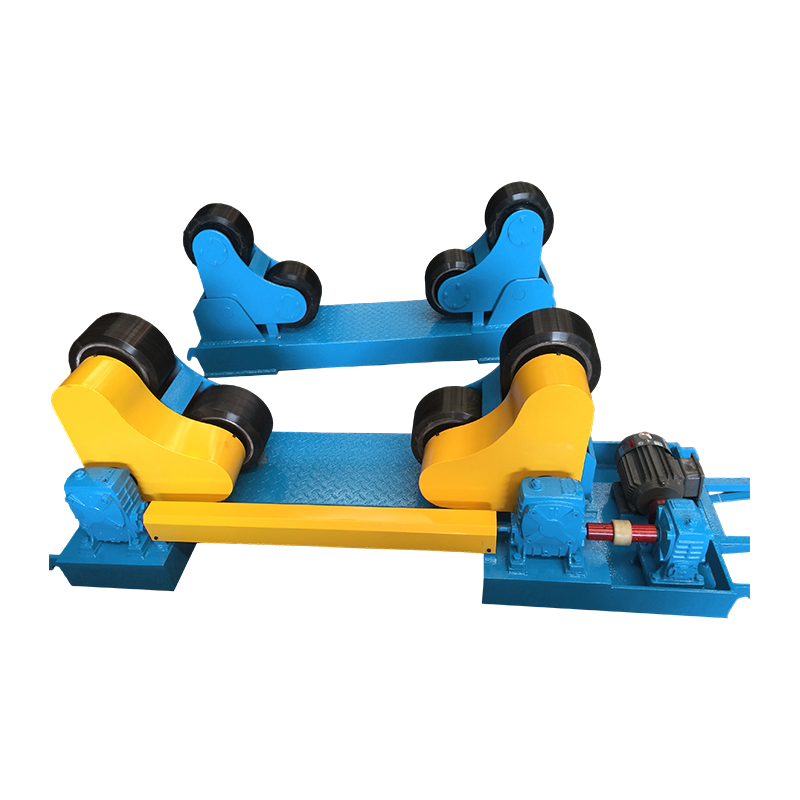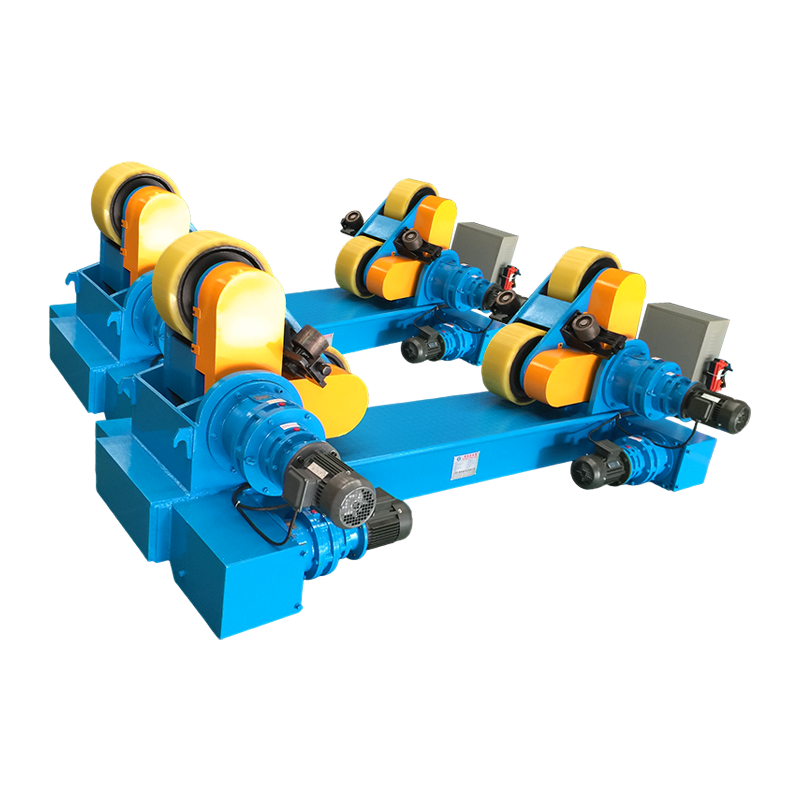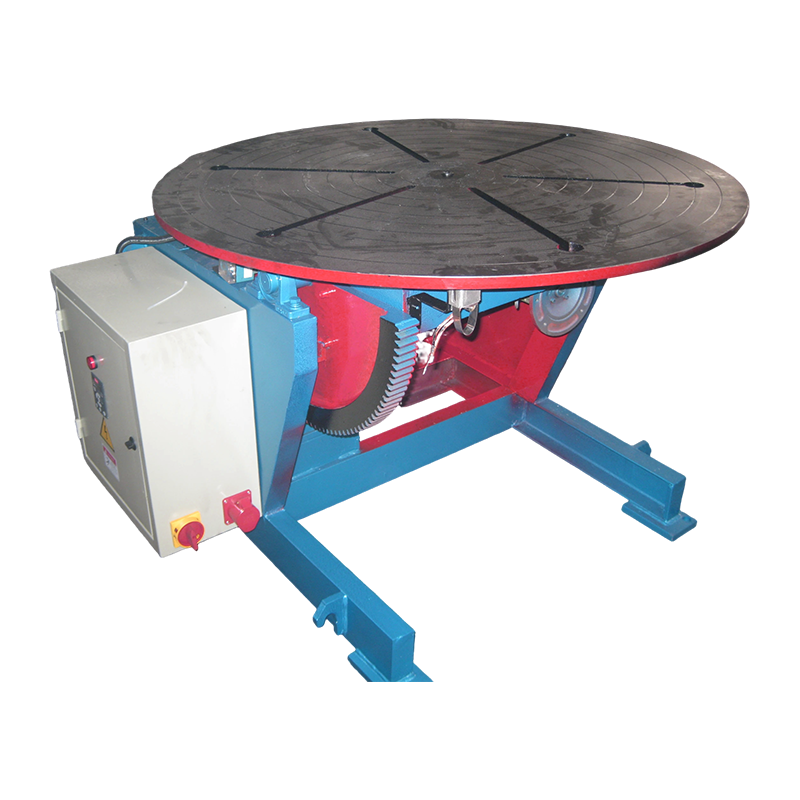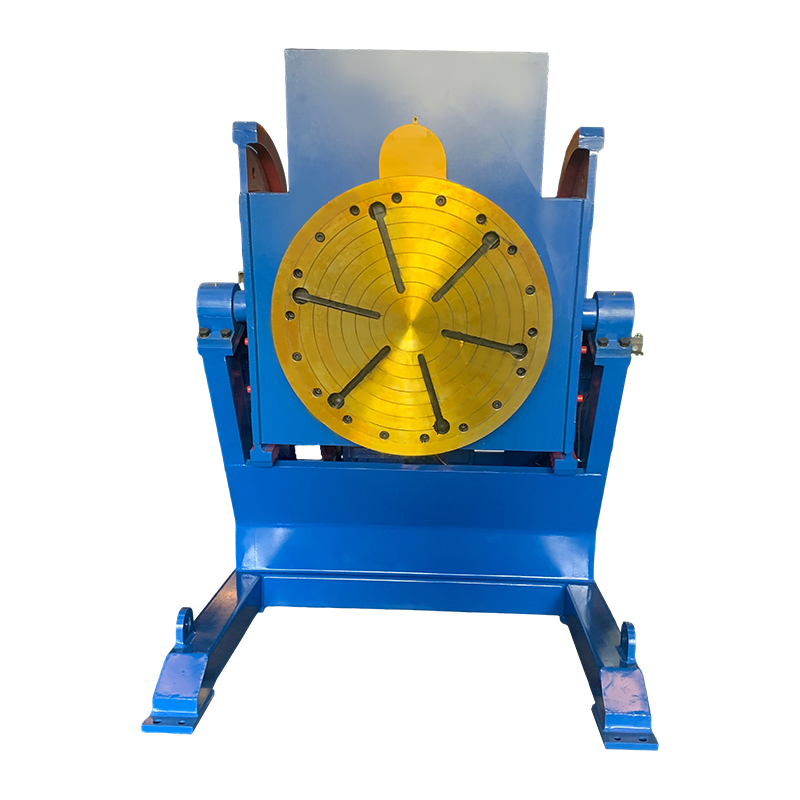
A WeldNice kaynak pozisyoneri kaynakçıların baş üstü veya dikey konumlarla uğraşmak yerine düz veya yatay kaynak yapmalarına olanak tanıyan, bir iş parçasını optimum açıya döndüren ve yatıran moiçinrlu, döner bir iş tutma cihazıdır. Pratik anlamda, bu tek parça ekipman kaynak süresini şu şekilde azaltabilir: %30–50 , yeniden işleme oranlarını %40 ve boncuk tutarlılığını önemli ölçüde artırıyor; bu da onu bir üretim atölyesinin yapabileceği en yüksek ROI yatırımlarından biri haline getiriyor.
İster basınçlı kapları, boru flanşlarını, yapısal çerçeveleri veya özel montajları kaynak yapıyor olun, WeldNice kaynak pozisyoneri kaynak bağlantısını her zaman ideal "1F" (düz) veya "2F" (yatay) konumda tutar; endüstriyel ortamlardaki kaynak kusurlarının çoğunu oluşturan tehlikeli ve beceri gerektiren baş üstü ve dikey kaynak konumlarını ortadan kaldırır.
Kaynak Pozisyoneri Nasıl Çalışır?
A kaynak pozisyoner motorlu bir mandren veya ön panel, bir eğim mekanizması ve değişken hızlı bir kontrol cihazının kombinasyonu aracılığıyla çalışır. İş parçası döner tablaya güvenli bir şekilde kelepçelenir ve kaynakçı veya otomatik bir torç döner bağlantı boyunca tutarlı bir boncuk bırakırken programlanabilir bir hızda döner.
Temel Bileşenlerin Açıklaması
- Ön yüz / Ayna: Fikstür montajı için T yuvaları veya dişli delikleri bulunan, çapı genellikle 200 mm ile 1.500 mm arasında değişen dönen çalışma yüzeyi.
- Eğim Ekseni: Tablanın genellikle 0° ile 135° arasında eğim almasını sağlar, böylece kaynak bağlantısı her zaman mümkün olan en düz açıda sunulur.
- Tahrik Motoru ve Şanzıman: Ağır yükleri sorunsuz bir şekilde döndürmek için gereken torku sağlar. Sonsuz dişli redüktörlü servo veya AC motorlar hassas modellerde standarttır.
- Hız Kontrol Cihazı (VFD): Değişken frekanslı tahrik, hassas kaynak için 0,1 RPM'den daha hafif donanımlar için birkaç RPM'ye kadar dönüş hızı ayarlamalarına olanak tanır.
- Kayma Halkası / Toprak Bağlantısı: Yatakları ark hasarından koruyarak kaynak akımının tabla boyunca dönüş yolunu sağlar.
Döndürme ve eğme kombinasyonu, hemen hemen tüm silindirik veya simetrik parçalar için, iş kendilerine gelene kadar kaynak makinesinin sabit kalması anlamına gelir; bu, operatörün yorgunluğunu azaltan ve ark açma süresini önemli ölçüde artıran temel bir ergonomik değişimdir.
Ne Tür Kaynak Pozisyonerleri Mevcuttur?
Piyasada birkaç farklı kategori sunulmaktadır kaynak pozisyoners Her biri belirli yük kapasiteleri, parça geometrileri ve otomasyon seviyeleri için tasarlanmıştır. Yanlış türü seçmek, alıcıların yaptığı en yaygın ve maliyetli hatadır.
| Tür | Tipik Yük Kapasitesi | Eğim Aralığı | En İyisi | Göreli Maliyet |
|---|---|---|---|---|
| Tezgah Üstü Konumlandırıcı | 5–50 kg | Sabit veya 0–90° | Küçük bileşenler, boru bağlantı parçaları, enstrümantasyon | $ |
| Yerde Duran Pozisyoner | 50–2.000 kg | 0–135° | Basınçlı kaplar, flanşlı düzenekler, çerçeveler | $$ |
| Mesnetli-Punta Konumlandırıcı | 500–20.000 kg | 360° dönüş | Uzun şaftlar, büyük çaplı borular | $$$ |
| Pozisyoner Manipülatörü | 1.000–50.000 kg | Tam programlanabilir | Otomatik kaynak hücreleri, robotik entegrasyon | $$$$ |
| Boru Kaynak Pozisyoneri | 100–5.000 kg | Yatay eksen | Petrol ve gaz, petrokimya boruları | $$–$$$ |
| Tablo 1: Uygulamaya Göre Yaygın Kaynak Pozisyoner Tiplerinin Karşılaştırılması | ||||
Kaynak Pozisyonerini Seçerken Hangi Özellikler En Çok Önemlidir?
Bir ürünün olup olmadığını belirleyen dört spesifikasyon kaynak pozisyoner Yük kapasitesi, merkez dışı yük değeri, dönüş hızı aralığı ve eğim torku uygulamanızda gerçekten performans gösterecek; yalnızca birçok alıcının özel olarak odaklandığı "yük kapasitesi" rakamı değil.
1. Yük Kapasitesi ve Eksantrik (Merkez Dışı) Yük
Derecelendirilmiş bir konumlayıcı 1.000 kg Bu yükü yalnızca ağırlık merkezi doğrudan masanın merkez çizgisi üzerinde olduğunda taşıyabilir. Gerçek üretimde parçalar nadiren mükemmel şekilde merkezlenir. Çoğu üretici bir eksantrik yük değeri belirtir; örneğin 1.000 kg'lık bir ünite yalnızca 200 mm eksantriklikte 600 kg . Satın almadan önce daima eksantrik yük tablosunu isteyin ve iş parçanızın yaklaşık ağırlık merkezini ölçün.
2. Dönüş Hızı Aralığı
Manuel MIG veya TIG kaynağı için genellikle kaynak bağlantısında bir yüzey hızına ihtiyacınız vardır. 150–400 mm/dak . Otomatik SAW (tozaltı ark kaynağı) için hızlar 1.500 mm/dak gerekli olabilir. Parçanızın yarıçapındaki yüzey hızına dönüştürülen konumlayıcının RPM aralığının kaynak işlemi parametrelerinizi kapsadığını doğrulayın.
3. Eğim Açısı ve Eğim Torku
Eğim aralığı 0° ila 135° genel amaçlı konumlayıcılar için endüstri standardıdır. Bununla birlikte, maksimum açıdaki eğim torku değeri de aynı derecede kritiktir; bir ünite boşta 135° eğilme kapasitesine sahip olabilir ancak ağır, eksantrik bir yükte konumu koruyacak torka sahip olmayabilir. Beklenen maksimum eksantriklik için nominal eğim tutma torkunu N·m cinsinden doğrulayın.
4. Toprak Akımı Kapasitesi (Kaynak Akımı Geri Dönüşü)
kaynak pozisyoner kaynak dönüş akımının tamamını özel bir topraklama devresi üzerinden taşımalıdır - tipik olarak bir karbon fırça ve kayma halkası düzeneği 300–600A orta görev birimlerinde. Küçük boyutlu veya bakımsız toprak bağlantıları, rulmanlarda ark çukurlaşmasına neden olarak erken arızaya ve pahalı arıza sürelerine yol açar.
Bir Kaynak Pozisyonerinden Hangi Verimlilik ve Kalite Kazanımlarını Bekleyebilirsiniz?
Ölçülmüş üretkenlik iyileştirmeleri kaynak pozisyoners endüstriler arasında iyi bir şekilde belgelenmiştir: mağazalar sürekli olarak ölçülebilir, hızlı geri ödeme sürelerini rapor etmektedir. 6 ila 18 ay parça hacmine ve karmaşıklığına bağlı olarak.
| Metrik | Manuel Yeniden Konumlandırma | Pozisyonerli | İyileştirme |
|---|---|---|---|
| Ark Açma Süresi (vardiyanın %'si) | %20–30 | %50–70 | 40–50 sayfa |
| Kaynak Kusuru / Yeniden İşleme Oranı | %8-15 | %2–5 | –60–70% |
| Kurulum ve Yeniden Konumlandırma Süresi (parça başına) | 45–90 dakika | 10–20 dakika | –75% |
| Kaynakçı Yaralanması/Gerilme Raporları | Temel | Önemli Ölçüde Azaltıldı | –30–50% |
| Biriktirme Hızı (kg/saat) | 1,5–2,5 | 2,5–4,5 | %60–80 |
| Tablo 2: Kaynak Pozisyonerinin Benimsenmesinden Önce ve Sonra Üretkenlik ve Kalite Metrikleri | |||
se gains stem from a single fundamental advantage: Düz konum kaynağı (1F), diğer tüm konumlardan daha yüksek hızlarda sürekli olarak daha yüksek kalitede kaynaklar üretir . Yer çekimi su birikintisi oluşumuna yardımcı olur, nüfuziyet daha düzgün olur ve kaynakçının yorgunluğu en aza indirilir; bunların hepsi doğrudan kaynak başına daha düşük maliyet anlamına gelir.
Hangi Sektörler Kaynak Pozisyonerlerine En Çok Güveniyor?
Kaynak pozisyonerleri silindirik veya simetrik kaynaklı montajlar üreten tüm sektörlerde vazgeçilmezdir; bu da pratikte modern ağır imalatın çoğunluğunu kapsar.
- Petrol ve Gaz / Petrokimya: Basınçlı kap imalatı, flanştan boruya kaynak, ısı eşanjörü kabuk kaynağı. ASME Bölüm VIII standartlarına uygunluk, radyografik açıdan sağlam kaynaklar gerektirir; bir konumlayıcı esasen zorunludur.
- Güç Üretimi: Kazan tamburu kaynağı, buhar başlığı imalatı, kaynak bütünlüğünün güvenlik açısından kritik bir gereklilik olduğu türbin bileşen düzenekleri.
- Yapısal Çelik ve İnşaat: Kolon taban plakaları, boru-flanş bağlantıları, köprülerde, yüksek binalarda ve açık deniz platformlarında kullanılan içi boş profil bağlantıları.
- Otomotiv ve Ağır Ekipman: Tahrik mili düzenekleri, tekerlek göbeği kaynağı, hidrolik silindir namlusu imalatı — sıkı boyut toleranslarına sahip yüksek hacimli, tekrarlanabilir kaynaklar.
- Gemi yapımı: Erişim kısıtlamalarının vinçle yeniden konumlandırmayı hem yavaş hem de tehlikeli hale getirdiği boru makaraları, pompa muhafazaları, pervane şaftları ve güverte penetrasyon bağlantı parçaları.
- Havacılık ve Savunma: Roket motoru muhafazaları, uçak yapısal çerçeveleri, zırhlı araç gövde bileşenleri; her gram kaynak dolgusunun ve her kusurun görev açısından kritik öneme sahip olduğu yerler.
Manuel ve Otomatik Kaynak Pozisyoneri: Hangisini Seçmelisiniz?
decision between a manually operated and a fully automated kaynak pozisyoner yalnızca genel üretim hacminize değil, öncelikle parti boyutunuza, parça karmaşıklığına ve kabul edilebilir parça başına maliyetinize bağlıdır.
| Faktör | Manuel / Ayak Pedalı Kontrollü | PLC Otomatik |
|---|---|---|
| İdeal Parti Boyutu | 1–50 adet | 50 adet |
| Programlama Gereksinimi | Yok | Orta ila Yüksek |
| Sermaye Yatırımı | Düşük (2.000$ – 20.000$) | Yüksek (20.000$–200.000$) |
| Kaynak Tekrarlanabilirliği | Operatöre bağlı | ±0,1 mm veya daha iyisi |
| Operatör Becerisi Gerekli | Sertifikalı kaynakçı | Makine operatörü programcısı |
| Robotlarla Entegrasyon | Geçerli değil | I/O veya fieldbus aracılığıyla tam uyumlu |
| Tablo 3: Manuel ve CNC Otomatik Kaynak Pozisyoneri Karşılaştırması - Karar Çerçevesi | ||
Küçük partiler halinde çok çeşitli parçalar üreten atölyelerin çoğu için, manuel kaynak pozisyoneri Değişken hızlı ayak pedalı kontrolü ile esneklik ve maliyet etkinliği arasında en iyi dengeyi sunar. Yüksek hacimli standart montaj üreticileri (özellikle halihazırda çalışan robotik kaynak hücreleri), kusursuz robot entegrasyonu için tam bir CNC konumlayıcıyı veya servo tahrikli senkronize konumlayıcıyı kesinlikle düşünmelidir.
Kaynak Pozisyoneri Satın Almadan Önce Neleri Kontrol Etmelisiniz?
Yapılandırılmış bir satın alma öncesi değerlendirme gerçekleştiren alıcılar, dünya çapındaki atölyeleri rahatsız eden en yaygın ve pahalı spesifikasyon uyumsuzluklarından kaçınır.
- En ağır ve en eksantrik iş parçanızı tanımlayın - ortalama kısmın değil. Pozisyoner en kötü durumu en az 1,5× güvenlik faktörüyle ele almalıdır.
- Kaynak akımınızı ölçün. Pozisyonerin toprak dönüş devresinin en yüksek amperajınıza göre derecelendirildiğini doğrulayın (örn. ağır MIG için 500 A, SAW için 600 A).
- Ön panel çapını en küçük fikstürünüze göre kontrol edin. Merkeze yakın T yuvaları olmayan büyük boyutlu ön panel, küçük parçaların güvenli bir şekilde sabitlenmesini zorlaştırır.
- Hız aralığını yüzey birimleri cinsinden doğrulayın. Tipik parça yarıçapınızda RPM spesifikasyonunu mm/dak'ya dönüştürün ve bunun tel besleme/hareket hızı gereksinimlerinizi karşıladığını doğrulayın.
- Ortam için IP derecelendirmesi isteyin. Dış mekan, deniz veya yüksek sıçramalı ortamlar için kontrol elektronikleri için IP54 veya üzerini belirtin.
- Sertifikasyon ve uyumluluğu onaylayın. CE işareti (AB), UL listesi (Kuzey Amerika) veya ilgili ulusal standartlar yargı alanınız için doğrulanmalıdır.
- Yedek parçaların teslim süresi ve yerel servis hakkında bilgi alın. 6 aylık yedek parça teslim süresine sahip bir konumlayıcı, başlangıç kalitesinden bağımsız olarak bir üretim yükümlülüğüdür.
Maksimum Hizmet Ömrü için Kaynak Pozisyonerinin Bakımını Nasıl Yaparsınız?
Doğru bakım, bir cihazın servis ömrünü uzatır kaynak pozisyoner tipik birinden 5-7 yıl to 15 yıl veya daha fazla — kaçınılan sermaye harcamalarında onbinlerce doları temsil eden bir fark.
Günlük Kontroller
- Zemin fırçasının temas basıncını ve karbon fırçasının aşınmasını kontrol edin; orijinal uzunluğunun %50'sine kadar aşındığında değiştirin.
- Ön plakayı kaynak sıçraması birikimi açısından kontrol edin — fikstürün yanlış hizalanmasını önlemek için T-yuvalarını temizleyin.
- İş parçası topraklama kelepçesinin ön plakaya değil konumlayıcı şasisine güvenli bir şekilde bağlandığını doğrulayın.
Aylık Bakım
- Ana yatağı ve sonsuz dişli tahrikini üreticinin belirttiği spesifikasyona göre yağlayın (tipik olarak NLGI #2 lityum kompleksi gres).
- Eğim pivotundaki tüm bağlantı elemanı torkunu kontrol edin; ağır parçalardan kaynaklanan titreşim bunları zamanla sıklıkla gevşetir.
- Motor soğutma deliklerini ve VFD ısı emicisini sıçrama veya toz tıkanması açısından inceleyin.
Yıllık Bakım
- Tam yük testi yapın ve tüm devir aralığı boyunca dönüş hızı tutarlılığını belgeleyin.
- Kayma halkası fırçalarını değiştirin ve kayma halkası yüzeyinde oyuk olup olmadığını kontrol edin; yivli bir halkanın temas direnci artar ve sıyırılması veya değiştirilmesi gerekir.
- Kadranlı göstergeyle yatak boşluğunu kontrol edin; Radyal salgı üreticinin sınırını (genellikle 0,05–0,10 mm) aşarsa ana yatakları değiştirin.
Kaynak Pozisyonerleri Hakkında Sıkça Sorulan Sorular
S: MIG, TIG ve SAW proseslerinde kaynak konumlayıcı kullanılabilir mi?
Evet. bir kaynak pozisyoner süreçten bağımsızdır; yalnızca iş parçasını döndürür ve konumlandırır. Ancak gerekli hız aralığı farklılık gösterir: İnce duvarlı boruların TIG kaynağı genellikle çok yavaş, hassas dönüş (0,1–1 RPM) gerektirirken, büyük çaplı kaplardaki SAW 2–5 RPM'ye ihtiyaç duyabilir. Satın almadan önce hız aralığının spesifik prosesinizi kapsadığını doğrulayın.
S: Kaynak konumlayıcı ile kaynak döndürücü arasındaki fark nedir?
A kaynak pozisyoner bir ayna veya ön panel kullanarak iş parçasını bir uçtan destekler ve parçayı döndürmenin yanı sıra eğebilir; bu da onu çok çeşitli parça geometrileri için uygun hale getirir. Bir kaynak döndürücü, uzun, silindirik parçaları (borular, basınçlı kap kabukları) uzunlukları boyunca desteklemek için tahrikli ve rölanti rulolarını kullanır ve bunları eğilme kabiliyeti olmadan döndürür. Konumlandırıcılar daha çok yönlüdür; döndürücüler çok uzun parçalar için daha iyidir.
S: Uygulamam için doğru yük kapasitesini nasıl hesaplarım?
Beklenen en ağır iş parçası ağırlığınızı alın, tahmini fikstür ağırlığını ekleyin ve şununla çarpın: Güvenlik faktörü olarak 1,5× ve ağırlık merkezinin masa merkez çizgisinden sapmasını bulun. Doğru nominal kapasiteyi seçmek için ham ağırlığı değil bu eksantrik yük değerini kullanın. Örneğin: 150 kg'lık bir fikstür üzerindeki 400 kg'lık bir parça, ağırlık merkezi merkezden 180 mm uzakta, en az 400 kg'lık bir WeldNice konumlandırıcı gerektirir. 835 kg eksantrik yük (550 kg × 1,5).
S: Kaynak konumlayıcı robotik kaynak sistemleriyle entegre olabilir mi?
Evet — servo tahrikli kaynak pozisyoners dijital I/O veya fieldbus arayüzleri (EtherCAT, PROFINET, DeviceNet) ile robot kontrolörleri ile "harici eksen" olarak tamamen senkronize edilebilir, böylece robot ve pozisyonerin karmaşık dikiş takip uygulamaları için aynı anda hareket etmesine olanak sağlanır. Bu, yüksek hacimli otomotiv ve basınçlı kap üretim hücrelerinde standart uygulamadır.
S: Kaynak konumlayıcının tipik fiyat aralığı nedir?
50 kg'a kadar kapasiteye sahip giriş seviyesi tezgah üstü üniteler mevcuttur. 800$–3.000$ . 250-1.000 kg'a kadar derecelendirilen orta sınıf yerde duran konumlayıcılar genellikle maliyetlidir 5.000 $ – 25.000 $ . Servo sürücülere sahip 2.000–10.000 kg arası ağır hizmet üniteleri 30.000 $ – 150.000 $ . Robot entegrasyonuna sahip tam otomatik hücreler aşılabilir 250.000$ . Atölyelerin büyük çoğunluğu, orta sınıf bir ünitenin en iyi değeri sağladığını düşünüyor.
S: Bir kaynak pozisyonerinin tek operatörün kullanması güvenli midir?
Evet, uygun şekilde yüklendiğinde ve nominal kapasite dahilinde olduğunda. En iyi güvenlik uygulamaları şunları içerir: iş parçasını eğmeden önce her zaman en az üç sıkıştırma noktasıyla sabitlemek, nominal eksantrik yükü asla aşmamak, herhangi bir kaynak arkından önce topraklama devresinin bağlandığından emin olmak ve uzun süre eğik bir yük üzerinde çalışırken fiziksel bir eğim kilitleme pimi kullanmak. Yetki alanına özgü gereksinimler için üreticinin güvenlik kılavuzuna ve yerel iş sağlığı düzenlemelerinize bakın.
Sonuç: Kaynak Pozisyoneri Yatırıma Değer mi?
evidence is clear: a correctly specified kaynak pozisyoner her boyuttaki imalathanenin kullanabileceği en uygun maliyetli üretkenlik araçlarından biridir. Baş üstü, dikey ve diğer zor kaynak pozisyonlarını düz veya yatay pozisyonlara dönüştürerek aynı anda biriktirme oranlarını artırır, yeniden çalışmayı azaltır, kaynakçı güvenliğini artırır ve verimi hızlandırır; genellikle satın alma bedelinin tamamını kısa sürede geri öder. 6 ila 18 ay tutarlı kullanım.
İster iki kişilik bir özel atölye donatıyor olun, ister yüksek hacimli bir otomatik kaynak hücresinin ölçeğini büyütüyor olun, kaynak pozisyoner özel yükünüz, süreciniz ve bütçeniz için tasarlandı. Önemli olan, spesifikasyonları karşılaştırmadan önce gereksinimlerinizi tam olarak (ağırlık, eksantriklik, hız, mevcut ve gelecekteki otomasyon hedefleri) tanımlamak ve konumlayıcıyı bir ticari eşya olarak değil, kaynak prosesinizle aynı mühendislik titizliğini hak eden hassas üretim ekipmanı olarak ele almaktır.
Seçim sürecine bu şekilde yaklaşan atölyeler, yalnızca daha hızlı geri ödeme sağlamakla kalmıyor, aynı zamanda ürettikleri her kaynağın kalitesinde ve tutarlılığında da temel bir iyileşme olduğunu sürekli olarak rapor ediyor.
WeldNice, 50 kg'dan 50.000 kg'a kadar özel kaynak konumlayıcıları sağlar. Çözümünüz için bizimle iletişime geçin.