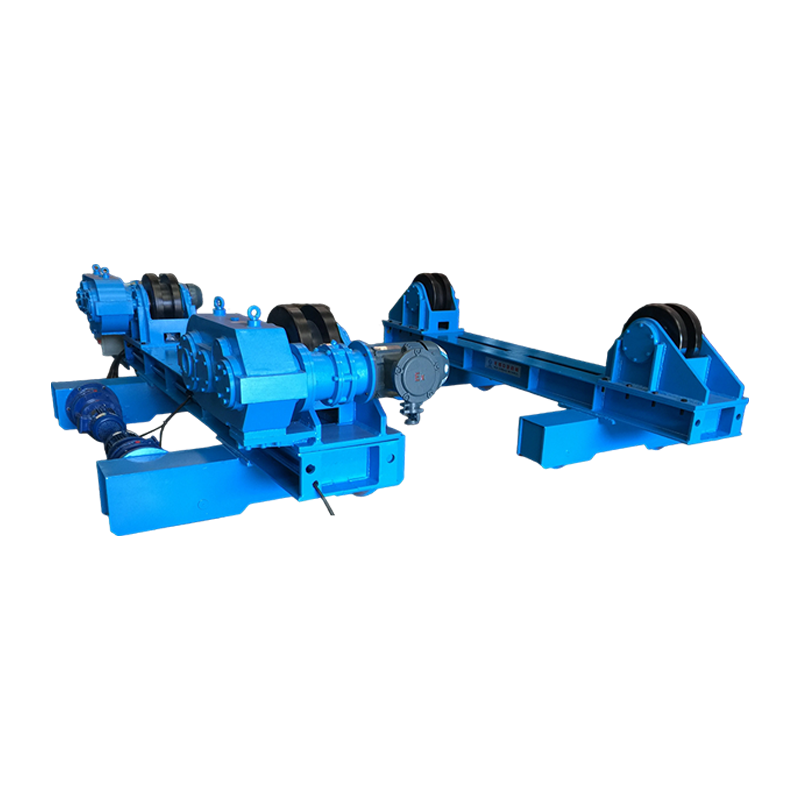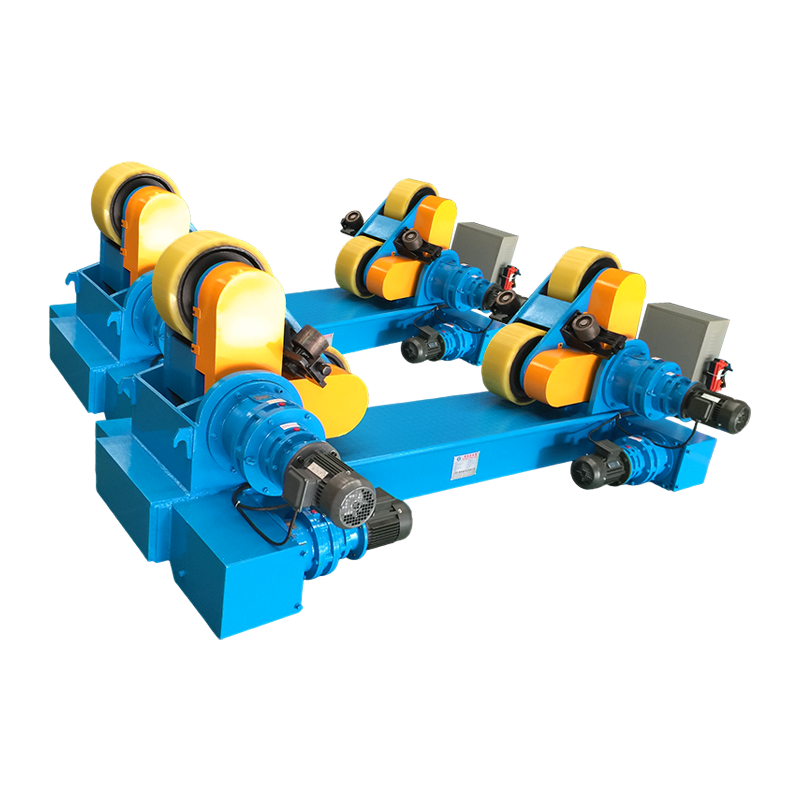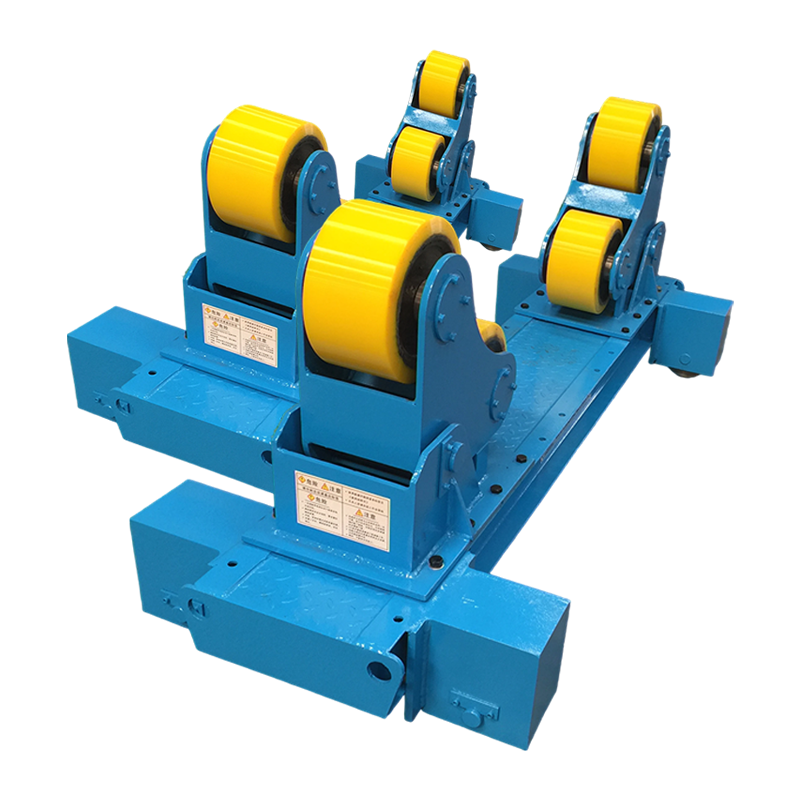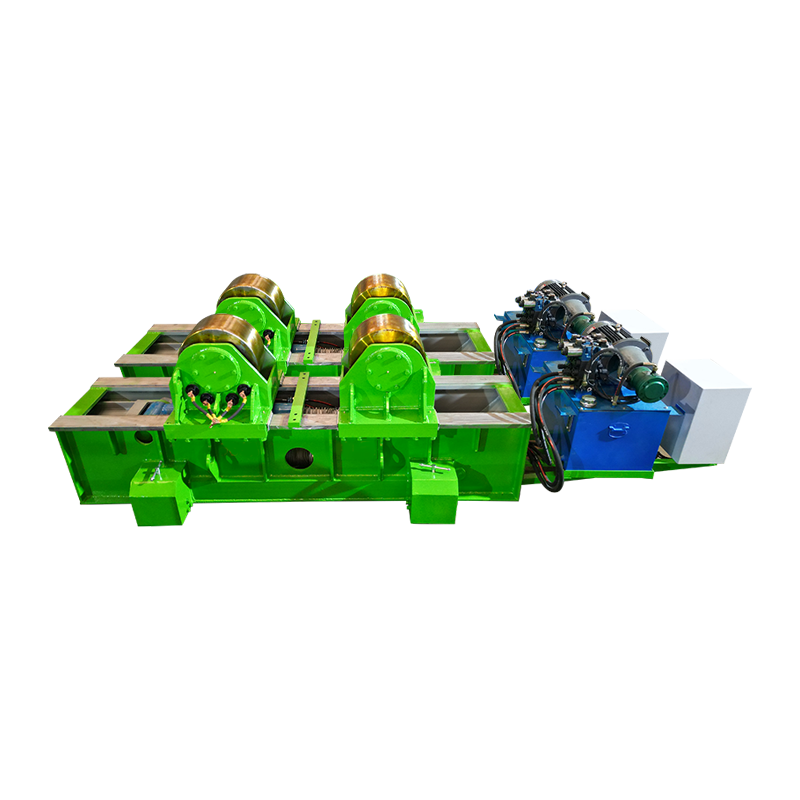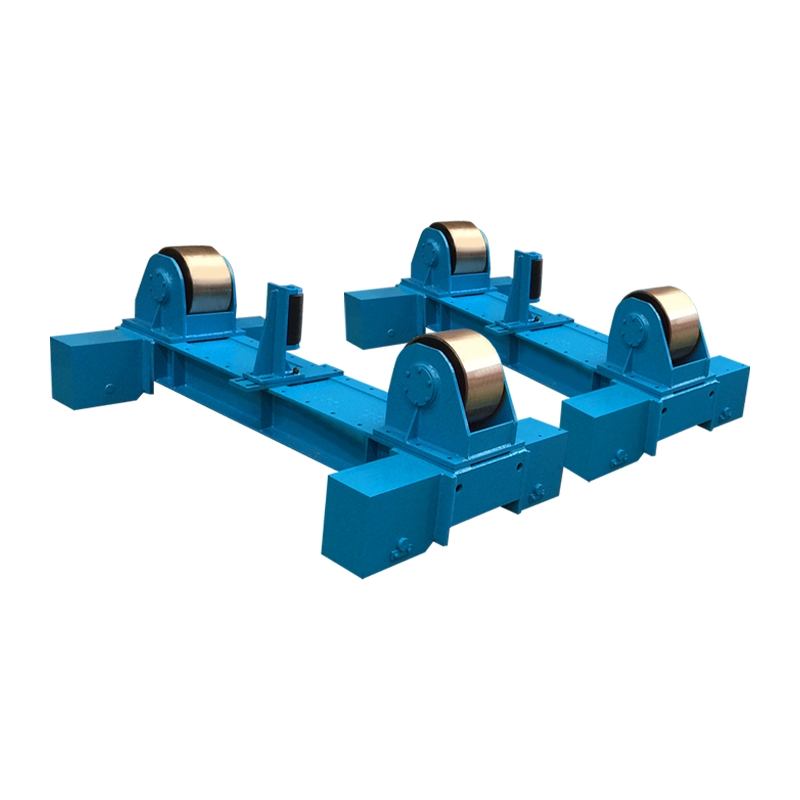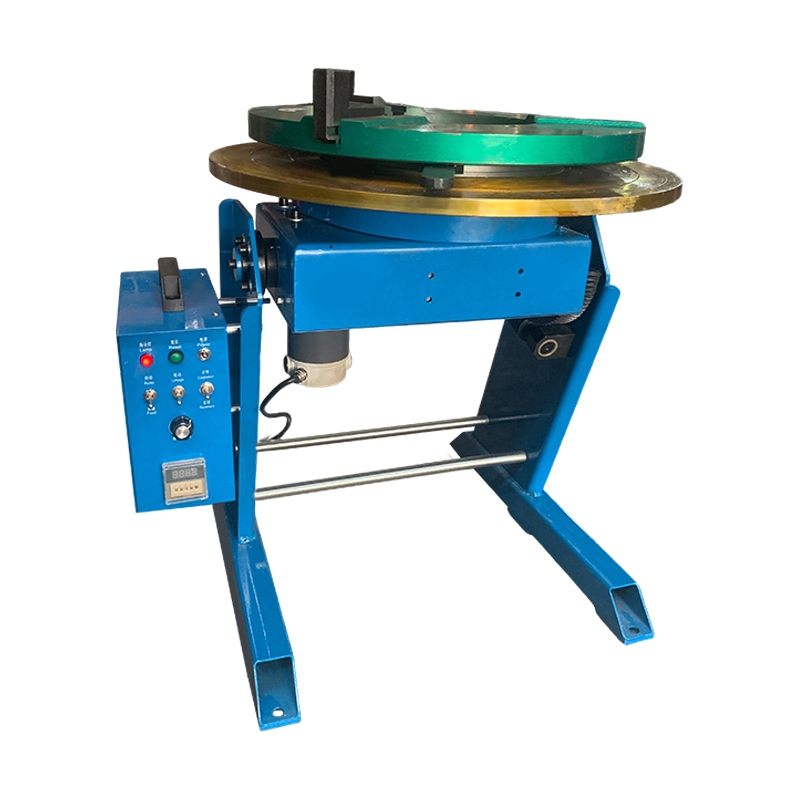
Kaynak için fikstürler Kaynak işlemi sırasında metal iş parçalarını tam hizada konumlandıran, kelepçeleyen ve destekleyen, tamamlanan her montajın minimum bozulma ve maksimum tekrarlanabilirlik ile boyutsal spesifikasyonları karşılamasını sağlayan amaca yönelik üretilmiş mekanik cihazlardır. Manuel bir kaynak istasyonunda vasıflı bir operatör, parçaları ölçmek, tutturmak ve ayarlamak için önemli miktarda zaman harcayabilir; uygun şekilde tasarlanmış bir kaynak fikstürü parça, takıma yerleştirildiği anda doğru şekilde konumlandırılır. American Welding Society'ye (AWS) göre, sert kaynak fikstürlerinin kullanılması genel imalat süresini şu şekilde azaltabilir: %30 ila %60 ve kaynakla ilgili yeniden işleme oranlarını en aza indirin %3 . Bu donanımların tam olarak ne olduğunu ve bunların etkili bir şekilde nasıl uygulanacağını anlamak, bir prototip ile karlı, yüksek hacimli bir üretim hattı arasındaki boşluğu doldurur. Bu kapsamlı kılavuz, modern kaynak fikstürlerini tanımlayan mühendislik ilkelerini, tasarım metodolojilerini, ekonomik gerekçeleri ve gelişen teknolojileri araştırıyor.
Kaynak Fikstürleri Nedir ve Hassasiyet Açısından Neden Kritiktir?
Kaynak fikstürü, bir düzeneğin tüm bileşenlerini termal genleşme ve büzülme kuvvetlerine karşı fiziksel olarak koruyan, son kaynağın boyutsal tekrarlanabilirliğinin mühendislik planına uygunluğunu garanti eden, özel olarak tasarlanmış bir üretim aracıdır. Ergitme kaynağının fiziği temel bir zorluk sunar: erimiş çelik katılaştıkça büzülür ve metalin şekli bozulur. bir kaynak için fikstür parçaları sağlam bir şekilde yerinde tutarak bu durumu ortadan kaldırır. Yalnızca hareketi engellemez; genellikle malzemeye ön gerilim uygular veya hesaplanan büzülmeyi karşılar. İş parçası referanslamasına yönelik sistematik bir yaklaşım içeren (özel konumlayıcılar ve destekler kullanan) fikstür, insan tahminlerini ortadan kaldırır. Bu, acemi bir kaynakçının bile doğrusal boyutlar ve düzlük açısından katı ISO 13920 toleranslarına uyan montajlar üretebilmesini sağlar. Ekonomik etkisi oldukça büyüktür: Edison Kaynak Enstitüsü (EWI) tarafından yapılan bir araştırma, uygun fikstürlemenin ilk geçiş verimini artırabildiğini ortaya koymuştur. %40 ve kaynak sonrası düzeltme ihtiyacını %70 . Tipik bir ağır imalat atölyesinde, bozulmuş montajların kaynak sonrası düzleştirilmesi, Toplam üretim çalışma saatlerinin %30'u Parça başlangıçtan itibaren doğru tutulduğunda büyük ölçüde ortadan kaldırılan bir maliyet. Ayrıca, iyi tasarlanmış bir fikstür, operatörün veya robotun hizalamayı kontrol etmek için duraklamasına gerek kalmadığından, daha yüksek kaynak akımlarının ve daha hızlı ilerleme hızlarının kullanılmasına olanak tanır. Sonuç sadece daha iyi bir ürün değil aynı zamanda daha hızlı bir üründür.
Üç Temel İşlev: Yerleştirme, Sıkıştırma ve Destekleme
Her etkili kaynak fikstürü tartışılamaz üç mekanik işlevi yerine getirir: bilinen verileri referans alarak iş parçasını hassas bir şekilde konumlandırır, parçaları kaynak büzülmesine direnmek için yeterli kuvvetle kelepçeler ve yer çekimi ve ısı altında sarkmayı önlemek için düzeneği destekler. 3-2-1 yerleştirme prensibi çoğu prizmatik parça için endüstri standardıdır. Altı temas noktası altı serbestlik derecesinin tümünü kısıtlar: üç nokta birincil düzlemi, iki nokta ikincil kenarı ve bir nokta üçüncül durağı tanımlar. Tasarlarken kaynak için fikstürler sıkıştırma kuvvetinin bu sabit konumlayıcılara yönlendirilmesi gerekir. Genellikle ayarlanabilir miller veya kriko vidalarından oluşan destek elemanları, ağır çelik plakaların ısıtıldığında sapmasını önler. Bu üç işlevli tasarım, kaynak metali büzüldüğünde parçayı bozmak yerine fikstürü çekmesini sağlar. Örneğin, bir ağır ekipman şasisinin imalatında, sertleştirilmiş takım çeliğinden yapılmış konumlayıcılar, çerçeve elemanlarını içeride tutabilir. ±0,3 mm kelepçeler ise çok pasolu kaynak sırasında hareketi önlemek için birkaç kilonewtonluk bir kuvvet uygular. Gereken sıkma kuvveti keyfi değildir; kaynağın beklenen büzülme kuvvetine göre hesaplanmalıdır. 8 mm bacak uzunluğuna sahip bir köşe kaynağı, aşağıdakileri aşan bir enine büzülme kuvveti oluşturabilir: 10.000 Newton ve fikstür deforme olmadan buna karşı koymalıdır.
Manuel Takımlama, Modüler Sistemler ve Otomatik Hücrelerin Karşılaştırılması
Kaynak fikstür sisteminin seçimi üretim hacmine, parçanın karmaşıklığına ve gerekli esnekliğe bağlıdır; Aşağıdaki tablo manuel, modüler ve otomatik yaklaşımları karşılaştırmaktadır.
| Özellik | Manuel Özel Armatürler | Modüler (3D) Fikstürleme | Otomatik (Hidrolik/Pnömatik) |
|---|---|---|---|
| Geçiş Süresi | Yüksek (saat) | Çok Düşük (dakika) | Düşük (program değişikliği) |
| Hacim Uygunluğu | Yüksek hacimli, tek parça | Düşük ila orta, prototip oluşturma | Seri üretim |
| Başlangıç Maliyeti | Orta ila Yüksek | Çok Düşük | Çok Yüksek |
| Distorsiyon Kontrolü | Mükemmel (sert) | iyi | Mükemmel (aktif kontrol) |
Manuel özel armatürler genellikle çelik levhadan yapılır ve bir tabana cıvatalanır. Aşırı sağlamlık sunarlar ve ağır imalat için standarttırlar. Modüler sistemler, hızlı yeniden konfigürasyona olanak sağlamak için ızgara plakaları ve hassas dübel pimleri kullanır, bu da onları atölyeler için ideal kılar. Otomatik fikstürler genellikle pnömatik veya hidrolik kelepçelerin sırayla etkinleştirildiği ve sensörlerin parça varlığını doğruladığı robotik kaynak hücrelerine entegre edilir. Her türün modern üretimde ayrı bir yeri vardır ve birçok büyük tesis bu üç yaklaşımın bir kombinasyonunu kullanır.
Termal Dinamikler için Tasarım: Fikstürler Büzülmeyi Nasıl Telafi Ediyor?
Kaynaklı bir bağlantı soğudukça büzülür ve fikstür tasarımının en karmaşık yönlerinden biri bu hareketi hesaplamak ve buna karşı koymaktır, böylece bitmiş parça kaynak sonrası düzeltmeye gerek kalmadan spesifikasyonları karşılar. Karbon çeliği yaklaşık olarak küçülür Kaynak uzunluğunun metresi başına 1,0 ila 1,5 milimetre enine yönde. Gelişmiş kaynak için fikstürler parçayı her zaman mükemmel şekilde kilitlemeyin; bazen "yüzen" veya "daralma" bloklarını kullanırlar. Bunlar, metalin tahmin edilebileceği gibi bir yönde çekilmesini sağlarken diğer yönde sınırlandırılmasını sağlar. Mühendisler, sonlu elemanlar analizini (FEA) kullanarak, çok geçişli bir kaynağın sıcaklık profilini simüle edebilir ve kelepçeleri yüksek gerilim konsantrasyonuna sahip bölgelerde hassas bir şekilde konumlandırabilir. Bu mühendislik yaklaşımı, büyük fabrikasyon çerçevelerdeki korkunç "patates cipsi" etkisini önleyen şeydir. Armatürün kendisinin termal dinamikleri de dikkate alınmasını gerektirir. Tekrarlanan kaynak döngüleri ile ısıtılan bir çelik fikstür genişleyecektir ve eğer bu genişleme dikkate alınmazsa üretim vardiyası boyunca konumlayıcı konumları kayacaktır. Su soğutmalı armatürler bazen yüksek görev döngüsüne sahip otomatik hücrelerde sabit bir fikstür sıcaklığı sağlamak için kullanılır ve konumlayıcı konumlarının sabahın ilk yarısından öğleden sonranın son kısmına kadar sabit kalmasını sağlar.
Özel Kaynak Prosesleri için Tasarım: MIG, TIG, Lazer ve Punta Kaynağı
Isı girdisi, çevrim süresi, sıçrama oluşumu ve erişilebilirlik gereksinimleri MIG, TIG, lazer ve dirençli nokta kaynağı arasında önemli ölçüde farklılık gösterdiğinden, kaynak işleminin kendisi kritik fikstür tasarım parametrelerini belirler. Yüksek ısı girdili MIG kaynağı için, kaynak fikstürü masif olmalı ve ısıyı uzaklaştırmak ve bükülmeyi önlemek için su soğutmalı veya bakır destek çubukları içermelidir. Sıçrama yapmayan TIG kaynağı, tasarımcıların iş parçasına kaynaklanma korkusu olmadan kelepçeleri ve konumlayıcıları bağlantıya çok daha yakın yerleştirmelerine olanak tanır. Lazer kaynak fikstürleri son derece sıkı toleranslar (genellikle ±0,05 mm) gerektirir çünkü odaklanmış lazer ışını neredeyse hiç boşluk olmadan hassas bağlantı uyumu gerektirir. Direnç nokta kaynağında fikstür, elektrik devresinin ayrılmaz bir parçasıdır; kolları ve elektrotları özel iletkenliğe sahip bakır alaşımlarından yapılmalı ve başıboş akımları önlemek için tabandan yalıtılmalıdır. Başarılı bir montaj için malzeme seçerken ve kelepçe yerleşimini belirlerken bu prosese özgü kısıtlamaları anlamak çok önemlidir. kaynak için fikstür .
Poka-Yoke ve Hata Korumayı Fikstür Tasarımına Entegre Etme
İyi tasarlanmış bir kaynak fikstürü, operatörün iş parçasını yanlış yüklemesini fiziksel olarak önleyen poka-yoke veya hata önleme özelliklerini içerir, böylece kaynak arkına çarpmadan önce büyük kusur kaynaklarını ortadan kaldırır. Bu özellikler, parçanın yalnızca tek bir yöne sığmasına izin veren asimetrik pim desenleri kadar basit veya bir bileşenin eksik olup olmadığını algılayan ve kaynak döngüsünü kesintiye uğratan yakınlık sensörleri kadar karmaşık olabilir. Bir otomotiv birinci kademe tedarikçisinde, hatasız uygulama kaynak için fikstürler altı ay içinde kusur oranını milyonda 1.200 parçadan milyonda 50 parçanın altına düşürdü. Poka-yoke tasarımı, operatörün dikkatine ve eğitimine olan bağımlılığı azaltarak kaliteyi takımın kendisinin bir fonksiyonu haline getirir. Bu yaklaşım artık birçok OEM tarafından tedarikçi kalite kılavuzlarında zorunlu kılınmakta ve yüksek hacimli üretimde kanıtlanmış etkinliği yansıtılmaktadır.
Ekonomik Gerekçe: Kaynak Fikstürlerinin Yatırım Getirisinin Hesaplanması
Özel bir kaynak fikstürüne yönelik sermaye harcaması, doğrudan işçilik tasarruflarını, azaltılmış yeniden işlemeyi, daha düşük hurda oranlarını ve daha hızlı çevrim sürelerinden kaynaklanan artan verimi hesaba katan net bir yatırım getirisi (ROI) hesaplamasıyla gerekçelendirilmelidir. Orta boyutlu bir kaynak için tipik bir özel fikstürün maliyeti şu şekilde olabilir: 5.000 Dolar ve 50.000 Dolar tasarlamak ve inşa etmek. Bu fikstür, tek bir montaj için kaynak ve montaj süresini 15 dakika azaltırsa ve atölye, saat başına 45 $'lık tam yüklü işçilik oranıyla yılda 5.000 montaj üretirse, yıllık doğrudan işçilik tasarrufu şu şekilde olur: 56.250$ . Ortadan kaldırılan düzleştirme ve azaltılmış kaynak sarf malzemelerinden elde edilen tasarruflar da eklendiğinde, çoğu zaman geri ödeme süresi bir yılın altına iner. Daha düşük hacimli operasyonlar için bile, kalitedeki iyileşme ve belgelenmiş süreç kontrolü gerektiren sözleşmeleri kazanma yeteneği, yatırımın daha verimli olmasını sağlayabilir. kaynak fikstürü stratejik olarak gerekli. Dolayısıyla başlangıç maliyeti yalnızca ürettiği parçalar üzerinden değil, aynı zamanda sağladığı iş fırsatları üzerinden de amortismana tabi tutulur.
Uzun Ömür için Malzemeler, Isıl İşlem ve Yüzey Mühendisliği
Armatürler ağır yüklere, sıçramaya ve sürekli aşınmaya maruz kaldığından hizmet ömürleri doğrudan çelik kalitesine, ısıl işleme ve temas noktalarının yüzey sertleşmesine bağlıdır. Ortak taban plakaları sıcak haddelenmiş A36 veya normalize edilmiş S355 çelikten yapılır. Aşınmaya dayanıklı pimlerin ve kelepçe pedlerinin yerleştirilmesi için D2 takım çeliği veya 4140 alaşımlı çelik gibi sertleştirilmiş malzemeler 55–60 HRC , standarttır. Ark için elektrik iletkenliğinin çok önemli olduğu robot hücrelerinde, bakır destek çubukları kaynak fikstürü ikili bir amaca hizmet ederler: ısıyı kaynak bölgesinden uzaklaştırırlar ve çelik takımları doğrudan ark radyasyonundan korurlar. Konum bulma pedlerinin yüzey kalitesi de önemlidir: pürüzlülüğü olan bir zemin yüzeyi Ra 0,8 ila 1,6 mikron Birleşen parça yüzeylerini aşınmadan güvenilir temas sağlar. Fikstürün kendisinin korozyona karşı dayanıklı olması gereken paslanmaz çelik imalat gibi aşırı ortamlar için, fikstür gövdesi ve tüm temas yüzeyleri için 316L paslanmaz gibi kaliteler belirtilmiştir.
Fikstürlerin Robotik ve Otomatik Kaynak Sistemleriyle Entegre Edilmesi
Bir kaynak fikstürünün gerçek gücü, bir robot kol veya özel bir otomatik kaynak makinesiyle eşleştirildiğinde ortaya çıkar ve ışıklar kapalı üretime ve günün her saati tutarlı kaliteye olanak tanır. Bu tür hücrelerde kaynak fikstürü statik bir tutma aracından daha fazlası haline gelir; üretim sürecinin aktif bir katılımcısıdır. Sensörler parçanın doğru şekilde yüklendiğini doğrular, pnömatik kelepçeler programlanan sıraya göre devreye girer ve robot kaynak döngüsünü başlatmak için bir sinyal alır. Mesnetli punta pozisyonerleri, silindirik parçalar için yaygın olarak kullanılan fikstürlerdir ve fikstür iş parçasını döndürürken robotun düz bir konumda kaynak yapmasına olanak tanır. Karmaşık dökümler için fikstür, robotun her bağlantıya erişmesini sağlamak üzere birden fazla dönme ekseni içerebilir. Uluslararası Robotik Federasyonu'na göre kaynak için kullanılan endüstriyel robotların sayısı 100 kat arttı Son beş yılda yüzde 50 armatürler bu donanımın gerekli bir tamamlayıcısıdır. Robot kontrolörü ile fikstür arasındaki arayüz giderek daha karmaşık hale geliyor: Robot kelepçe durumunu doğrulayabilir, tespit edilen parça değişikliklerine göre kaynak parametrelerini ayarlayabilir ve hatta bir fikstür bileşeni aşınma sınırına yaklaştığında operatöre sinyal verebilir.
Fikstür Üretiminde Eklemeli İmalat ve 3D Baskının Rolü
Eklemeli üretim, kaynak fikstürlerinin üretim şeklini hızla değiştirerek mühendislerin geleneksel işlemeyle elde edilmesi imkansız olan karmaşık, uyumlu soğutma kanalları, hafif yapılar ve özel konumlayıcı geometrileri oluşturmasına olanak tanıyor. Maraj çeliği veya Inconel gibi malzemeler kullanan metal 3D baskı, kaynak bağlantısının hatlarını takip eden entegre soğutma geçişlerine sahip fikstür bileşenlerinin üretilmesini sağlar. Bu hedeflenen soğutma, yüksek hacimli işlemlerde çevrim süresini önemli ölçüde azaltır. Daha yaygın olarak, polimer 3D baskı, işlenmiş metal parçalar için gereken günler veya haftalar yerine saatler içinde prototip konumlayıcılar, taşıma mastarları ve robotik tutucular için yumuşak çeneler üretmek için kullanılır. Bu polimer bileşenler doğrudan ark maruziyetine uygun olmasa da parçaları kaynak bölgesinden uzak tutmak için mükemmeldir. 3D baskılı prototipler kullanarak fikstür tasarımlarını hızlı bir şekilde yineleme yeteneği, geliştirme zaman çizelgesini kısaltır ve deney maliyetini düşürür; kaynak için fikstürler küçük ve orta ölçekli işletmelerin erişimine açıktır.
Metroloji ve Doğrulama: Fikstürün İstenilen Doğruluğu Karşılamasının Sağlanması
Yeni bir kaynak fikstürü üretime girmeden önce, tüm tespit noktalarının, kelepçe yüzlerinin ve referans yüzeylerinin tipik olarak ±0,1 mm veya daha dar olan belirtilen konum toleransı dahilinde olduğundan emin olmak için koordinat ölçüm makineleri (CMM), lazer takip cihazları veya fotogrametri kullanılarak doğrulanması gerekir. Bu doğrulama tek seferlik bir olay değildir. Kalibre edilmiş bir ana parça veya doğrudan ölçüm kullanan belgelenmiş bir kalibrasyon programı, sürekli kalite güvencesi için gereklidir. Havacılık ve uzay endüstrisinde AS9100 gereksinimleri, tüm üretim takımlarının belirli aralıklarla denetlenmesini zorunlu kılar. Bir fikstür tolerans dışına çıktığında yeniden işlenir veya aşınmış bileşenleri değiştirilir. Metrolojiye yönelik bu disiplinli yaklaşım, kaynak fikstürü tüm hizmet ömrü boyunca uyumlu parçalar üretmeye devam etmektedir.
Ortak Bakım, Kalibrasyon Uygulamaları ve Uzun Süreli Bakım
Özellikle sıçrama birikiminin ve kelepçe aşınmasının sürekli sorun olduğu yüksek üretim ortamlarında, düzenli olarak temizlenmez ve kalibre edilmezse, en sağlam kaynak fikstürü bile doğruluğunu giderek kaybedecektir. Önleyici bir bakım programı, pirinç kazıyıcılar ve sıçrama önleyici spreyler kullanılarak sıçrantı ve kalıntıları gidermek için konum belirleyici yüzeylerin günlük temizliğini içermelidir. Spesifikasyonları karşıladıklarından emin olmak için kelepçe kuvvetlerinin bir tork anahtarı veya basınç göstergesi ile haftalık olarak incelenmesi gerekir. Bir CMM veya lazer takip cihazıyla yapılan aylık boyut doğrulaması, fikstürün yerleştirme noktalarının hâlâ amaçlanan konumlarda olduğunu doğrular. Tespit pimleri, burçlar ve kelepçe pedleri gibi aşınan parçaların yıllık olarak yeniden inşa edilmesi veya değiştirilmesi standart bir uygulamadır. Bu bakım görevlerinin ihmal edilmesi, parça boyutlarında kademeli bir kaymaya yol açarak sonuçta saha arızalarına veya montaj hattının durmasına neden olabilir. Tolerans dışı kaynaklar nedeniyle tek bir müşterinin reddedilmesinin maliyeti, fikstür atölyesinin yıllık bakım bütçesinin tamamını aşabilir.
Kaynak Fikstürleri Hakkında Sıkça Sorulan Sorular
Hem punta hem de tam kaynak için tek bir fikstür kullanabilir miyim?
Isı girdisine bağlıdır. Robotik veya yüksek ısılı işlemler için, bazen daha hafif ve daha hızlı olan özel bir puntalama fikstürüne ve ardından daha ağır bir puntaya sahip olmak daha iyidir. kaynak fikstürü son geçişler için. Her ikisi için de aynı fikstür kullanılırsa, punto kaynakları kenetleme noktalarını lokal olarak deforme edebilir ve bu da tüm kaynağın yanlış hizalanmasına neden olabilir. Nihai kaynaktan kaynaklanan ek termal gerilim, fikstürün zamanla kalibrasyonunu kaybetmesine de neden olabilir.
Fikstür konumlayıcıları kaynak sıçramasından nasıl korurum?
Sıçrama pirinç veya bakıra iyi yapışmaz, bu nedenle ark yakınındaki konumlayıcılar genellikle bu malzemelerden yapılır veya seramik sıçrama önleyici sprey ile kaplanır. Düzenli temizlik döngüleri de önemlidir; hatta en iyisi kaynak için fikstürler referans yüzeylerinde sıçrayan toplar biriktiğinde doğruluk kaybı yaşanır. Bazı ileri teknoloji sistemler, döngüler arasında yer belirleyicileri temizleyen otomatik hava jetleri içerir.
Bir kaynak fikstürünün sahip olması gereken tipik doğruluk nedir?
Ağır ekipman imalatı için doğrusal toleranslar ±0,5 mm yaygındır. Otomotiv sac metal düzenekleri için fikstürün kendisi genellikle aşağıdaki toleranslara göre işlenir: ±0,05 mm ila ±0,1 mm böylece geri esneme hesaba katıldığında son parça araç gövdesine mükemmel şekilde oturur. Gerekli fikstür doğruluğu her zaman istenen parça toleransından genellikle iki veya daha fazla kat daha sıkıdır.
Kalıcı özel bir armatür ile modüler bir sistem arasında nasıl seçim yapabilirim?
Karar, üretim hacmine ve parça çeşitliliğine bağlıdır. Yılda binlerce aynı parça üretiyorsanız, kalıcı bir özel kaynak fikstürü uzun vadede en uygun maliyetli olanıdır. Atölyenizde çok sayıda farklı parça küçük partiler halinde işleniyorsa modüler bir sistem, her iş için takımları yeniden yapılandırma esnekliği sunar. Birçok mağaza hibrit bir yaklaşım kullanıyor: en çok satan ürünler için özel bir donanım ve prototip çalışmaları ve düşük hacimli siparişler için modüler bir sistem.
İyi tasarlanmış yatırımlar kaynak için fikstürler bir masraf değildir; doğrudan sonucu etkileyen stratejik bir karardır. Tahmine dayalı montajı ortadan kaldıran, termal bozulmayı azaltan ve manuel işçilikten otomatik tekrarlanabilirliğe geçişi mümkün kılan bu araçlar, ölçeklenebilir, yüksek kaliteli üretimin temelini oluşturur. İlk tasarımdan günlük bakıma kadar her aşamada detaylara verilen önem, fikstürün onlarca yıllık üretim boyunca güvenilir, hassas bir temel olarak kalmasını sağlar.