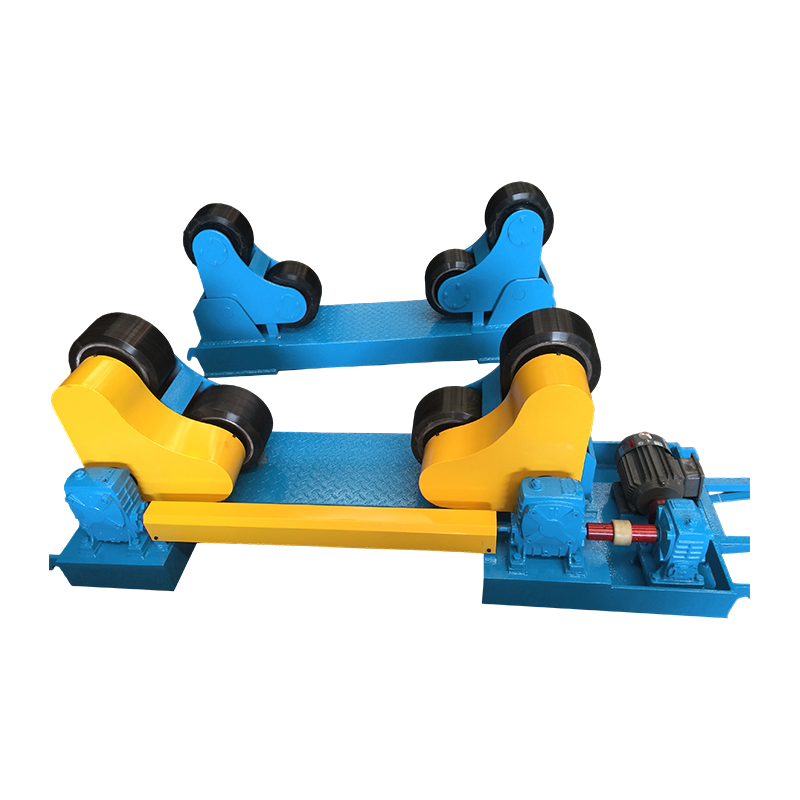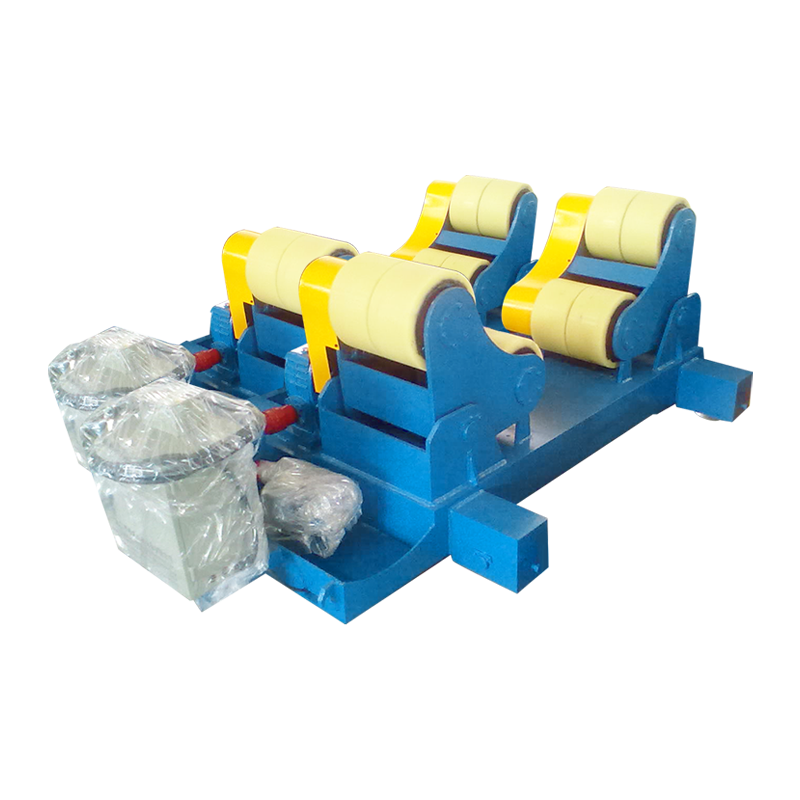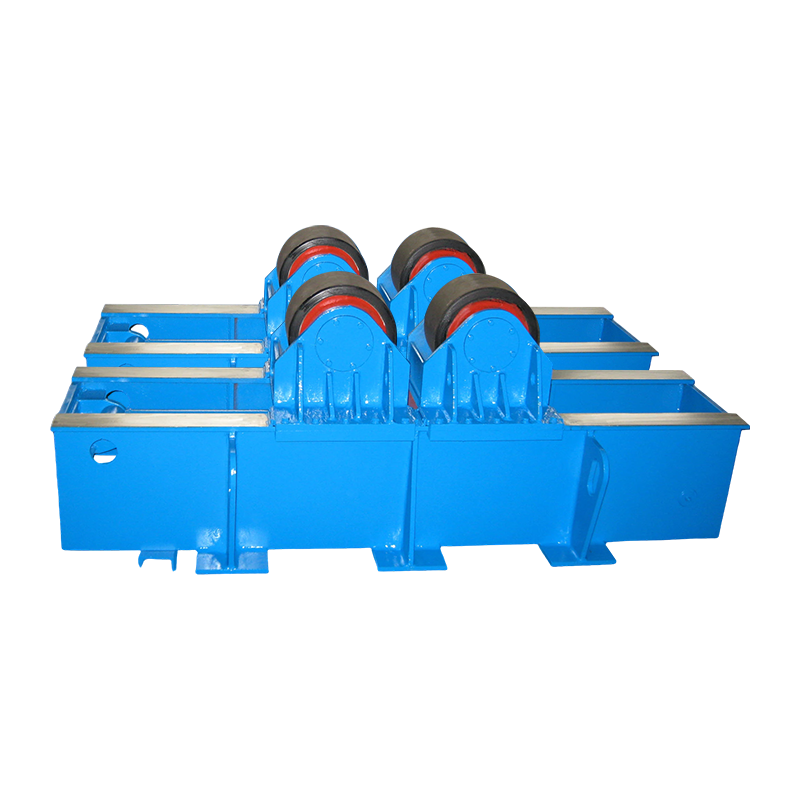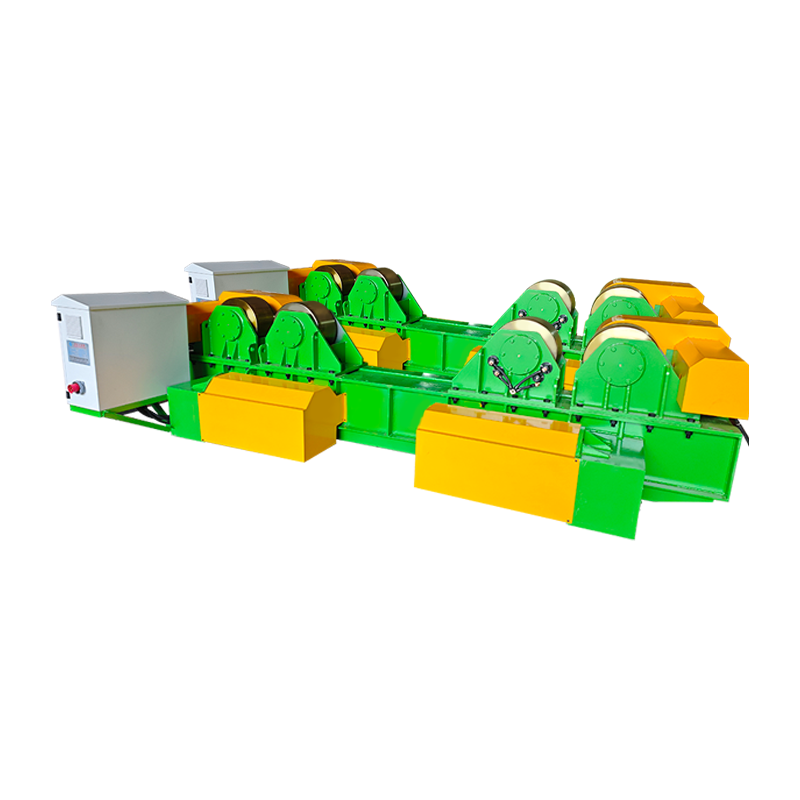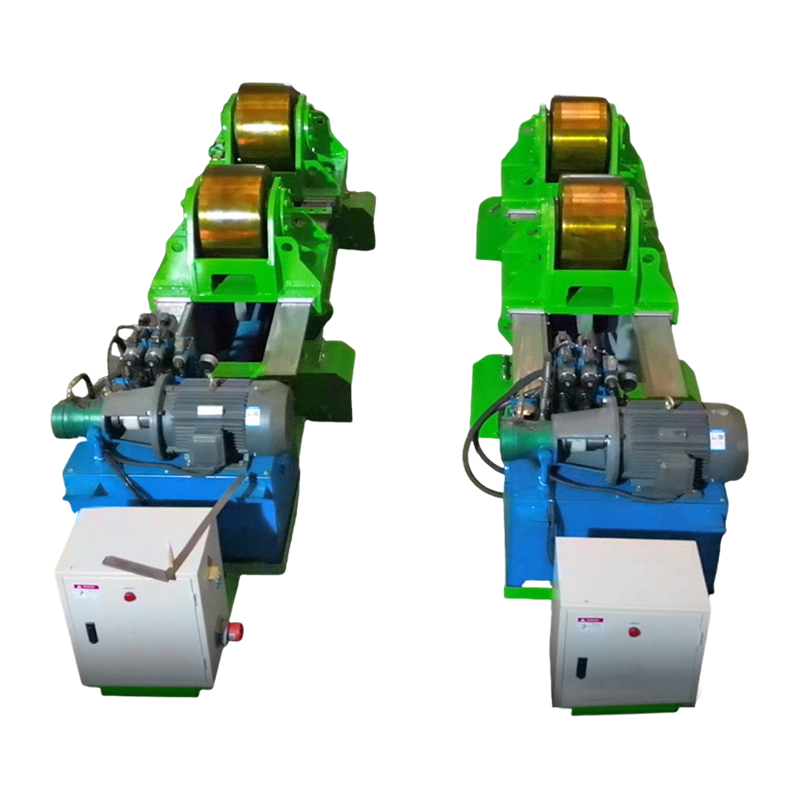
A boru kaynak döndürücü silindirik iş parçalarını kaynak torçu altında döndürür ve her geçişte ideal ilerleme hızını otomatik olarak korur. Fabrikatörler ve Üreticiler Birliği tarafından 2023 yılında yapılan bir verimlilik araştırmasına göre, bu tek yükseltme ark açma süresini %20'nin altından %60'ın üzerine çıkarabilir ve biriktirme oranlarını %300'e kadar artırabilir. Güçlü rotasyonu benimseyen atölyeler sürekli olarak daha az kusur, daha az yeniden çalışma ve hızlı yatırım getirisi rapor ediyor.
Boru Kaynak Döndürücüyle Hız ve Tutarlılığın Kilidini Açın
Boru kaynak döndürücüsünün kullanılması, dönüşü otomatikleştirerek döngü süresini kısaltır ve operatörün yeniden konumlandırılmasına gerek kalmadan sürekli çok geçişli kaynaklara olanak tanır. Manuel boru haddelemede kaynakçı genellikle birkaç dakikada bir iş parçasını yeniden konumlandırmak için durur, bu da arkı parçalar ve gerçek kaynak süresini azaltır. American Welding Society'nin Kaynak El Kitabı'ndaki veriler, manuel tornalamanın ark açma süresini genellikle vardiya saatlerinin %15-25'i ile sınırlandırdığını göstermektedir. ne zaman bir boru kaynak döndürücü devraldığında, ark açma süresi düzenli olarak %60'ı aşar, bu da çalışma saatlerini artırmadan vardiya başına daha fazla kaynak metali biriktirilmesi anlamına gelir.
Seyahat hızı üzerindeki etki de aynı şekilde ölçülebilir. 35 dakika manuel haddeleme gerektiren standart 12 inçlik program 40 boru bağlantısı, 250 mm/dak'ya ayarlanmış bir döndürücüyle yaklaşık 12 dakikada tamamlanabilir. Bir haftalık çift vardiyalı üretimde bu fark, yüzlerce ek bağlantının tamamlanması anlamına geliyor. Bu rakamlar, Fabrikatörler ve Üreticiler Birliği'nin 2023 kıyaslama raporuyla uyumludur; bu raporda orta ölçekli gemi atölyelerinin kaynak rotatörleri uygulamanın ilk çeyreğinde genel ekipman verimliliğini %28 artırdı.
Yük Kapasitesi ve Boru Çapının Eşleştirilmesi: Doğrudan Bir Karşılaştırma
Yük kapasitesi, bir döndürücünün hangi işleri yapabileceğini doğrudan belirler ve bu sınırın aşılması, motorun yanmasına veya aşırı radyal salgıya yol açar. Her boru kaynak döndürücü belirli bir ağırlık aralığı ve çap zarfı etrafında tasarlanmıştır. 1 tonluk bir ünite 2-12 inçlik boruları işleyebilirken, 20 tonluk bir set çapı 60 inçten büyük kapları taşıyabilir. Planlanan en ağır iş parçasının üzerinde en az %25 fazla kapasiteye sahip bir döndürücünün seçilmesi, servis ömrünü uzatır ve dönüş doğruluğunu korur.
| Yük Kapasitesi (ton) | Tipik Boru Çapı Aralığı (inç) | Motor Gücü (kW) | Maksimum Dönüş Hızı (inç/dak) |
|---|---|---|---|
| 1 | 2 – 12 | 0.37 | 190 |
| 3 | 4 – 24 | 0.75 | 250 |
| 5 | 6 – 36 | 1.1 | 300 |
| 10 | 12 – 48 | 2.2 | 380 |
| 20 | 24 – 72 | 3.7 | 450 |
A boru kaynak döndürücü 5 tonluk sınıf, iş parçası ağırlığının 10.000 lb'yi aşmaması koşuluyla, 0,5 inç duvar kalınlığına sahip 36 inçlik bir boruyu taşıyabilir. Yük sınırının aşılması, tahrik silindirleri ile boru yüzeyi arasında kaymaya neden olur, bu da eşit olmayan dönüş hızına ve kademeli boncuk profilleri gibi kaynak kusurlarına neden olur. Çoğu imalatçı, aşırı yüklemeyi önlemek amacıyla küçük çaplı borular için 1 tonluk bir ünite ve basınçlı kaplar için ayrı bir 10 tonluk set bulundurur.
Kendinden Hizalamalı ve Geleneksel Döndürücüler: İş Akışınıza Hangi Tasarım Uyar?
Kendiliğinden hizalanan döndürücüler, çap değişikliklerini otomatik olarak telafi ederek karışık partili üretimde kurulum süresini %50'ye kadar azaltır. Geleneksel boru kaynak döndürücü her boru çapı için aralığının manuel olarak ayarlanması gereken sabit avara tekerlekleri kullanır. Buna karşılık, kendinden hizalamalı bir model, makaralı taşıyıcıları, iş parçası yerine indirilir indirilmez uyum sağlayacak şekilde döndürür. Bu mekanik adaptasyon, deneme yanılma konumlandırma ihtiyacını ortadan kaldırır.
Geleneksel Sabit Makaralı Döndürücü
- Daha düşük satın alma maliyeti (kendiliğinden hizalanan bir üniteden genellikle %20-30 daha az)
- Her çap değişiminde manuel ayar yapılması gerekir
- Uzun süreli aynı boru makaraları için idealdir
- Daha basit silindir değiştirme prosedürü
- Daha ağır taban çerçevesi genellikle daha zorlu kullanıma dayanıklıdır
Kendinden Hizalamalı Boru Kaynak Döndürücü
- 2 inçten maksimum çapa kadar boruları otomatik olarak kavrar
- Kurulum saniyeler alır, geçiş süresi yarı yarıya azalır
- Tutarlı silindir teması salgıyı 0,02 inçin altına düşürür
- Yüksek karışımlı, düşük hacimli imalatta iyi performans gösterir
- Daha yüksek başlangıç yatırımı, ancak tipik atölyelerde 6-8 ay içinde yatırım getirisi
Altı üretim tesisinde yapılan karşılaştırmalı bir zaman çalışmasında, kendi kendine hizalanan bir boru kaynak döndürücü 8 inç ve 20 inç boru arasında geçiş yaparken kurulum başına ortalama 11 dakika tasarruf edildi. Haftada 50'den fazla değişiklik yapılması, zamandan tasarruf edilmesiyle 9 saatten fazla ek ark açık kalma süresi anlamına gelir; bu da fazladan 15-20 orta çaplı bağlantının kaynaklanması için yeterlidir.
Kaynak Kalitesi Kazanımları: Tutarlı Rotasyonla Kusurların Azaltılması
Sabit dönüş, füzyon eksikliği ve alttan kesme gibi kaynak kusurlarını önemli ölçüde azaltır; çalışmalar yeniden işleme oranlarında %40'a kadar azalma olduğunu gösterir. ne zaman bir boru kaynak döndürücü Sabit bir yüzey hızını korur, kaynak arkı ani hızlanma veya yavaşlama olmadan su birikintisinin ön kenarında kalır. Bu stabilite, soğuk turu, tutarsız nüfuzu ve manuel yeniden konumlandırma sırasında ortaya çıkan dur-kalk kraterlerini önler.
Welding Journal'da yayınlanan 2022 tarihli bir teknik makale, 1.200 çevresel boru bağlantısındaki yeniden işleme oranlarını belgeledi. Güç kaynağı ile kaynak yapılan bağlantılar boru kaynak döndürücü elle döndürülen bağlantılarda %5,8'e kıyasla %3,4'lük bir kusur oranı sergiledi. %40'lık azalma, doğrudan daha düşük taşlama, oluk açma ve yeniden inceleme maliyetlerine yansıdı ve saat başına 65 ABD Doları tutarında tam yüklü işgücü ortamında bağlantı başına yaklaşık 18 ABD Doları tasarruf sağlandı.
Isı girişi de daha düzgün hale gelir. Manuel döndürmede kaynakçılar genellikle duruşunu ayarlamak için durur, bu da ısının birikmesine ve potansiyel olarak ısıdan etkilenen bölgenin özelliklerinin değişmesine neden olur. Döndürücüyle çalıştırılan bir geçiş, pasolar arası sıcaklığı ±25°F aralığında tutar, bu da ASME B31.3'ün gerektirdiği Charpy V-çentik tokluk değerlerinin korunmasına yardımcı olur. Elle döndürmeyle bu düzeyde tutarlılığa ulaşmak son derece zordur.
Boru Kaynak Döndürücüsünün Otomatik Hücrelere Entegre Edilmesi
Bir boru kaynak döndürücüsünün bir kolon ve bom manipülatörüyle eşleştirilmesi, tam otomatik bir çevresel kaynak istasyonu oluşturarak sektördeki örnek çalışmalara göre doğrudan işçilik maliyetini %60'a kadar azaltır. Manipülatör kaynak kafasını optimum çıkıntı ve açıda konumlandırırken döndürücü rotasyonu yönetir. Birlikte, bir operatörün aynı anda birden fazla istasyonu denetlemesine olanak tanırlar.
Tipik bir otomatik hücre düzeni, 10 tonluk bir boru kaynak döndürücü iki avara seti arasında, tozaltı ark kaynak kafasını yukarıdan besleyen bir manipülatör kolonu ile. Operatör boruyu yükledikten ve sırayı başlattıktan sonra döndürücü önceden belirlenmiş bir hızda döner, manipülatör sabit bir ofseti korur ve tüm bağlantı kesintisiz bir döngüde kaynak yapılır. Rotterdam'daki bir ağır üretim tesisinden elde edilen veriler, bu konfigürasyonun, 48 inçlik rüzgar kulesi bölümlerinde günlük bağlantı çıktısını 14'ten 38'e çıkardığını, aynı zamanda kaynakçı yorgunluğundan kaynaklanan hataları neredeyse sıfıra indirdiğini gösterdi.
Tam otomasyon olmasa bile, kaynak döndürücü Dijital bir takometre ve uzaktan kumanda ile donatılmış olması, kaynakçının güvenli bir mesafeden hıza ince ayar yapmasına olanak tanır. Operatörün ark kararlılığını bozmadan su birikintisi davranışına tepki verebilmesi nedeniyle, bu basit yükseltmenin müşteri denetimlerinde kaynak görünüm puanlarını %22 oranında iyileştirdiği gösterilmiştir.
Güvenlik ve Ergonomik Avantajlar
Boruların manuel olarak yuvarlanmasının ortadan kaldırılması kas-iskelet sistemi yaralanmalarını %70'e kadar azaltır ve sıkışma noktası kazalarını önler. Ağır bir boruyu zincir anahtarıyla veya elle döndürmek omuzlara, sırta ve bileklere aşırı yük bindirir. Mesleki Güvenlik ve Sağlık İdaresi (OSHA) yaralanma kayıtları, boru taşıma ve konumlandırmanın yapısal imalat atölyelerinde kaydedilen burkulma ve gerginliklerin yaklaşık %18'inden sorumlu olduğunu göstermektedir. Bir tanıtım boru kaynak döndürücü bu fiziksel çabaya olan ihtiyacı tamamen ortadan kaldırır.
Ayrıca bir döndürücü, operatörü yakın yuvarlanma bölgesinin dışında tutar. Manuel yöntemlerde işçiler sıklıkla dönen sapanların veya zincirlerin yakınında durarak sıkışma noktası riskleri yaratır. bir ile boru kaynak döndürücü , tahrik ve avara silindirleri korunur ve operatör, serbest bırakıldığında dönüşü anında durduran bir emniyet anahtarı aracılığıyla hareketi kontrol eder. Uygun kilitleme/etiketleme prosedürleriyle birleştiğinde bu özellikler, mağazanın dahili güvenlik incelemesinde bildirildiği üzere Teksas'taki bir basınçlı kap atölyesinde iki yıllık bir süre içinde kaydedilebilir el yaralanmalarında %55'lik bir azalmaya katkıda bulundu.
Rotator Ömrünü Uzatan Bakım Uygulamaları
Tahrik makaralarının ve yatak yağlamasının rutin muayenesi, boru kaynak döndürücünün servis aralığını iki katına çıkarabilir. Sağlam rotatörler bile kademeli aşınmaya maruz kalır, ancak disiplinli bir bakım programı dönüş doğruluğunu sıkı tutar ve maliyetli arıza sürelerini önler. Ekipman servis kılavuzlarından alınan aşağıdaki adımlar en yüksek etkiyi sağlar.
- Rulo yüzeylerini haftalık olarak inceleyin. Aşınmış veya oyulmuş poliüretan silindirler titreşime ve salgıya neden olur. Temas alanında 4 mm'den geniş düz noktalar görüldüğünde silindirleri değiştirin.
- Tahrik yataklarını her 200 çalışma saatinde bir gresleyin. Lityum bazlı EP2 gresi kullanın ve temiz gres çıkana kadar eski gresi bağlantı parçasından temizleyin. Kirlenmiş yağlayıcı, erken rulman arızasının başlıca nedenidir. kaynak döndürücü sürücüler.
- Tahrik ve avara takımları arasındaki hizalamayı doğrulayın. Boru uzunluğunun fiti başına 1/16 inçten fazla yanlış hizalama, yataklara aşırı yük getiren ve motor verimliliğini azaltan yanal kuvvetler oluşturur. Lazer hizalama araçları bunu on dakikadan kısa bir sürede kontrol edebilir.
- Elektrik dolaplarını ayda bir temizleyin. Kaynak dumanı ve taşlama tozu VFD muhafazalarına sızarak aşırı ısınmaya neden olur. Temiz basınçlı hava üfleme ve filtre değişimi, tutarlı hız kontrolü sağlar.
- Amplifikatör çizimini periyodik olarak kaydedin. Motor akımındaki ani bir artış genellikle makaranın sıkıştığını veya arızalı bir rulmanı gösterir. Kurulum sırasında bir taban çizgisi belirleyin ve %15'in üzerindeki artışları araştırma için işaretleyin.
Bu adımları izleyen mağazalar, ürünleri için ortalama 18-24 aylık sorunsuz servis aralığı bildirmektedir. boru kaynak döndürücüs Yalnızca reaktif onarımlar gerçekleştiren tesislerde 9-12 ay ile karşılaştırıldığında. Aradaki fark genellikle yılda bir kez daha az büyük yeniden yapılanmaya eşittir, bu da parça ve işçilikten 3.000 ila 7.000 ABD Doları tasarruf sağlar.
Boru Kaynak Döndürücüleri Hakkında Sıkça Sorulan Sorular
Boru kaynak döndürücü ne için kullanılır?
A boru kaynak döndürücü kaynak sırasında borular, basınçlı kaplar ve rüzgar kulesi bölümleri gibi silindirik iş parçalarını kontrollü bir hızda döndürmek için kullanılır. İş parçasını elektrikli silindirler üzerinde tutar, böylece kaynak makinesi veya otomatik torç, yeniden konumlandırmayı durdurmadan dolgu metalini sürekli olarak çevre çevresinde biriktirebilir.
Doğru boru kaynak döndürücü kapasitesini nasıl seçerim?
Bir seç boru kaynak döndürücü Kaynak yapmayı planladığınız en ağır parçadan en az %25 daha yüksek bir yük oranına sahip. Ayrıca minimum ve maksimum çap aralığını da kontrol edin: silindirler, borunun kızakta çok alçakta durmaması için sıkı bir temas sağlamalıdır. Çok küçük bir ünite kayacaktır; çok büyük olanı enerji ve sermaye israfına neden olur.
Boru kaynak döndürücüsü yuvarlak olmayan iş parçalarını işleyebilir mi?
Bir standart boru kaynak döndürücü silindirik bölümler için tasarlanmıştır. Kare veya dikdörtgen şekiller eşit olmayan silindir temasına ve titreşime neden olur. Yuvarlak olmayan bileşenler için ön plakalı veya çok eksenli manipülatörlü bir konumlayıcı daha iyi bir seçimdir. Bazı kendinden hizalamalı döndürücüler hafif ovalliğe uyum sağlayabilir ancak en iyi sonuçlar, nominal çapın %1'i dahilinde yuvarlaklık gerektirir.
Hangi bakım hız dalgalanmasını önler?
Hız dalgalanması kaynak döndürücü genellikle aşınmış silindirlere, yetersiz yağlamaya veya VFD parametre kaymasına dayanır. Silindir yüzeyinin düzenli olarak temizlenmesi, yatakların her 200 saatte bir yağlanması ve sürücünün PID ayarlarının yeniden ayarlanması hız tutarsızlıklarının çoğunu ortadan kaldırır. Dalgalanma devam ederse, enkoder bağlantısını ve motor kablosu korumasını elektrik gürültüsü açısından kontrol edin.