Önce cevap verin: Bir işin karlı olup olmadığına karar veren metal imalatı alet ve ekipmanları, el alet kutusundaki aletler değil, plakayı kesen, iş parçasını döndüren ve torcu yerinde tutan makinelerdir. 3 m çapında kaplar veya 12 m yapısal kirişler inşa eden bir atölye için bu, dört grup anlamına gelir: kesme makineleri, iş parçası bağlama ve konumlandırma ekipmanı (döndürücüler ve konumlandırıcılar), kaynak otomasyonu (kolon ve bom sistemleri, kaynak kafaları) ve öğütücüler, kelepçeler, ölçüm aletleri, duman tahliyesi ve KKD gibi destekleyici öğeler.
Metal imalatı genellikle dört işlem olarak tanımlanır: stokun istenilen boyuta göre kesilmesi, haddeleme, bükme veya presleme yoluyla şekillendirilmesi, kaynak veya cıvatalama ile birleştirilmesi ve taşlama, püskürtme ve boyama ile bitirilmesi. Her operasyonun kendi ekipman listesi vardır ve öncelikler parça boyutuna göre değişir. Sac metal işlerinde makaslar, abkant presler ve el aletleri hakimdir; tank, kule, boru ve yapısal çelik gibi ağır imalatlarda ise ağırlık ve ısıyı idare eden makineler hakimdir.
İşte pratik test. Yatay olarak kaynaklanmış 30 tonluk, 3 m çapındaki bir tank kabuğu, iki kaynakçının çevresel dikiş başına kabaca bir vardiyasını alır, çünkü bunların durması, bir vinçle yeniden konumlandırılması ve tekrar eski konumuna tırmanması gerekir. Aynı kabuğu, dikişi düz konumda tutulacak şekilde motorlu bir kaynak döndürücüye yerleştirin ve aynı iki kaynakçı, 500-700 A'da tozaltı ark kaynağı kullanarak dikişi yaklaşık 40 dakikada tamamlar. Bu tek değişiklik normalde ikinci bir kaynak makinesi satın almaktan daha değerlidir.
Kesim Ekipmanı Önce Gelir: Alev mi, Plazma mı, Lazer mi?
Kesme, her imalat işinde ilk adımdır ve yanlış makinenin en çok yeniden işlemeyi yarattığı yerdir, çünkü kare olmayan veya ısıyla deforme olmuş bir kesme kenarı, kaynak bağlantısında temiz bir şekilde kapanmayacaktır.
Ana kesme işlemlerinin karşılaştırması
Aşağıdaki rakamlar tipik mağaza değerleridir. Kesin sayılar makineye, gaz veya nozul setine ve malzeme kalitesine bağlıdır.
| Süreç | Tipik kalınlık | Kerf ve tolerans | Nereye uygun |
|---|---|---|---|
| Oksi-yakıt (alev) | 6-150 mm ve üzeri | Kerf 2-4 mm, tolerans yaklaşık /-1,5 mm, geniş ısıdan etkilenen bölge | Kalın karbonlu çelik levha ve yapısal profiller; 25 mm'nin üzerinde metre başına en düşük maliyet |
| İnce plazma | 0,5-50 mm | Kerf 1,5-3 mm, /-0,5 mm'ye yakın tolerans, bazı kalitelerde hafif cüruf | Paslanmaz çelik ve alüminyum, karma malzemeli atölyeler, orta kalınlıkta |
| Fiber lazer | 0,5-25 mm, daha ince daha hızlıdır | Kerf 0,2-0,5 mm, tolerans /-0,1 mm'ye yakın, minimum bozulma | Verimin önemli olduğu yerlerde braketler, levhalar ve sıkı yuvalama |
CNC kesme makinesinde nelere dikkat edilmelidir?
- Masa boyutu ve ray uzunluğu, gerçekçi olarak satın aldığınız en büyük plakaya ve yerleştirme marjına uygun olmalıdır.
- Tahrik tipi: geniş tablalar için çift taraflı tahrikli portal; tek taraflı tahrik daha ucuzdur ancak yük altında sapar.
- Kontrol ve yerleştirme yazılımı: Çevrimdışı programlama genellikle daha yüksek kesme hızına göre daha fazla zaman kazandırır.
- Operatörü koruyan ve çoğu atölyede gerekli olan duman ve toz tahliyesi.
- Tekrarlanabilirlik: Metre başına mm cinsinden bir rakam isteyin ve bunu broşür yerine kesilmiş bir numuneyle doğrulayın.
- Ödemeye değer seçenekler: otomatik torç yükseklik kontrolü, açılı kesme kafaları ve uzun düz kenarlar için çift torçlu alevle kesme.
İş Tutma ve Konumlandırma: Geri Ödemesini En Hızlı Şekilde Yapan Ekipman
Bir atölye yalnızca bir yükseltmeyi karşılayabiliyorsa, konumlandırma genellikle başka bir kaynakçıya göre daha iyi bir yatırımdır çünkü konumlandırma, kaynak konumunu dikey veya baş üstü konumdan düz konuma getirir ve düz, yüksek biriktirme oranlarının mümkün olduğu yerdir.
Kaynak rotatörleri: sadece tonajla değil, tekerlek setiyle gövdeyi eşleştirin
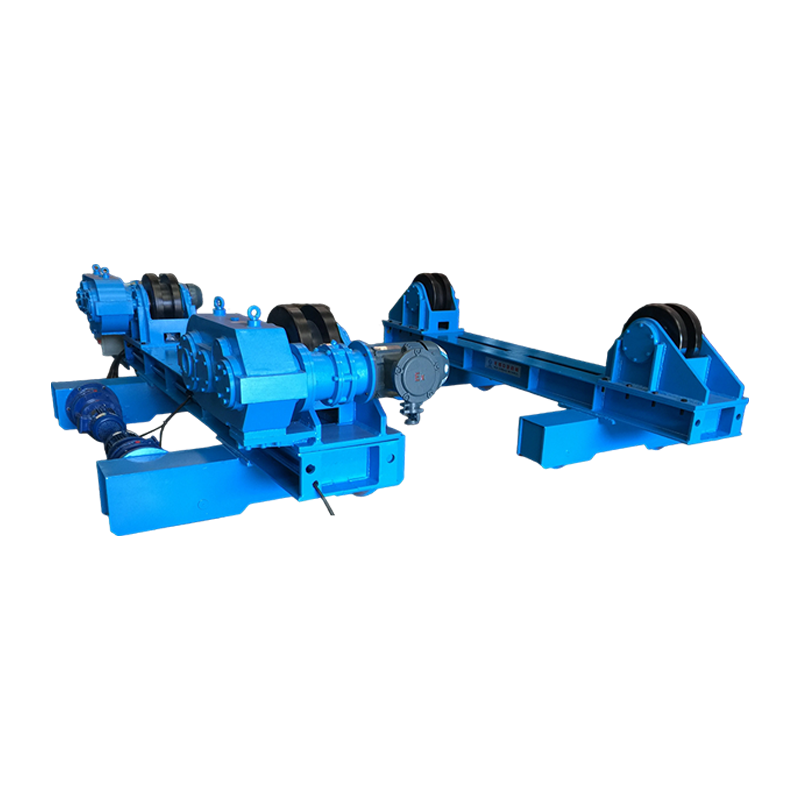
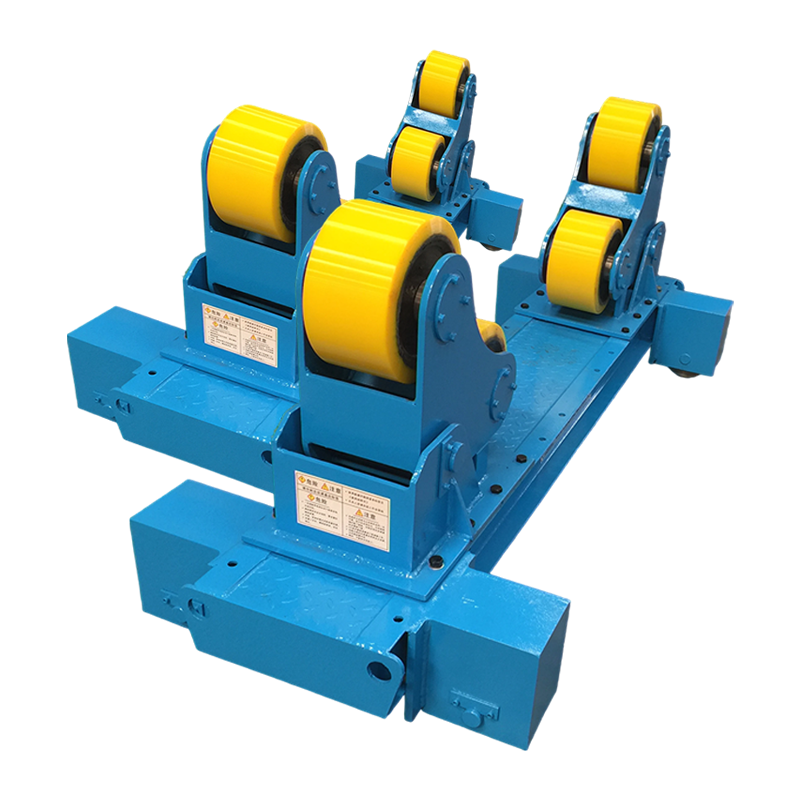
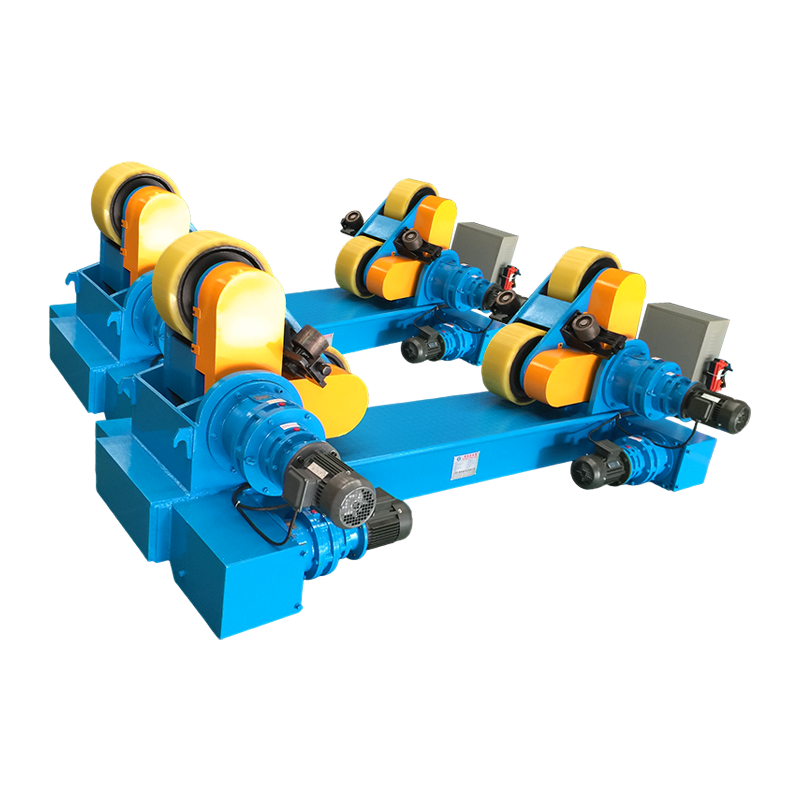
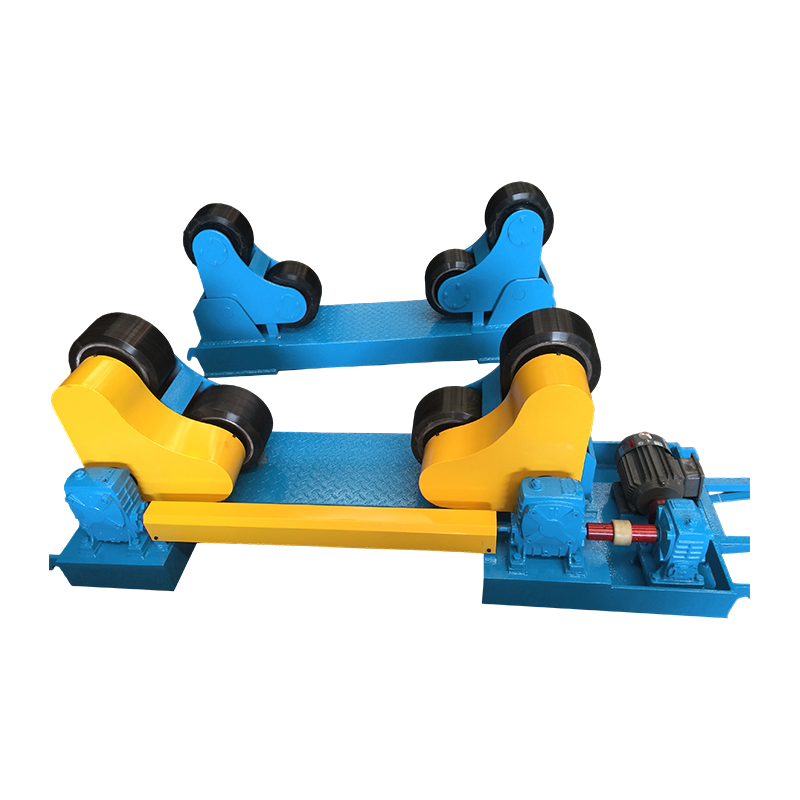
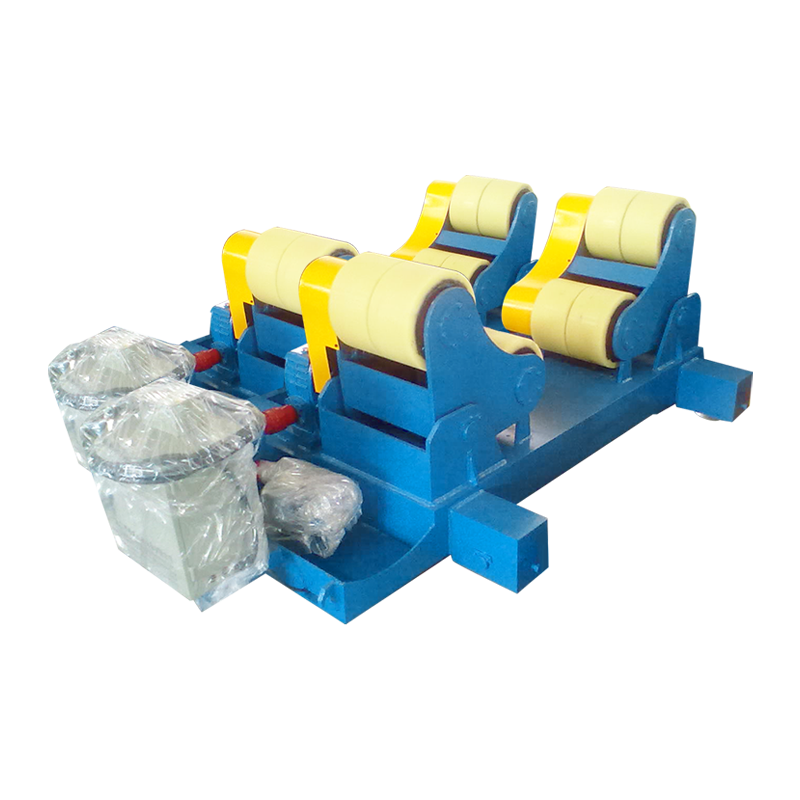
Döndürme rulosu, silindir çerçevesi veya boru döndürücü olarak da adlandırılan bir kaynak döndürücü, bir kaynak kafası veya manuel kaynak makinesi altında silindirik bir iş parçasını döndüren bir çift elektrikli ve boşta tekerlektir. Yük kapasitesi çift başına derecelendirilmiştir ve iş parçasını, takımları ve tüm dahili fikstürleri kapsamalıdır; 100 tonluk bir set, 80 tonluk bir mermi için aşırı değildir, çünkü merkezden uzaktaki bir dikiş, yükü bir tekerleğe aktarır.
- Tekerlek tipi: poliüretan tekerlekler işlenmiş veya boyalı yüzeyleri korur, çelik tekerlekler en ağır yükleri taşır.
- Konfigürasyon: kendinden hizalamalı üniteler, iş parçasının çeşitli çaplara uygun tekerlek açısını ayarlamasını sağlar; ayarlanabilir üniteler sabit açılar kullanır ve tek çapın tekrarlanan üretimine uygundur; Montaj döndürücüler, tank kabuklarındaki uzunlamasına dikişleri kapatmak için hidrolik kaldırma ve yatay itme sağlar.
- Çap aralığı: makineler minimum ve maksimum iş çapına göre belirtilir; bu nedenle aralığın en büyük tankınızın yanı sıra en küçük tankınızı da kapsadığını kontrol edin.
- Tahrik ve kontrol: Asılı veya ayak kumandalı değişken frekanslı tahrik, tipik olarak dakikada 100 ile 1000 mm arasında dönüş hızları ve hizalama için yavaş yavaş ilerleme.
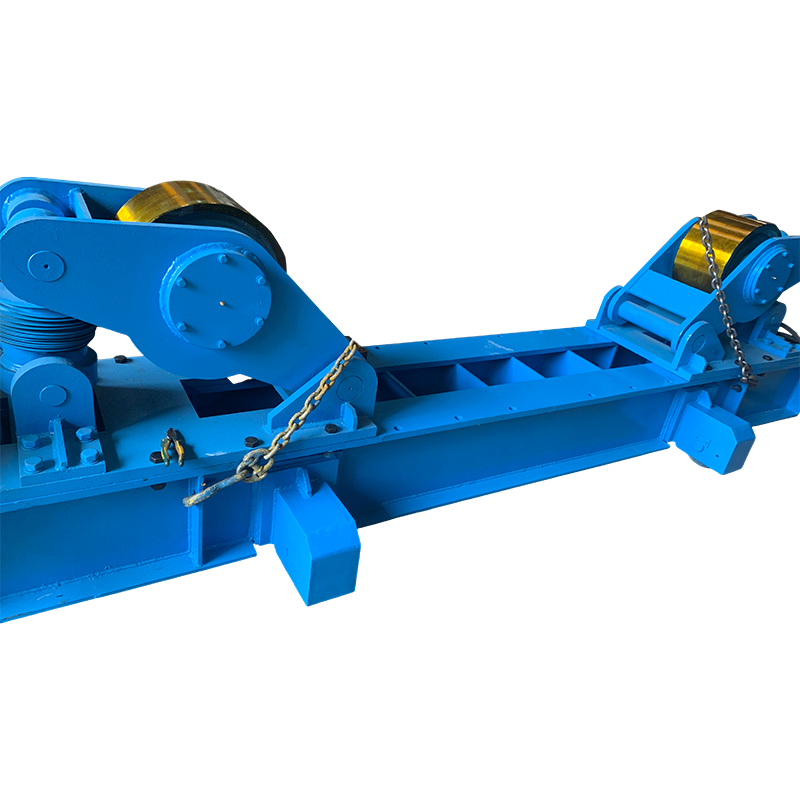 Manuel Orbital Hareketli 100T Fit-Up Kaynak Rotatoru Silindirik iş parçaları için ağır hizmet tipi 100 tonluk takma döndürücü; Büyük kaplar için manüel ray hareketi, ayarlanabilir merkez mesafesi ve sabit dikiş kaynağı desteği. Ürünü Görüntüle →
Büyük gemiler için, 100 t sınıfında, manüel yörünge hareketine sahip uygun bir döndürücü ortak bir başlangıç noktasıdır ve aynı mantık bunu da açıklar. Kaynak döndürücüler metal tank ve boru imalatını nasıl dönüştürüyor? pratikte.
Kaynak pozisyonerleri: tork ve eksantriklik, yük değerinden daha önemlidir
Bir kaynak konumlayıcı, yalnızca kilogram cinsinden yük ile değil, yükün dışmerkezliği ile birlikte genellikle kNm cinsinden ifade edilen tork ile belirtilir. Büyük bir tablaya sahip 3 tonluk bir konumlayıcı yalnızca 3-6 kNm devirme torku üretebilir ve tablanın merkezinden uzağa kelepçelenen uzun bir iş parçası talebi kat kat artırır.
- Yüke karşı tork: tedarikçiden gerçek parçanızı ve ağırlık merkezini hesaplamasını isteyin.
- Konfigürasyon: Geleneksel tek sütunlu döner tablalar 30 kg'dan onlarca tona kadar kapasiteyi kapsar, çift sütunlu ve L tipi tablalar ofset veya uzatılmış parçaları tutar ve servo kontrollü üniteler otomatik kaynak için konumu doğru bir şekilde tutar.
- Tabla özellikleri: Sıkıştırma için T yuvaları veya dişli delikler, kablolar ve gaz için içi boş bir merkez ve hassas montaj için belirtilen düzlük şekli.
- Hareket: 0-90 derece eğimle 360 derece dönüş standarttır, bu nedenle yükleme ve boşaltma ile karşılaştırıldığında kaynak hız aralığını doğrulayın.
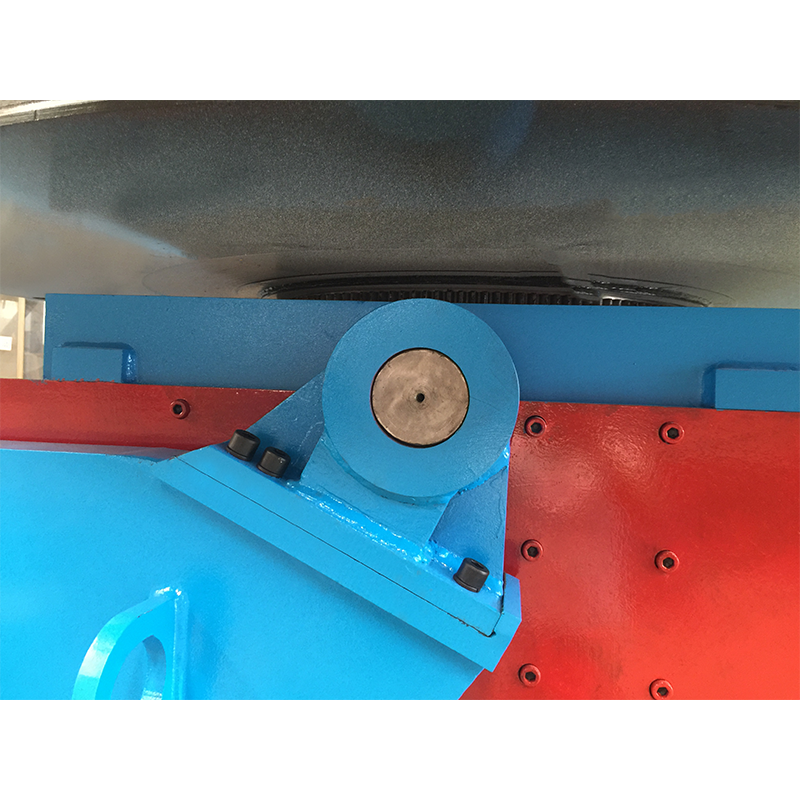 Orta ve Ağır İş Parçaları için 5T Konvansiyonel Kaynak Pozisyoneri Eğme ve döndürme, değişken frekanslı hız kontrolü ve çoklu kontrol modlarına sahip beş tonluk geleneksel konumlayıcı; Kapasite ve maliyeti dengelerken ortak endüstriyel iş parçalarına uygundur. Ürünü Görüntüle →
Standart dönüş ve eğime sahip geleneksel 5 tonluk bir döner tabla, çoğu küçük çerçeve ve braket düzeneğinin üstesinden gelir; daha büyük veya garip parçalar genellikle daha geniş bir alana doğru hareket eder kaynak konumlayıcı ve döner tabla aralığı .
Kolon ve Bom Sistemleri ve Otomatik Kaynak
İş parçası güvenilir bir şekilde döndükten sonra bir sonraki darboğaz torçtur. Genellikle sütun ve bom olarak adlandırılan bir kaynak manipülatörü, kaynak kafasını tutar, çıkıntıyı sabit tutar ve bir operatörün arkın üzerinde durmak yerine bir kontrol istasyonundan dikişi çalıştırmasına olanak tanır.
SAW mı yoksa TIG kolonu ve bomu mu?
- Tozaltı ark kaynağı, saatte birkaç kilogramlık birikim oranları ve akı geri kazanım sistemi ile yaklaşık 6 mm'den yukarıya doğru karbon çeliğine uygundur.
- TIG paslanmaz çelik, alüminyum ve ince, yüksek kaliteli bağlantılara uygundur; daha yavaştır ve doğru ark uzunluğu kontrolüne ve soğuk tel beslemesine ihtiyaç duyar.
- Özel bomlar, uzun gemilere veya kısıtlı körfez düzenlerine uyacak şekilde bom stroku, kolon yüksekliği, seyahat bojisi ve travers tipine göre belirlenir.
- Entegrasyon: Manipülatörler genellikle bir döndürücü ve ortak bir kontrol sistemi ile birlikte sipariş edilir, böylece dönüş hızı ve kaynak hızı senkronize kalır.
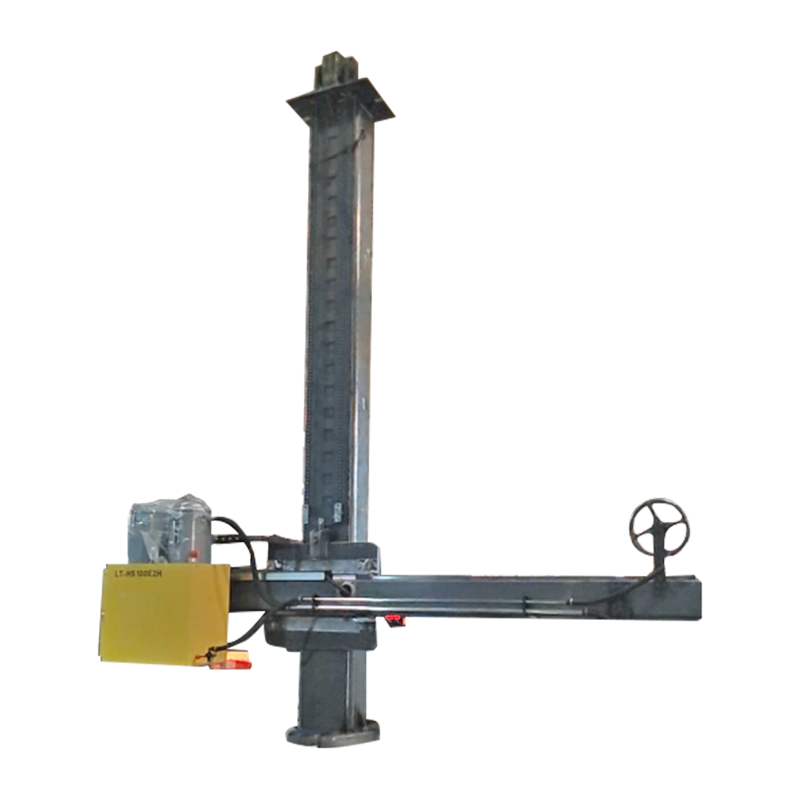 4030 Elektrikli Yörünge Hareketli Özelleştirilmiş Kolon ve Bom Elektrikli yörünge hareketi ile özelleştirilmiş kaynak kolonu ve bomu; Sabit çıkıntılı bir kaynak kafasını tutan kaynak manipülatör ailesinin bir parçası. Ürünü Görüntüle →
Hâlâ İhtiyacınız Olan Destekleyici Araçlar ve Sarf Malzemeleri
Sermaye ekipmanı küçük parçalara olan ihtiyacı ortadan kaldırmaz ve eksik bir kelepçe, 100 tonluk bir döndürücüyü aşınmış bir taşlama diski kadar etkili bir şekilde durdurur.
- Kaynak düzeltme ve kenar hazırlama için taşlama, kesme ve flap disk stokuna sahip açılı taşlama makineleri.
- Kelepçeler: Puntalamadan önce takmak için F kelepçeleri, kenar kelepçeleri, boru hizalama kelepçeleri ve sağlam arkalıklar.
- Ölçme aletleri: bant, çelik cetvel, bacak uzunluğu ve boğazı için kaynak göstergesi, seviyeler ve sürmeli kumpas.
- Yüzey hazırlığı: tel fırçalar, iğneli ölçekleyiciler ve yağ giderme araçları, çünkü gözeneklilik genellikle yağ ve hadde tufaliyle başlar.
- Duman tahliyesi ve KKD: paslanmaz ve galvanizli işler için doğru kask gölgesi, eldivenler, deriler, işitme koruması ve emme veya solunum maskeleri.
Ekipmanın İşe Eşleştirilmesi: Seçim Tablosu
Aşağıdaki tablo, yaygın üretim sorunlarını, bunları çözen ekipmanla ve satın alma işleminin gerçekten işe yarayıp yaramayacağına karar veren spesifikasyonla eşleştirmektedir.
| İş veya sorun | Ekipman | Başarıya karar veren spesifikasyon | Tipik aralık |
|---|---|---|---|
| Tank ve gemi kabukları | Hidrolik kaldırmalı kaynak rotatörünün takılması | Çift başına yük, çap aralığı, tekerlek genişliği | 10-1000 ton |
| Boru ve basınçlı kaplar | Kendinden hizalamalı veya ayarlanabilir kaynak döndürücü | Tekerlek konfigürasyonu, hız aralığı, tahrik tipi | 1-300 ton |
| Küçük montajlar ve çerçeveler | Kaynak konumlayıcı veya döner tabla | KNm cinsinden tork, eksantriklik, tabla düzlüğü | 30 kg-50 ton |
| Gemilerdeki uzun dikişler | Sütun ve bom manipülatörü | Bom stroku, sütun hareketi, kafa tipi | 3-8 m bomlar |
| Plaka hazırlama | CNC alev veya plazma kesme makinası | Kesme genişliği, tekrarlanabilirlik, yerleştirme yazılımı | 1,5-4 m genişlik |
Satın Alma Konuları ve Ortak Riskler
Kaynak ekipmanındaki en pahalı hatalar, üretim kusurlarından ziyade spesifikasyon hatalarıdır ve genellikle sipariş verilmeden önce fark edilirler.
- Görev döngüsü: aralıklı atölye kullanımı ve üç vardiyalı üretim farklı makinelerdir, bu nedenle görev derecesini ve motor yalıtım sınıfını isteyin.
- Yalnızca tonaj değil, tork ve eksantriklik: yük tablosunu gerçek ağırlık merkezinizle doğrulayın.
- Tolerans ve ihtiyaç: Bir kesme masasında /-0,1 mm için ödeme yapmak, 2 mm'lik bir boşlukla kaynak yapılacak alevle kesilmiş plaka için israf edilir.
- Yedek parçalar ve servis: tekerlekler, rulmanlar, tahrik motorları, kontrol panoları ve asılı konnektörler standart parçalar olmalı veya açıkça belgelenmelidir.
- Sertifikasyon ve belgeler: Gerektiğinde CE işareti, malzeme sertifikaları, kablo bağlantı şemaları ve operatörünüzün dilinde bir kılavuz.
- Fabrika kabul testi: Sevkiyattan önce makineyi temsili bir yükle çalıştırın ve dönüş hızını, gürültüyü ve sıcaklık artışını kaydedin.
- Özelleştirmeye karşı standart: Yalnızca çap aralığı alışılmadıksa, değiştirilmiş standart bir makine genellikle tamamen özel bir tasarımdan daha ucuz ve daha hızlıdır.
- Kurulum ve eğitim: İmzalamadan önce temelleri, gücü, devreye alma ve operatör eğitimini kimin sağlayacağına karar verin.
SSS
Kaynak döndürücü ile kaynak konumlayıcı arasındaki fark nedir?
Bir kaynak döndürücü, borulara, tamburlara ve tank kabuklarına uygun şekilde silindirik işi kendi ekseni etrafında döndürür. Bir kaynak konumlayıcı, bir kaynağın çerçevelere, flanşlara ve fabrikasyon montajlara uygun, rahat bir konuma getirilebilmesi için iş parçasını masa üzerinde yatırır ve döndürür. Gemilerde çalışan atölyeler normalde her ikisine de ihtiyaç duyar.
Ne kadar yük kapasitesine ihtiyacım var?
En ağır iş parçasıyla başlayın, takımları ve fikstürleri ekleyin, yüzde 20-30'luk bir marj ekleyin ve ardından eksantrik yük durumunu kontrol edin. Nominal kapasite normalde düz bir tekerlek çifti üzerinde ortalanmış bir yük varsayar, bu nedenle ofset dikiş kullanılabilir rakamı azaltır.
Kendiliğinden hizalanan veya ayarlanabilir kaynak rotatörlerini mi seçmeliyim?
Kendinden hizalamalı üniteler karışık çaplar ve çeşitli işler için daha iyidir; ayarlanabilir üniteler, bir çapın tekrar tekrar üretildiği ve tahmin edilebilir tekerlek temasının önemli olduğu durumlarda daha iyidir ve uzunlamasına dikişlerin de kapatılması ve hizalanması gerektiğinde uyumlu versiyonlar tercih edilir.
Konumlandırma ekipmanı daha sonra eklenebilir mi?
Evet ama önce temelleri ve körfez düzenini planlayın. 100 tonluk bir döndürücüyü, 20 tonluk bir ünite için tasarlanmış bir bölmeye yenilemek genellikle makinenin kendisinden daha pahalıya mal olur ve vinç erişimi çoğu zaman gerçek kısıtlamadır.
Hangi destekleyici araçlar en önemli?
Öğütücüler, kelepçeler ve ölçüm aletleri. Kaynak kalitesi sorunlarının çoğu, kaynak güç kaynağından ziyade montaj, temizlik ve ölçüme dayanır.
Spesifikasyona katalog yerine iş parçasından başlayın: en ağır ve en küçük parçayı ölçün, her dikişin hangi kaynak pozisyonunda yapılacağına karar verin ve ancak bundan sonra bu pozisyonu tekrar tekrar sağlayabilecek kesme, döndürme ve tutma ekipmanını seçin. İşi hareket ettiren makineler, bir vardiyanın gerçekte kaç saat üreteceğine karar veren makinelerdir.