MIG kaynağı, dört koşul aynı anda sıralandığında en etkili yöntemdir: ana metal temiz ve kurudur, duvar kalınlığı kabaca 3 mm ila 12 mm arasındadır, ark hareketli havadan korunur ve bağlantı noktası düz veya yatay konumda kaynak yapılır veya orada kalacak şekilde döndürülür. Bu koşullardan herhangi birini ortadan kaldırdığınızda süreç çalışmaya devam eder ancak üretim bölümündeki en hızlı, en temiz ve en ekonomik seçenek olmaktan sessizce vazgeçer.
MIG kaynağı, resmi olarak gaz metal ark kaynağı (GMAW), dışarıdan sağlanan koruyucu gaz erimiş havuzu korurken, bir tabanca aracılığıyla sürekli bir tüketilebilir tel elektrotu besler. Tel asla durmadığından, talaşlanacak cüruf ve birkaç yüz milimetrede bir değiştirilecek elektrot yoktur; bu da tam olarak çalışma koşulları uyumlu olduğunda prosesin üretim kaynağına hakim olmasının nedenidir.
MIG'i En İyi Seçim Yapan Dört Koşul
MIG ile ilgili her pratik karar (tel çapı, gaz karışımı, amperaj, fikstür) bu dört yapısal koşula bağlıdır ve bir kaynak prosedürü yazılmadan önce bunların kontrol edilmesi gerekir.
Temiz, kuru metal
Ark içerisinde hadde tufal, yağ, boya ve nem yanarak gözenekliliğe dönüşür. Öğütücüyle on dakika çalışmak, yeniden işleme biletinden daha ucuzdur.
3 mm'den 12 mm'ye kadar duvar
Eğimsiz olarak kaynaştırılacak kadar ince, biriktirme oranının kendi masrafını çıkarmasına yetecek kadar kalın. 1,5 mm'nin altında ark kararsız hale gelir; 12 mm'nin üzerinde eğimlere ve çoklu geçiş bölgelerine giriyorsunuz.
Sakin hava
Koruyucu gaz en zayıf halkadır. Ayarlar ne kadar iyi olursa olsun, hafif bir çapraz hava akımı gaz zarfını sıyıracak ve gözenekliliği geride bırakacaktır.
Düz veya yatay konum
Yerçekimi 1G ve 2G'de sizinle birlikte çalışır; dolayısıyla ilerleme hızı, nüfuz etme ve boncuk görünümü burada zirveye ulaşır veya bunun yerine iş parçasını döndürürsünüz.
Diğer her şey - endüktans, hareket açısı, temas ucu mesafesi - bir grafik ve on dakikalık pratikle düzeltilebilecek bir ayar detayıdır. Bu dördü yapısaldır ve hiçbir makine ayarı eksik olanı telafi edemez.
Kalınlık ve Malzeme: MIG Sweet Spot
Karbon çeliği için MIG, yaklaşık 3 mm'den 12 mm'ye kadar olan plakalarda en iyi performansı gösterir ve ayrıca bağlantı sıkı ve metal temiz olduğunda 3 mm'nin altındaki ince sacları da çok iyi işler.
| Malzeme kalınlığı | Tel çapı | Koruyucu gaz | Aktarım modu |
|---|---|---|---|
| 1,0–3,0 mm levha | 0,8 mm (0,030 inç) | %75 Ar / %25 CO2 | Kısa devre |
| 3,0–6,0 mm plaka | 1,0 mm (0,035 inç) | %85 Ar / %15 CO2 | Kısa devre or spray |
| 6,0–12,0 mm plaka | 1,2 mm (0,045 inç) | %90 Ar / %10 CO2 | Sprey veya darbeli sprey |
| 12 mm ve üzeri | 1,2–1,6 mm | %90 Ar / %10 CO2 | Darbeli sprey, eğimli bağlantı, çok geçişli |
Alüminyum kuralları değiştiriyor: %100 argona, oksit kaplamayı parçalamak için bir itme tekniğine ve tel uzun bir astarı beslemek için çok yumuşak olduğundan bir makara tabancasına veya itme-çekme hamlacına ihtiyaç duyuyor. Paslanmaz çelik ikisinin arasında yer alır ve akışkanlığı kontrol etmek için genellikle helyumlu üçlü karışım gazı veya küçük bir CO2 ilavesi ister.
Temizlik ve Düzenleme: Çoğu MIG Sorununun Başladığı Yer
Yaklaşık on MIG hatasından dokuzu, kaynak makinesinden değil, kirlenmeden veya kullanılan tel için çok geniş olan bağlantı boşluğundan kaynaklanmaktadır.
Değirmen tufalları ve pas sadece yüzeyde durmaz; ana metali eritmesi gereken ısıyı emerler, böylece penetrasyon düşer ve operatör voltajı sararak bunu telafi eder. Yağ, boya ve kesme sıvısı arkta kaynar ve gazı havuzdan dışarı iter, bu nedenle gözeneklilik neredeyse her zaman hiçbir zaman yağdan arındırılmamış bir bileşenin ilk geçişinde ortaya çıkar. Galvanizli çelik en zor durumdur: çinko kaplama bağlantı hattından en az 25 mm geriye doğru taşlanmalıdır ve o zaman bile dumanın iyi bir şekilde emilmesi gerekir.
Fit-up da aynı derecede önemlidir. 1,2 mm'lik sağlam bir tel, 3 mm'lik bir kök boşluğunu yanmadan kapatamaz, bu nedenle boşluklar, kare uçlu bir bağlantıda kabaca bir tel çapında veya daha az tutulmalıdır. Üretim toleransı buna izin vermiyorsa, yanıt genellikle bir destek şeridi veya ayarların değiştirilmesinden ziyade işlemin değiştirilmesidir.
Koruyucu Gaz, Taslak ve Dış Mekan Gerçekliği
MIG en çok durgun havada etkilidir ve bunun nedeni koruyucu gazdır.
12–20 l/dak (25–40 cfh) argon karışımı akışı, yalnızca 8–10 km/saatlik bir çapraz çekişle uzaklaştırılabilir; bu, kabaca açık bir atölye kapısından içeri giren esinti hızına eşittir. Akış hızının yaklaşık 20 l/dak'nın üzerine çıkarılması sorunu nadiren çözer; akış türbülanslı hale gelir, atmosferik havayı sürüklemeye başlar ve gözeneklilik iyileşmek yerine daha da kötüleşir. Perdeler, perdeler ve geçici muhafazalar bu sorunu atölyede çözüyor.
Sahada verilen dürüst yanıt, katı telli MIG'nin, cüruf ve akı çekirdeği havuzun korunmasına yardımcı olduğu için rüzgarı çok daha iyi tolere eden gaz korumalı özlü tel (FCAW-G) karşısında kaybettiğidir. Dış mekandaki yapısal kaynak ve saha onarım çalışmalarının nadiren katı tel üzerinde yapılmasının nedeni budur.
Konum ve Döndürme: Yayı Düz Tutmak
MIG, en yüksek biriktirme oranını ve en temiz damlacığı düz (1G/1F) ve yatay (2G/2F) konumlarda sunar çünkü yerçekimi, erimiş havuzu operatörün istediği yerde tutar.
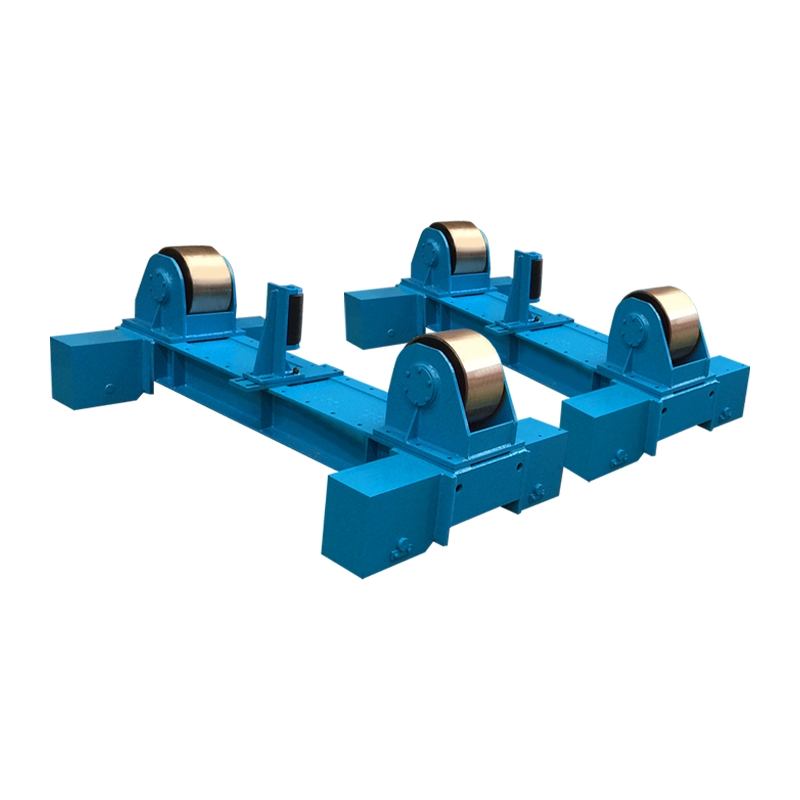
Üretimde normalde torç yerine iş parçası döndürülür. Kaynak döndürücü, bir silindiri, kabı veya boru makarasını kontrollü bir yüzey hızında döndürür, böylece ark kalıcı olarak düz konumda kalır, bu da yavaş, konuma bağlı bir işi tekrarlanabilir bir işe dönüştürür. Uzun dikişler için, kayma önleyici veya motorlu yörünge hareketine sahip bir ünite, geminin dönerken eksenel olarak kaymasını önler, böylece dikiş spiral oluşturmaz.
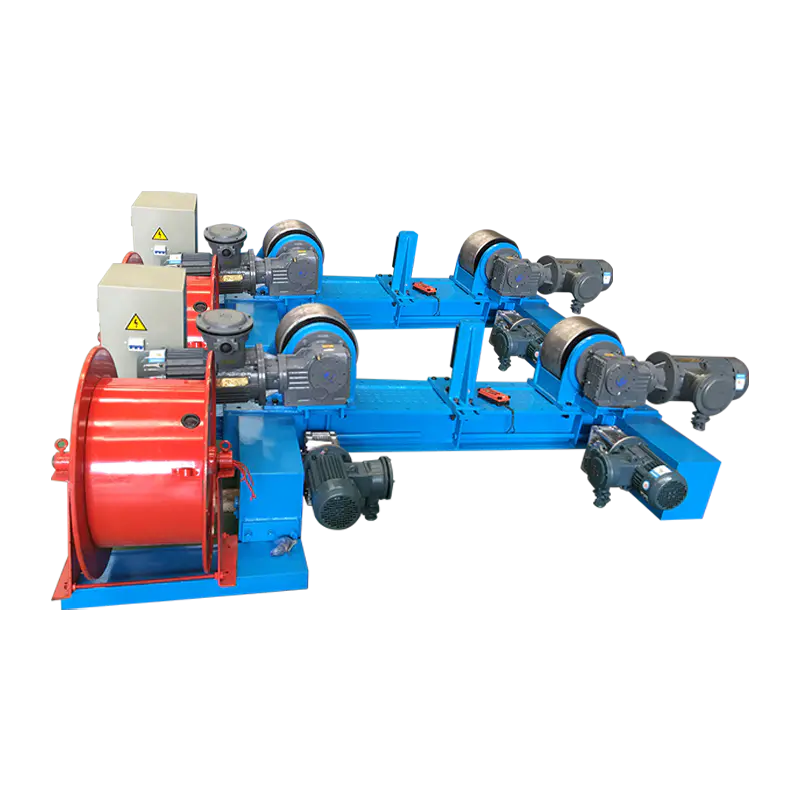 Elektrikli Yörünge Hareketi ve Kaymayı Önleyen 20T Ayarlanabilir Kaynak Rotatoru Çevresel dikişleri sabit ve tekrarlanabilir tutmak için kayma önleyici ve çift motorlu tahrik kullanan, büyük silindirler için elektrikli kaynak döndürücü. Ürünü Görüntüle →
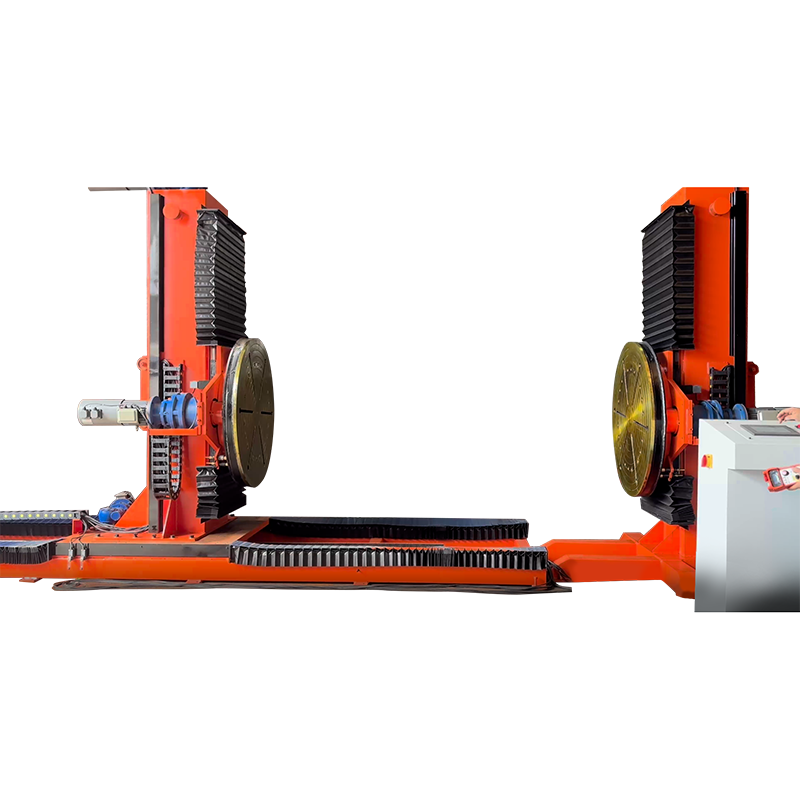
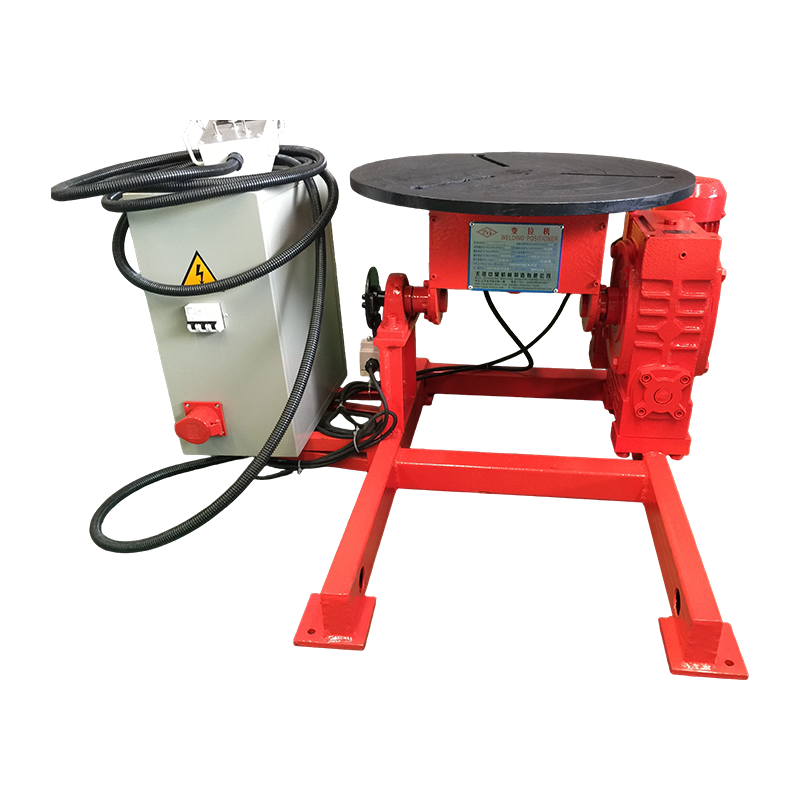
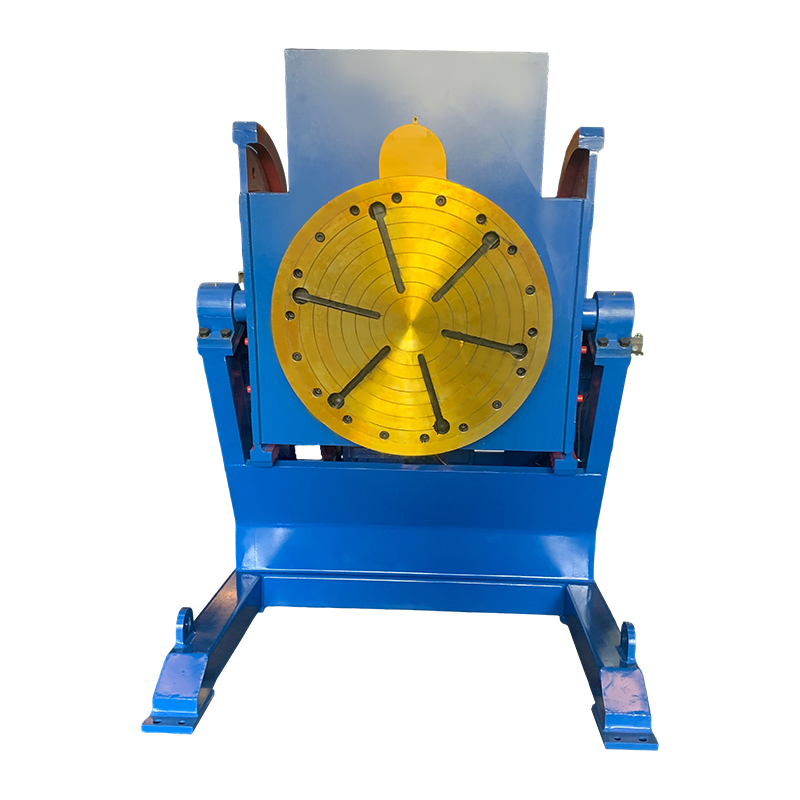
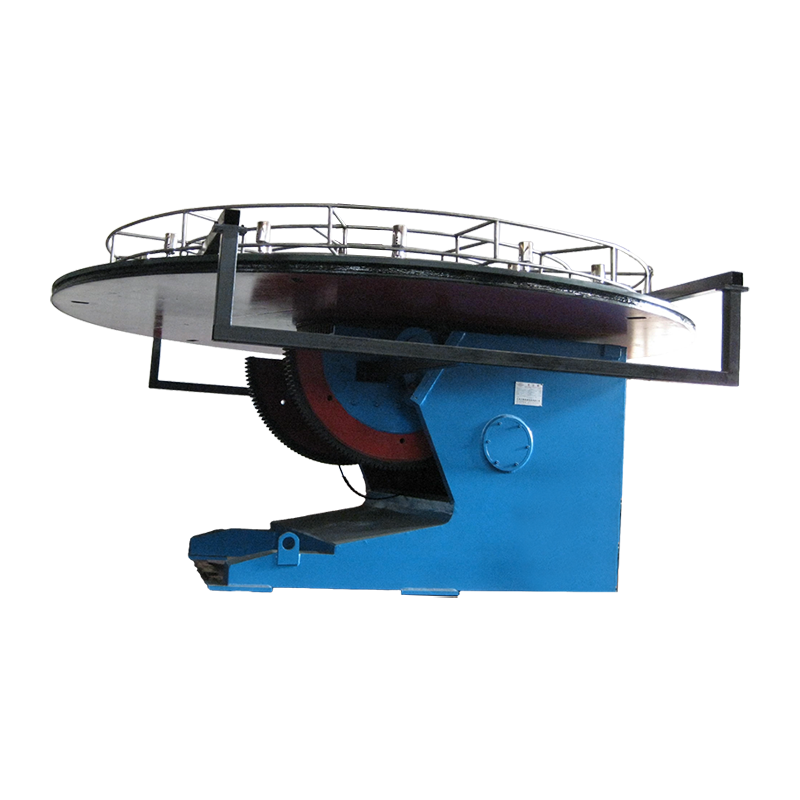
Silindir gibi döndürülemeyen parçalar (braketler, çerçeveler, pompa gövdeleri, valf gövdeleri) bir kaynak konumlayıcı veya döner tabla , eklemin yatay olarak sunulması için işi yatırır ve döndürür. Aynı kural geçerlidir: Kaynağın düz yüzeyde yapılıp yapılmayacağına kaynakçının bileği değil fikstür karar verir.
MIG Şikayetlerinin Çoğunu Çözen Başlangıç Öncesi Kontrol Listesi
Makineyi suçlamadan önce bu listeyi sırayla inceleyin; çoğu mağazada arıza ilk beş maddede bulunur.
- Çelik üzerindeki katı tel için elektrot pozitif (DCEP) polaritesini doğrulayın.
- Temas ucu ile iş parçası arasındaki mesafeyi 10–15 mm'ye ayarlayın; daha uzun süre dışarı çıkma amperajı ve penetrasyonu azaltır.
- Gaz akışını 12–20 l/dak'ya ayarlayın ve regülatörü, tetiği hareketsiz halde tutarak kontrol edin.
- Tel besleme hızını ve voltajı birbiriyle eşleştirin; Arkın sesi çatırtı veya uğultu değil, sürekli domuz pastırması kızartması gibi çıkmalıdır.
- Tahrik silindiri gerginliğini ve gömlek durumunu kontrol edin — kuşların yuva yapması bir ark sorunu değil, bir besleme sorunudur.
- İş dönüşünü boyalı çerçeve rayına değil bağlantı noktasına yakın bir yere kelepçeleyin.
- İnce levha için, kısa devre transferini yumuşatmak amacıyla 5-15 derecelik bir itme açısı ve biraz daha yüksek endüktans kullanın.
- Daha ağır plaka için tabancayı sürükleyin ve ayak parmakları temiz bir şekilde ıslanıncaya kadar ilerleme hızını artırın.
MIG Yanlış Cevap Olduğunda
MIG nadiren kötü bir süreçtir, ancak birkaç durumda yerini başka bir ark süreci alır ve aksini iddia etmek paraya mal olur.
| Süreç | En uygunu | Pratik kalınlık | Rüzgar toleransı |
|---|---|---|---|
| MIG / GMAW (katı tel, gaz) | Temiz atölye çalışması, levha ve orta levha, yüksek üretim oranı | 1–12 mm | Zayıf |
| Özlü / FCAW-G | Saha ve dış mekan çalışmaları, daha kalın bölümler, yapısal bağlantılar | 6–25 mm | iyi |
| Çubuk / SMAW | Paslı, kirli veya ıslak metal, onarımlar, kapalı alanlar | 3–20 mm | Mükemmel |
| TIG / GTAW | Görünümün önemli olduğu ince kesitler, kök pasolar, paslanmaz ve alüminyum | 0,5–6 mm | Zayıf |
İki istisnayı daha anmaya değer. Son derece kalın bölümler (25 mm'nin çok üzerinde) tozaltı ark veya özlü çok geçişli çalışmalarda genellikle daha hızlıdır. Ve bir fikstür kurmanın kaynağın kendisinden daha maliyetli olduğu garip konumlardaki çok kısa kaynaklar genellikle çubuk elektrotla daha hızlı gerçekleşir.
MIG'nin Üretimde En Çok Kazandırdığı Yer
Tanklar, basınçlı kaplar, boru makaraları, rüzgar kulesi bölümleri ve H-kirişler her biri dönebildiği için endüstriyel ölçekte MIG kaynağının en etkili olduğu ortamlardır.
Bir kap veya boru makarasında iş, tahrikli silindirler üzerinde yapılır, tabanca sabit bir açıda tutulur ve makine seyahat eder. Aynı mantık, uzunlamasına ve çevresel dikişlerin, kabuğun bir sütun ve bomun altında dönmesiyle kaynaklandığı kule ve tek kazık üretimini de yönlendirir. Tank ve boru imalatında, sabit bir torç açısıyla dönmenin bu eşleşmesi, MIG'yi hızlı bir manuel işlemden gerçekten tekrarlanabilir bir işleme dönüştüren şeydir; pratik etki, bu incelemede daha ayrıntılı olarak ele alınmıştır. Kaynak döndürücüler metal tank ve boru imalatını nasıl dönüştürüyor? .
Ağır, biçimsiz iş parçaları genellikle bunun yerine bir konumlayıcı üzerinde taşınır ve kaynak öncesinde hizalanması gereken büyük kabuklar, hidrolik kaldırma ve yatay itme özelliğine sahip bir montaj döndürücüsünden yararlanır, bu da hizalama adımında vinç süresini ortadan kaldırır.
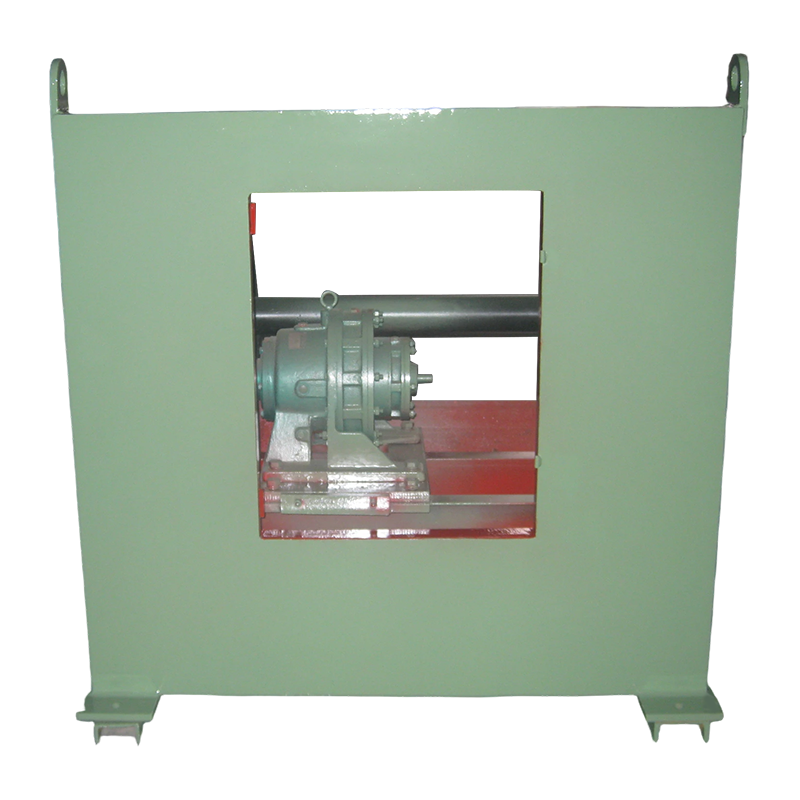 Ağır Hizmet İş Parçaları için 3T Konvansiyonel Kaynak Pozisyoneri 3000 kg'a kadar iş parçaları için eğilebilen ve dönen döner tabla, basınçlı kap, boru hattı ve yapısal imalat sırasında kaynakların düz kalmasına yardımcı olur. Ürünü Görüntüle →
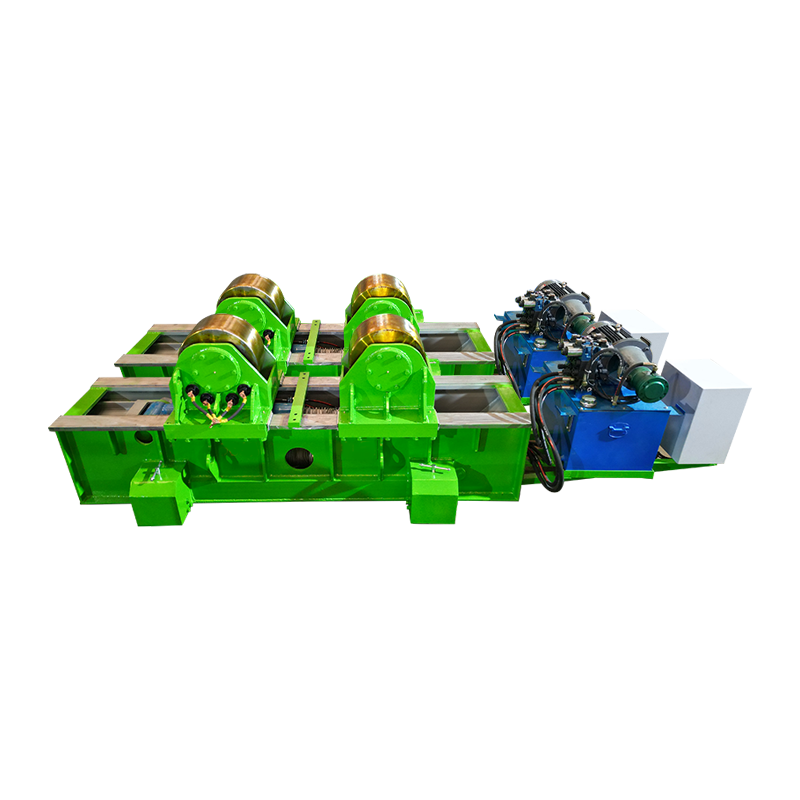
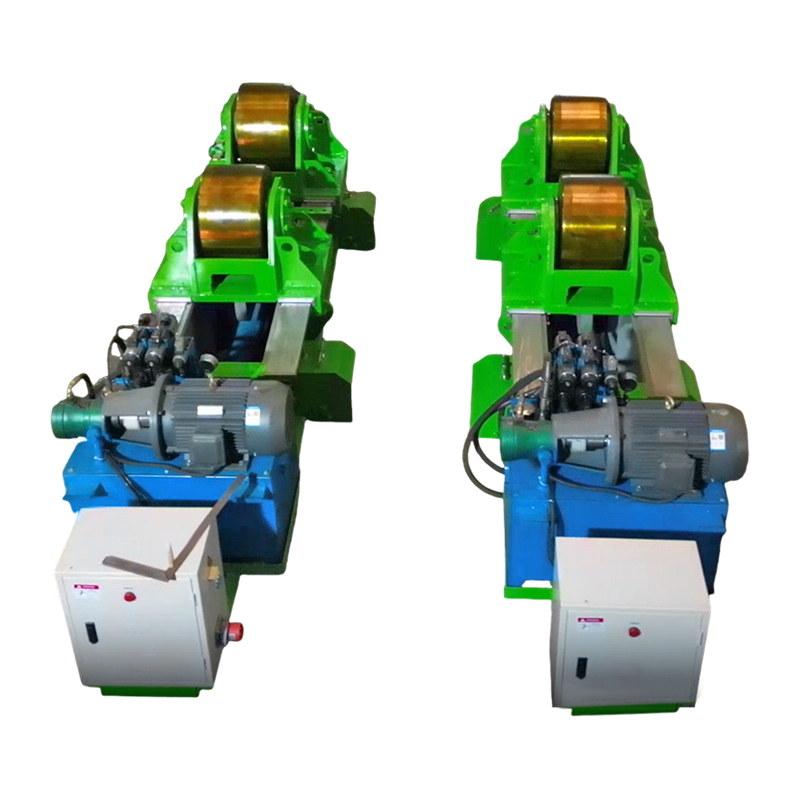 Hidrolik Yatay İtmeli 80T Fit-Up Kaynak Rotatoru Hassas kaynak montajını desteklemek için ayarlanabilir silindir tabanı ve yatay itme özelliğine sahip, büyük silindirik kabuklar için hidrolik montaj döndürücü. Ürünü Görüntüle →
Tüm bu durumlarda ortak nokta sabittir: ark düz pozisyonda kalır, ilerleme hızı elle değil tahrikle ayarlanır ve operatörler dikkatlerini yer çekimiyle mücadele etmek yerine ark üzerinde harcarlar.
Sıkça Sorulan Sorular
MIG kaynağı açık havada kullanılabilir mi?
Normal akış hızlarında katı tel ve koruyucu gazla değil. Yaklaşık 8-10 km/saatin üzerindeki rüzgar gaz zarfını kırar, bu nedenle dış mekan çalışmaları normalde gaz korumalı özlü tellere geçer veya ekranlı bir muhafazanın inşa edilmesini bekler.
MIG için ideal kalınlık aralığı nedir?
Karbon çeliği için kabaca 3 mm ila 12 mm tatlı noktadır; yaklaşık 1 mm'ye kadar olan saclar da kısa devre transferinde kullanılabilir. 12 mm'nin üzerinde bağlantının bir eğime ve çoklu geçişlere ihtiyacı vardır, bu da MIG'in hız avantajını aşındırır.
MIG kaynağım neden gözenekli görünüyor?
Olasılık sırasına göre: yağ, hadde tufalı veya galvanizleme gibi kirlenme; koruyucu gazı sıyıran bir çapraz çekiş; türbülansa neden olan çok fazla gaz akışı; veya hatta hava çeken gevşek bir regülatör bağlantısı.
MIG dikey ve baş üstü kaynaklar için iyi midir?
İşe yarıyor ama artık en iyi durumda değil. Dikey yukarı, daha düşük tel besleme hızı ve havuzu kontrol etmek için hafif bir örgü gerektirir ve baş üstü kaynaklama, hem biriktirme oranını hem de operatör konforunu azaltır, dolayısıyla üretkenlik genellikle üçte bir veya daha fazla düşer.
Yumuşak çelikte hangi gaz karışımı en iyi MIG sonuçlarını verir?
%75-85 argon ve CO2 dengesi karışımı işin çoğunu kapsar: Daha yüksek CO2, kirli plakanın nüfuzunu ve ıslanmasını iyileştirirken, daha yüksek argon arkı yumuşatır ve ince malzeme üzerindeki sıçramayı azaltır.
Basitçe söylemek gerekirse, MIG kaynağı, orta kalınlıkta temiz metalin düz veya yatay konumda, sabit bir gaz koruması ve voltaja uygun bir tel besleme hızı ile iç mekanda kaynaklanması durumunda en etkili yöntemdir. Bu koşulları doğru şekilde gerçekleştirdiğinizde süreç tam hızını, nüfuzunu ve görünümünü sunar; iş parçasını sabitleyin, böylece iş ark noktasına gelir ve aynı koşullar vardiya başına sekiz dakika yerine sekiz saat boyunca geçerli olur.