İç mekanda ince sacları kaynaklıyorsanız ve hız, temiz boncuklar ve kısa bir öğrenme eğrisi istiyorsanız bir MIG kaynak makinesi satın alın. Açık havada, paslı veya kirli çelik üzerinde çalışıyorsanız veya jeneratörle çalışan ve şantiyede hayatta kalan bir makineye ihtiyacınız varsa bir çubuk kaynak makinesi satın alın. Bu, MIG ve çubuk kaynakçı arasındaki sorunun tek satırlık dürüst yanıtıdır ve çoğu imalat ve onarım işi için geçerlidir.
Bu kılavuzun geri kalanı, bölünmenin neden olduğu yerde gerçekleştiğini açıklamaktadır: biriktirme oranı, penetrasyon profili, rüzgar ve kirlenme toleransı, görev döngüsü ve işletme maliyeti. Amaç, bir süreci showroomdaki teknik özellikler sayfası yerine, kaynak yaptığınız bağlantılarla eşleştirmenize olanak sağlamaktır.
MIG ve Çubuk Kaynakçı: Kısa Cevap
MIG, ince sac üzerinde daha hızlı, daha temiz bir işlemdir; stick ise kalın, kirli veya dış mekan işlerinde daha sert, daha bağışlayıcı bir işlemdir.
MIG (gaz metal ark kaynağı), sürekli bir katı teli tabancanın içinden iter ve arkı koruyucu gazla korur. Tel besleme hızı, voltaj ve gaz akışı ayarlandıktan sonra makine sizin için dolguyu besler. Çubuk (korumalı metal ark kaynağı), kendi gaz kalkanını oluşturmak için yanan akı kaplı bir elektrot kullanır ve sonrasında oluşan cüruf, soğutma boncuğunu korur.
Bu tek mekanik fark hemen hemen her şeyi yönlendirir: seyahat hızı, temizleme süresi, rüzgar toleransı, minimum kalınlık ve her işlemin iğneyi veya silahı tutan kişiden talep ettiği beceri.
Genellikle daha az zaman ve yeniden çalışmaya mal olan süreçle eşlenen ortak işler; kalınlık değerleri tek geçişli yumuşak çelik varsaymaktadır. | İş veya koşul | Daha iyi seçim | Sebep |
| 1 ila 3 mm gövde panelleri, kanallar, korumalar | MIG | Düşük ısı girişi ve kısa ark, minimum distorsiyon ve talaşta cüruf yok |
| Rüzgarda açık alanda çalışma | Sopa | Akı kalkanı havaya uçamaz; gaz koruyucu kutu |
| Paslı, boyalı veya yağlı plaka | Sopa | Ark, MIG gözenekliliğine neden olabilecek hafif kirlenme yoluyla yanar |
| Düz konumda 6 ila 10 mm yapısal dolgular | MIG (veya akı özlü) | Aynı konumda saat başına çok daha yüksek birikme |
| Boru üzerinde dikey yukarı kök | Sopa | Hızlı dondurulan cüruf, su birikintisini dikey bir yüzeyde destekler |
| İnce alüminyum | MIG | Sopa electrodes for aluminium are impractical at small thickness |
| Sınırlı güçle onarım çalışmaları | Sopa | 3,2 mm'lik bir elektrot, mütevazı bir kaynaktan yaklaşık 90 ila 130 A'da çalışır |
Tabloyu kural kitabı olarak değil, filtre olarak kullanın. Eğer işinizin yüzde 80'i ince levha ve yüzde 20'si saha onarımıysa, bir süreç açıkça tezgahta yer kazandırır; eğer durum tam tersi ise cevap değişir.
Her Süreç Gerçekte Nasıl Çalışır?
MIG: Bir Tetikleyici, Üç Aktarım Modu
MIG size sürekli bir yay verir, böylece asıl göreviniz teli su birikintisinin ön kenarında tutmaktır.
Tel besleme hızı akımı, voltaj ise ark uzunluğunu belirler; gaz akışı ise genellikle dakikada 12 ila 18 litre arasındadır. Aktarım modu akıma göre değişir: kabaca 3 mm'nin altında kısa devre aktarımı ve düşük amper, ortada küresel ve argon açısından zengin bir karışımla daha yüksek akımlarda sprey aktarımı. Kısa devre, ince sac ve konum dışı çalışmaya uygundur; sprey metali hızlı bir şekilde biriktirir ve derinlemesine nüfuz eder ancak normalde düz ve yatay konumlarla sınırlıdır.
Çubuk: Isı Kontrolü Elinizde Yaşar
Ark uzunluğu voltajı ve akımı doğrudan değiştirdiğinden ısı kontrolünü operatöre bırakın.
Sarkma karakteristiğine sahip sabit akımlı bir güç kaynağı, ark uzunluğu değiştikçe akımı sabit tutar. Elektrot sınıfı çoğu alıcının beklediğinden daha önemlidir: 6013'ün genel işler için vurulması ve yeniden vurulması kolaydır, 6010 ve 6011 kirli çelik üzerinde güçlü, derin kazıcı bir ark verir ve 7018, ısıtılmış bir sadakta kuru tutulması veya üreticinin programına göre pişirilmesi gereken düşük hidrojenli bir elektrottur. Her çubuk boncuğu aynı zamanda cüruf temizleme maliyetine de mal olur ve bu ufalama süresi, herhangi bir maliyet tahmininde gerçek bir işçilik sınırıdır.
Yan Yana Karşılaştırma
MIG hız ve bitiricilik açısından kazanır, şartlara dayanıklılık açısından galibiyeti sürdürür ve ikisi de güç açısından çoğu insanın varsaydığından daha yakındır.
Yumuşak çelik üzerinde 200 ila 250 A sınıfı makineler için tipik aralıklar; gerçek değerler tel veya elektrot çapı, gaz karışımı ve bağlantı hazırlığı ile değişir. | Faktör | MIG | Sopa |
| Sarf malzemesi | Bir makara üzerinde katı veya özlü tel | Akı kaplı elektrotlar, 2,5 ila 5 mm |
| Ekranlama | Gaz şişesi, regülatör ve akış ölçer | Elektrot kaplamasının içine yerleştirilmiş |
| Biriktirme oranı | Püskürtme transferinde saatte yaklaşık 2 ila 4 kg | Elektrot boyutuyla sınırlı olarak saatte yaklaşık 1 ila 2,5 kg |
| Pratik minimum kalınlık | Dikkatle yaklaşık 0,8 mm | Yanma riskinin artmasından yaklaşık 1,5 ila 2 mm önce |
| Penetrasyon şekli | Kısa devrede geniş ve sığ; spreyde daha derin | Dar ve derin, özellikle selülozik elektrotlarda |
| Temizleme | Hafif sıçrama giderme, ara sıra tel fırçalama | Her geçişte cüruf kırıntısı |
| Rüzgar ve hava | Barınağı olmayan yoksul | Güzel, kalkan kendiliğinden oluşuyor |
| Öğrenme eğrisi | Daha kısa; makine sizin için dolgu maddesini besler | Daha uzun; Yay uzunluğu ve hareket açısı manuel becerilerdir |
| Pozisyonlar | Güçlü düz ve yatay, ince sac üzerinde dikey olarak çalışılabilir | Dikey yukarı ve baş üstü dahil tüm pozisyonlarda güçlü |
| Doldurucu verimliliği | Telin yaklaşık yüzde 95'i kaynak metali haline gelir | Saplama kaybı ve sıçramadan sonra yaklaşık yüzde 60 ila 70 |
| Ekstra işletme maliyeti | Ekranlama gas and regulator rental | Elektrot saplamaları ve cüruf temizleme işçiliği |
MIG'nin Gerçek Bir Mağazada Kazandığı Yer
MIG, ince malzemeleri hacimce kaynaklayan herhangi bir atölyede ilk önce kendi masrafını çıkarır.
- Sac metal ve hafif imalat: sürekli kablo artı düşük ısı girişi, 1 - 3 mm panellerde distorsiyonun kontrol edilebilir olmasını sağlar.
- Temiz, bakımlı tanecikler: cüruf olmaması, çekiç ve fırça yerine tel fırçanın tek geçişte kullanılması anlamına gelir.
- Başlangıç düzeyindeki verim: Yeni işe alınan bir kişi, bir uygulama günü içinde kabul edilebilir kısa devre boncukları üretebilir; bu, iş gücü devrinin yüksek olduğu durumlarda önemlidir.
- Otomasyon ve fikstürle bağlama: Sabit tel beslemesinin bir kolona, boma, traktöre veya robota monte edilmesi, her geçişte kısalan bir sarf malzemesine kıyasla çok daha kolaydır.
- Paslanmaz ve alüminyum: Doğru gaz karışımı ve itme tekniği ile MIG her ikisini de idare eder, ancak ince alüminyum üzerine yapıştırmak pratik değildir.
Stick'in Hala MIG'yi Yendiği Yer
Stick, bir atölyenin tolere edemediği her şeye (rüzgar, kir, nem ve ihmal) tolerans gösterdiği için sahada varsayılan seçenek olmaya devam ediyor.
- Açık havada ve yüksekte çalışma: Değiştirilecek gaz kalkanı olmadığından esinti bir kusur kaynağı olmaktan çıkar.
- Kirlenmiş plaka: hadde tufalları, pas ve eski boya, gözeneklilik olarak hapsedilmek yerine ark tarafından yakılır.
- Güç ve taşınabilirlik: Küçük bir invertör, bir jeneratörden veya uzun bir uzatma kablosundan çalışır ve taşınacak bir şişe yoktur.
- Kalın kesitli çok geçişli çalışma: Büyük elektrotlar, tabanca nozulunun sığmayacağı köşelere ve eğimlere ulaşır.
- Dikey yukarı ve baş üstü bağlantılar: Hızlı donan cüruf, su birikintisini yerçekiminin sizinle savaştığı yerde tutar.
- Düşük sermaye maliyeti: Yetenekli bir çubuk seti, gaz, regülatör ve tel besleyiciden oluşan bir MIG setinin maliyetinden çok daha azdır.
Nüfuz Etme ve Konum Dışı Gerçeklik
MIG yeterince nüfuz eder, ancak derinlik süreç adından ziyade aktarım moduna bağlıdır.
Kısa devre MIG, doğası gereği soğuk bir süreçtir: tel su birikintisine temas eder, sıkışır ve metali sınırlı füzyon derinliği ile biriktirir; bu nedenle füzyon eksikliği, 6 mm'nin üzerindeki plakadaki klasik MIG kusurudur. Püskürtme aktarımı, arkın stabil olması ve akımın yan duvarları düzgün bir şekilde kaynaştırmaya yetecek kadar yüksek olması nedeniyle resmi değiştirir, ancak bu büyük ölçüde düz ve yatay bir tekniktir. Çubuk elektrotlar, özellikle selülozik tipler, akımı kirli çelik üzerinde bile parmak şeklinde bir nüfuz profili kazan dar bir yayda yoğunlaştırır.
Dikey yukarı çalışma için, hızlı donan bir elektrodu yapıştırmak, küçük bir su birikintisini tutmanıza ve istikrarlı bir şekilde tırmanmanıza olanak tanır. MIG, daha düşük tel besleme hızı, hafif bir örgü ve uçlarda bir duraklama kullanarak dikey olarak yukarı doğru da kaynak yapabilir, ancak hata payı daha incedir. Baş üstü çubuk genellikle daha kontrol edilebilir bir seçenektir çünkü yay uzunluğu anında ayarlanırken MIG tabancası size böyle bir geri bildirim vermez.
Hangi prosesi seçerseniz seçin, kalifiye prosedür geçerlidir: basınç ve yapısal işlerde, kabule karar verir, makine üzerindeki proses etiketi değil, kaynak prosedürü spesifikasyonu ve operatörün yeterliliği.
Görev Döngüsü, Güç Kaynağı ve İşletme Maliyeti
Görev döngüsü, bir makinenin üretim hızınıza uygun olup olmadığına karar veren sayıdır ve genellikle uygun bir amperajla fiyatlandırılır.
Yüzde 60 görev döngüsünde 200 A değerindeki tipik bir kompakt MIG seti, bu akımda on dakikada altı dakika, daha yüksek ayarlarda veya sıcak bir atölyede daha az kaynak yapabilir. Küçük invertör çubuk setleri genellikle 3,2 mm elektrotları sürekli olarak kapsayan 100 ila 130 A'da yüzde 100 görev sağlar. Gerçekte kullanacağınız amper değerindeki değeri kontrol edin ve giriş beslemesini kontrol edin: tek fazlı 230 V makineler küçük bir atölyeye uygundur, üç fazlı 400 V birimler ise sürekli yük altında voltajı daha iyi tutar.
Ekipmanın Konumlandırılması Çoğunlukla Süreçten Daha Önemlidir
Tanklarda, boru makaralarında, şaftlarda ve kaplarda, bağlantıyı düz konuma getiren bir döndürücü veya konumlayıcı genellikle anahtarlama işlemlerinden daha büyük bir kazanç sağlar.
Düz konum, su birikintisi kaçmadan daha yüksek akım çalıştırmanıza olanak tanır, bu da biriktirme oranını artırır ve MIG veya çubukla boncuk profilini iyileştirir. Silindirik işlerde, kayma önleme kontrolüne sahip motorlu bir döndürücü, sabit dönüş hızını korur ve iş parçasının silindirler boyunca sürünmesini durdurur, böylece kaynak tutarlı bir açıda kalır.
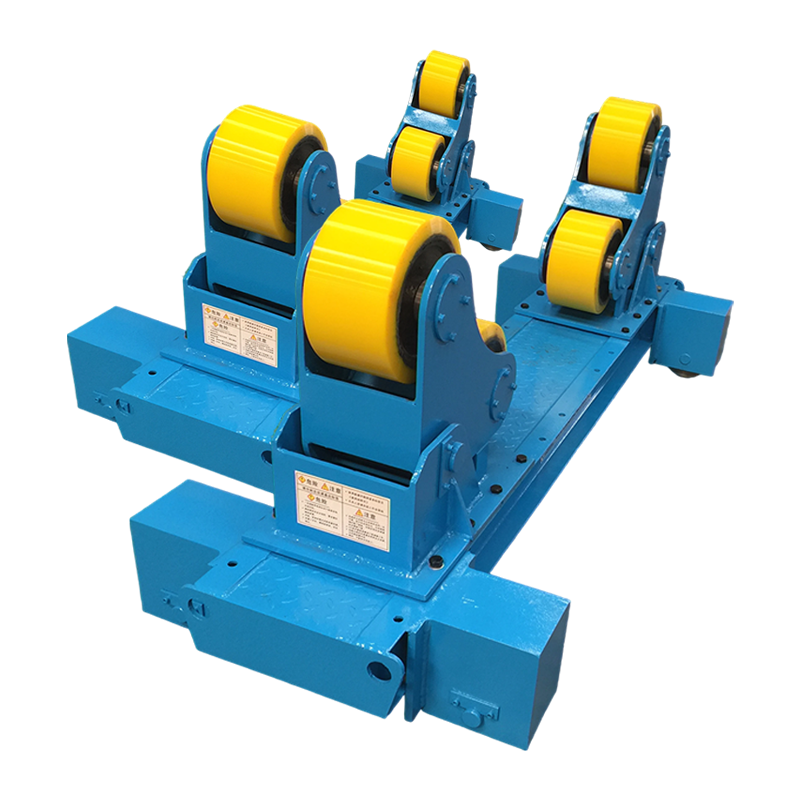
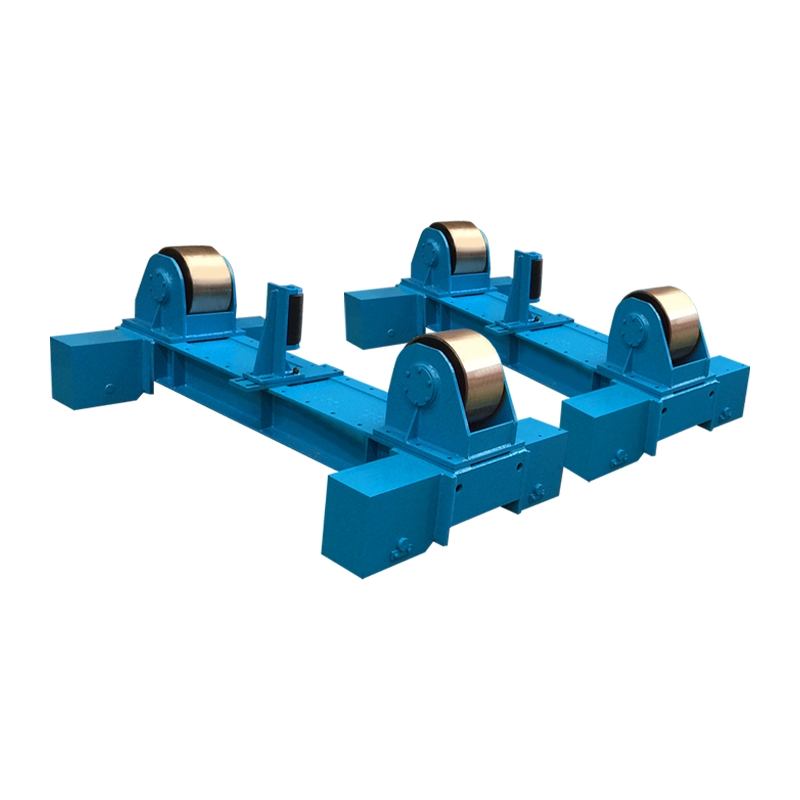
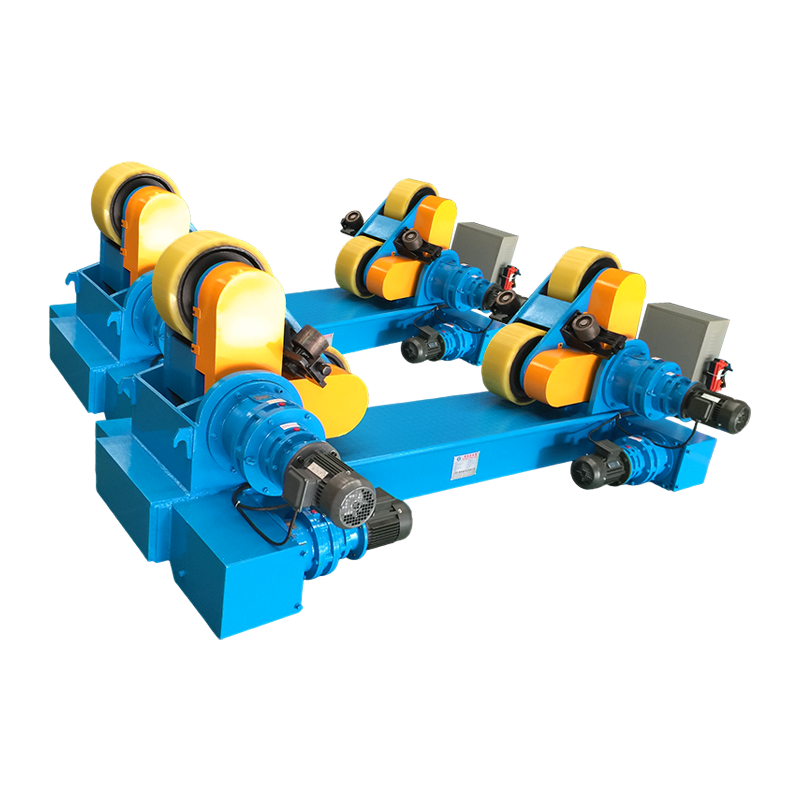
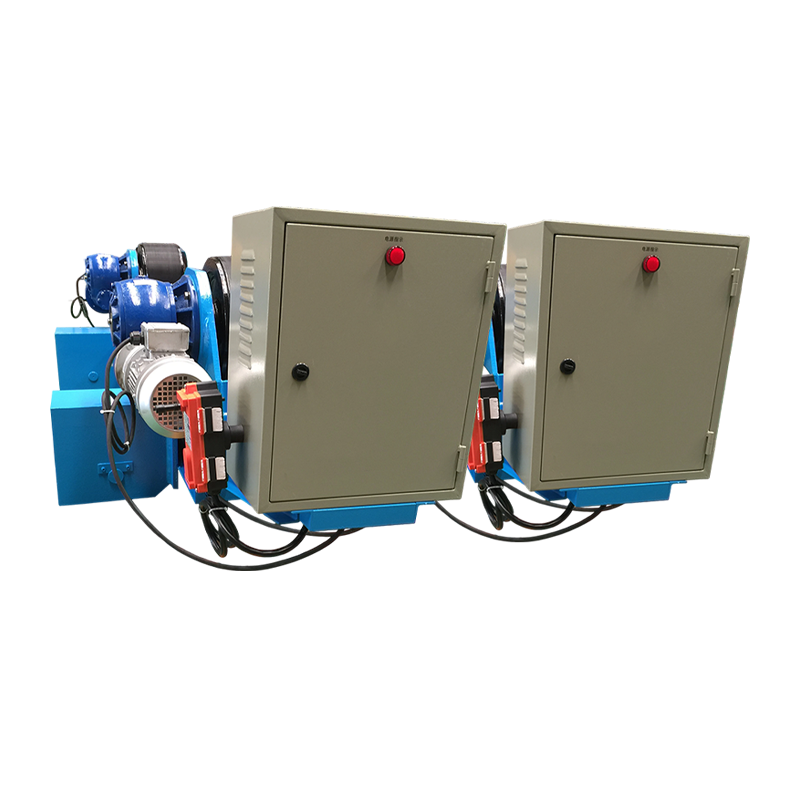 Kaymayı Önleyici Kontrollü 10T Ayarlanabilir Kaynak Rotatoru Bu 10 tonluk ayarlanabilir döndürücü, silindirik iş parçalarının çevresel ve uzunlamasına dikiş kaynağı sırasında sabit dönüş sağlamak için sensör ve PLC kayma önleme düzeltmesini kullanır. Ürünü Görüntüle →
Geleneksel bir konumlayıcı, sürekli döndürme yerine eğilme ve dönmeye ihtiyaç duyan fabrikasyon parçalar için aynı amaca hizmet eder ve ağır kap bölümleri için, ilk geçiş döşenmeden önce hem hizalamayı hem de döndürmeyi ayarlayan bir döndürücü yönetir.
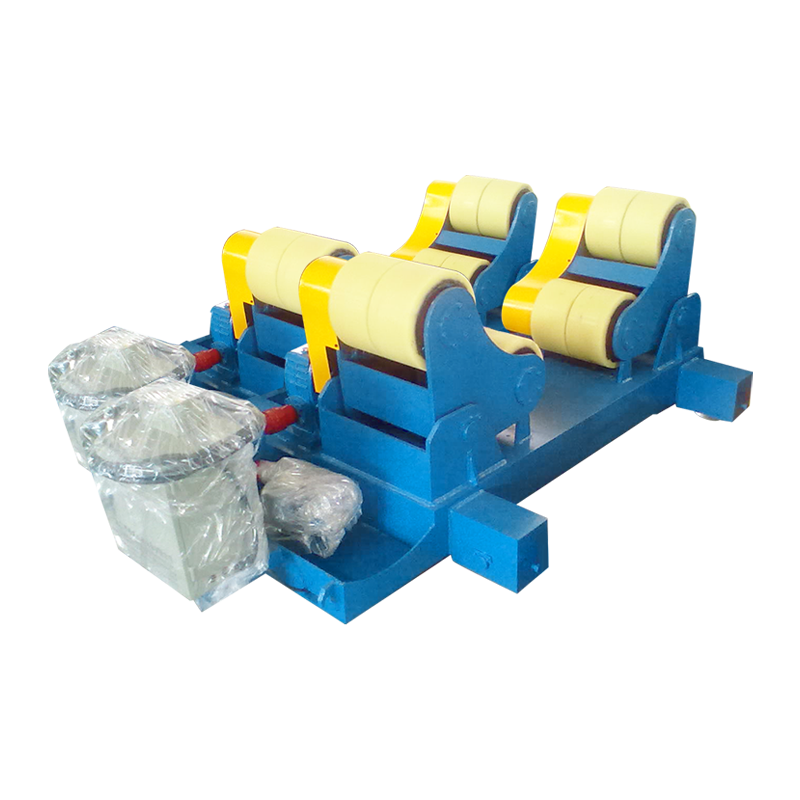
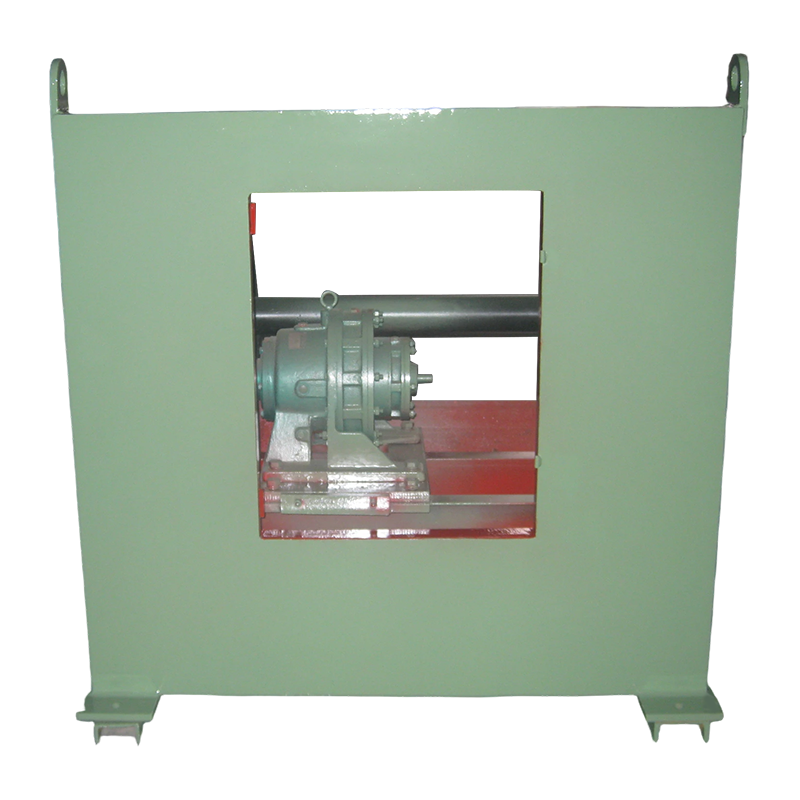 Fabrikasyon Parçalar için 3T Konvansiyonel Kaynak Pozisyoneri Bu 3 tonluk konumlayıcı, değişken frekanslı dönüş ve uzaktan veya ayak kumandasıyla dikişleri düz konumda tutmak için 3000 kg'a kadar iş parçalarını eğip döndürür. Ürünü Görüntüle →
Boyutlandırma, iş parçası ağırlığını sağlıklı bir marjla takip eder ve kendinden hizalamalı, ayarlanabilir ve uyumlu tasarımlar arasındaki seçim, ne kadar çap değişimi beklediğinize bağlıdır. Tam kaynak döndürücü aralığı 1 tondan 1000 tona kadar sınıf yükleri kapsar ve tank ve boru imalatı üzerindeki pratik etki bu incelemede ele alınmaktadır. Rotatorlar tank ve boru imalatını nasıl değiştiriyor? .
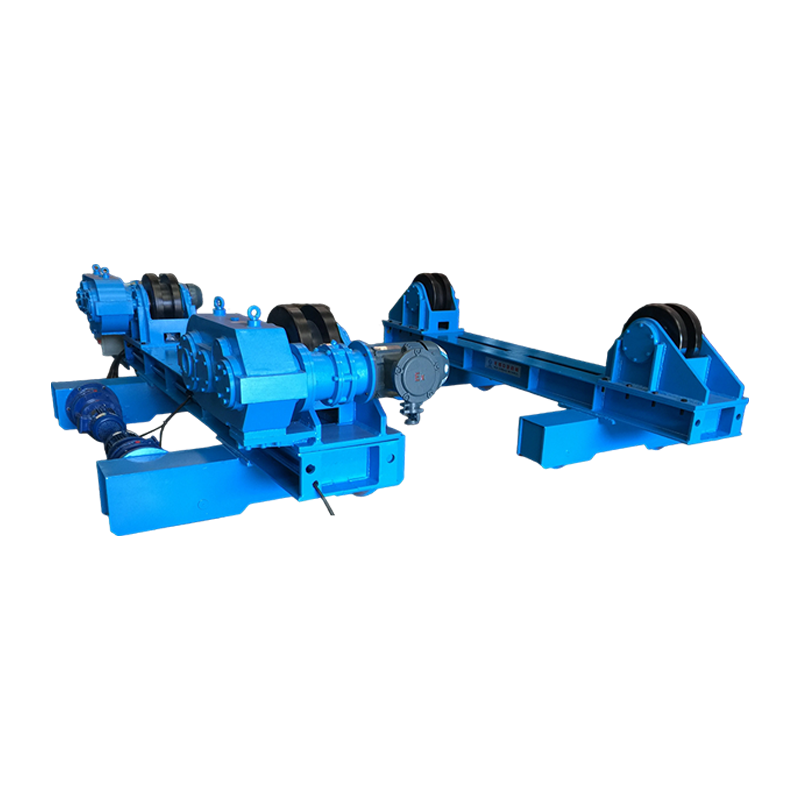
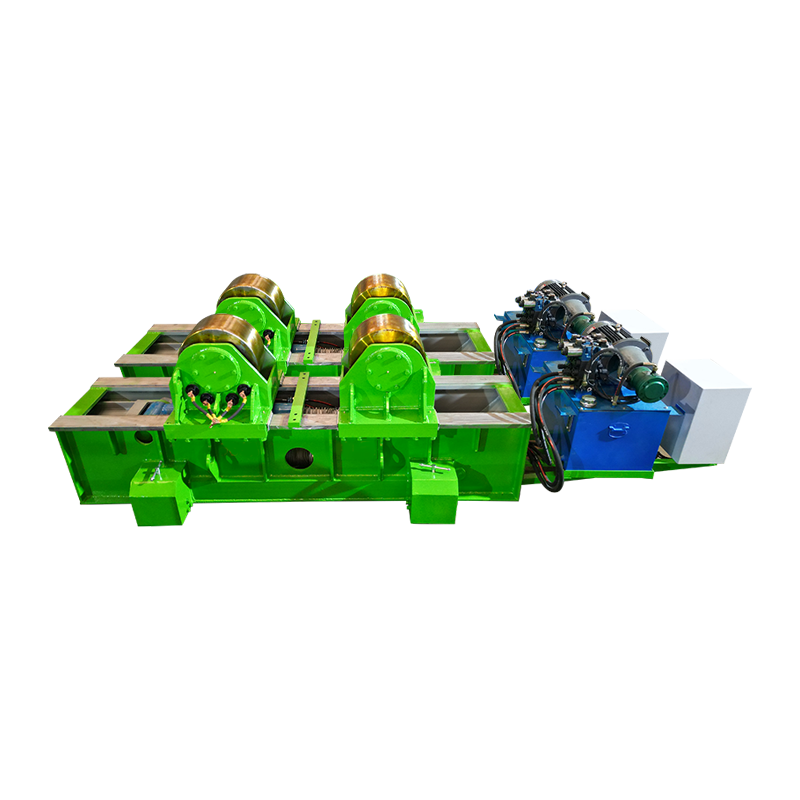
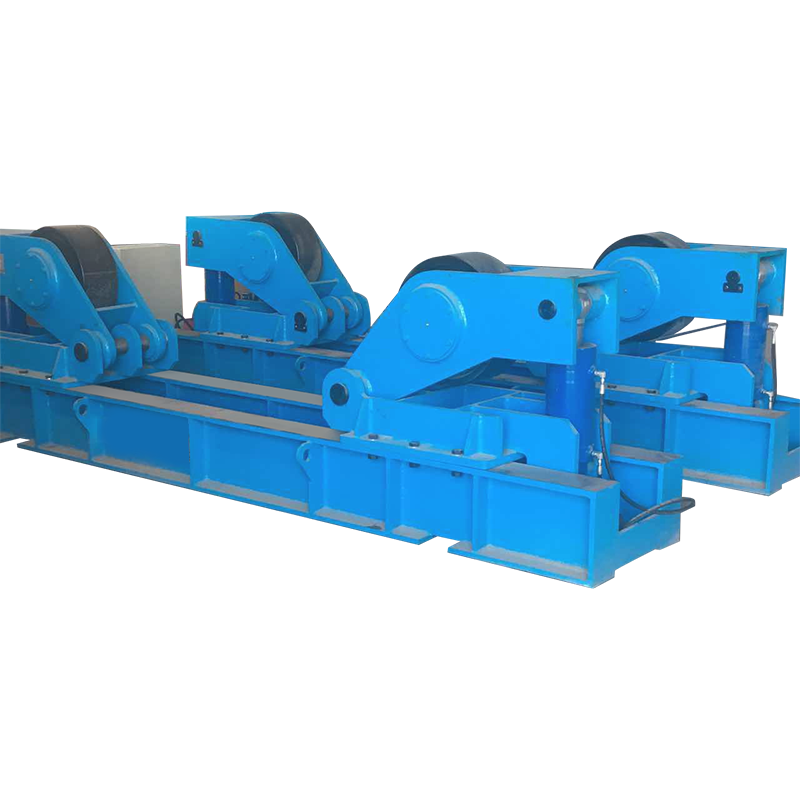 Büyük Silindirik İş Parçaları için 120T Fit-Up Kaynak Rotatoru Bu 120 tonluk master-slave döndürücü, rüzgar kuleleri ve basınçlı kaplar için ayarlanabilir silindir aralığı ve değişken hızlı tahrik ile büyük silindirlerin montajını ve kaynaklanmasını destekler. Ürünü Görüntüle →
Satın Alma Kontrol Listesi: Makineyi Bağlantı Noktasıyla Eşleştirin
Kendi çalışmanızın kısa ve dürüst bir denetimi, her türlü genel öneriyi geride bırakır.
- Kalınlık aralığı: Birleşim yerlerinizin yüzde 70'i 3 mm'nin altında ise önce MIG; çoğunluğu 8 mm ve üzerindeyse çubuk veya özlü.
- Yer: kapalı alanda tezgah çalışması MIG'i tercih ediyor; şantiye, avlu ve dış mekan montaj iyilik çubuğu.
- Güç: Üç fazlı bir makine sipariş etmeden önce beslemeyi, kesici boyutunu ve kablo uzunluğunu onaylayın.
- Sarf malzemesi tedariği: gaz dolumları bir lojistik zinciridir, elektrot kutuları değildir. Yerel olarak neleri stoklayabileceğinizi kontrol edin.
- Amperajınızda görev döngüsü: Sürekli üretim, en yüksek değere değil, kapasiteye ihtiyaç duyar.
- Çoklu işlem cazibesi: Bir kombinasyon seti, bir tel besleyiciyi paylaşır ve yapıştırma özelliği ekler, ancak bazı ünitelerdeki yapıştırma performansı bir ödündür. Kendi elektrotlarınız üzerinde test edin.
MIG ve Çubuk Kaynakçı SSS
Örtülü kaynak MIG'den daha mı güçlü?
Her iki süreç de doğası gereği daha güçlü değildir; her ikisi için de nitelikli bir prosedür, ana metalin mukavemetini aşabilir. Çubuk kirlenmeye karşı daha toleranslıdır ve kalın, kirli çelik üzerinde daha derin nüfuz sağlarken, plaka üzerinde kötü ayarlanmış kısa devre MIG boncuğu genellikle füzyon eksikliğinin ortaya çıktığı yerdir.
Bir MIG makinesi çubuk elektrotları da çalıştırabilir mi?
Yalnızca özel çubuk moduna ve doğru çıkış karakteristiğine sahip çok işlemli makineler. Yalnızca standart bir MIG seti, çubuk elektrotlar için uygun olmayan sabit voltajlı bir beslemeye sahiptir.
Hangisini öğrenmek daha kolay, MIG mi yoksa sopa mı?
MIG, çoğu yeni başlayanlar için daha kolaydır çünkü makine dolguyu besler ve ark yanık kalır. Çubuk, yay uzunluğunun, hareket açısının ve hızının bağımsız kontrolünü gerektirir; bu nedenle boncuklar tutarlı hale gelmeden önce birkaç hafta pratik yapmayı bekleyin.
Hangi süreç kalın çeliğe daha iyi uyuyor?
Her ikisi de 10 mm'nin üzerinde çalışır ancak pratik yol farklıdır. Stick, büyük elektrotlar ve aralarında cürufun uzaklaştırıldığı çoklu geçişler kullanır; Püskürtme transferinde veya özlü tel biriktirmede MIG, daha az kesintiyle daha hızlıdır.
MIG için koruyucu gaza ihtiyacım var mı?
Katı tel, karbon çeliğine daha derin nüfuz etmek için genellikle argon ve CO2 karışımı veya düz CO2 olan gaz gerektirir. Kendinden korumalı özlü tel, şişesi olmadan çalışır ve rüzgarı tolere eder, bu da onu dış mekanda yapışmaya karşı pratik bir alternatif haline getirir.
Hangisini çalıştırmak daha az maliyetli?
İşletme maliyeti işçilik, gaz ve dolgu karışımınıza bağlıdır. Masif tel, ağırlığının yaklaşık yüzde 95'ini kaynak metaline dönüştürürken, çubuk için bu oran yaklaşık yüzde 60 ila 70'dir, ancak gaz, regülatör kiralama ve şişe taşıma, düşük hacimli işlerde bu avantajı yok eder.
En sık kaynak yaptığınız bağlantılarla eşleşen işlemi seçin, ardından kalan bütçeyi bu bağlantı noktalarını düz ve tekrarlanabilir tutacak ekipmanın konumlandırılmasına harcayın. Dönen bir iş parçası üzerindeki mütevazı bir MIG seti, yer çekimine karşı savaşan daha büyük bir makineyi geride bırakacaktır ve iyi bir konumlayıcıya sahip bir çubuk seti, ağır gemi işlerinde de aynısını yapacaktır. Önünüzdeki kalınlık, konum ve görev döngüsüne karar verin ve MIG ile çubuk arasındaki tartışma genellikle birkaç dakika içinde kendi kendine çözülür.