Evet; paslanmaz çelik başarılı bir şekilde kaynaklanabilir ve imalat atölyelerinin çoğunda zaten bunu yapacak donanım bulunmaktadır. Malzeme kırılgan veya “kaynaklanamaz” değildir; kötü hazırlığı yumuşak çeliğe göre daha fazla cezalandırır. Paslanmaz çelik, korozyona dirençli pasif bir oksit tabakası oluşturan, en az %10,5 krom içeren bir çelik alaşımıdır. Bu katman aynı zamanda ısının, kirlenmenin ve dolgu maddesi seçiminin bu kadar önemli olmasının nedenidir: Sağlam bir kaynağın yalnızca iki parçayı birleştirmesi değil, korozyon direncini de koruması gerekir.
Pratik cevap, kaynaklanabilirliğin kaliteye, prosese ve servis ortamına bağlı olduğudur. 304L ve 316L gibi östenitik kaliteler tanklarda, borularda, gıda ekipmanlarında ve mimari işlerde yaygındır. Ferritik, martensitik ve dubleks kaliteler farklı davranır, dolayısıyla prosedür genel bir "paslanmaz" etiketi yerine gerçek ana metalle eşleşmelidir.
Paslanmaz Çelikte Hangi Kaynak Prosesleri Çalışır?
TIG, MIG ve çubuk kaynağının tümü paslanmaz çelik üzerinde çalışır; Doğru seçim kalınlığa, yüzeye ve üretim hacmine bağlıdır. TIG, ince sac ve boru köklerinde en temiz kontrolü sağlar, MIG üretim işlerinde daha hızlıdır ve çubuk, saha onarımı ve daha ağır bölümler için kullanışlı olmaya devam eder.
| Süreç | Tipik paslanmaz çalışma | Pratik kalınlık aralığı | Mağaza notu |
|---|---|---|---|
| TIG / GTAW | İnce levha, boru kökleri, sıhhi borular, hassas düzenekler | Yaklaşık 0,5–6 mm | En temiz ark kontrolü; daha yavaş seyahat hızı |
| MIG / GMAW | Üretim kaynağı, çerçeveler, tanklar, kalın sac | Yaklaşık 1–12 mm | Hızlı biriktirme; doğru paslanmaz tel ve gaz karışımına ihtiyaç var |
| Çubuk / SMAW | Onarım çalışmaları, saha imalatı, ağır plaka | Yaklaşık 2–12 mm | Daha fazla cüruf temizliği; ince kozmetik işler için daha az uygundur |
| TESTERE | Ağır plaka ve uzun düz dikişler | Genellikle 8 mm ve üzeri | Yüksek birikim; ince tabaka işlemi değil |
Direnç kaynağı ve lazer kaynağı da paslanmaz için belirli üretim ortamlarında kullanılır, ancak bunlar malzemeye uygun ekipman ve prosedürler gerektirir. Genel imalat için TIG ve MIG çoğu paslanmaz işi kapsar.
Dolgu Metali ve Koruyucu Gaz: Ana Metalle Eşleşin
Besleyicide mevcut olana değil, ana metalin korozyon sınıfına uygun bir dolgu maddesi kullanın. Bir 304L parçası normalde ER308L dolguyu kullanmalıdır, oysa 316L işi ER316L'yi gerektirir. Yumuşak çelik telin kullanılması ilk başta kabul edilebilir görünen bir kaynak oluşturabilir, ancak birikinti paslanacak ve aşındırıcı hizmetlerde başarısızlığa uğrayacaktır.
| Ana metal veya bağlantı | Tipik dolgu maddesi | Sebep |
|---|---|---|
| 304 / 304L | ER308L | Genel korozyon direnci ve düşük karbon amacına uygundur |
| 316 / 316L | ER316L | Klorür taşıma hizmeti için molibden sağlar |
| 304 paslanmazdan yumuşak çeliğe | ER309L | Yüksek alaşımlı dolgu maddesi, karbon çeliği tarafındaki seyreltmenin tolere edilmesine yardımcı olur |
| Dubleks paslanmaz | ER2209 veya uyumlu çift taraflı dolgu maddesi | Dengeli ferrit-östenit mikro yapısını destekler |
Koruyucu gaz ayrıca rengi, nüfuzu ve korozyon direncini de etkiler. TIG genellikle argon kullanır. MIG, prosedüre bağlı olarak sıklıkla az miktarda oksijen içeren argon açısından zengin bir karışım veya üçlü karışım kullanır. CO2 ağırlıklı karışımlar, bazı östenitik kaynaklarda karbon alımını artırabilir ve korozyon direncini azaltabilir; bu nedenle üretimden önce gaz özelliklerini doğrulayın.
Isı Girişi, Distorsiyon ve Korozyon Direnci
Östenitik paslanmaz için ısı girdisini düşük tutun ve pasolar arası sıcaklığı yaklaşık 150°C'nin (302°F) altında tutun; Kontrolsüz ısı, sağlam görünen bir kaynağın hizmette başarısız olmasının en yaygın nedenidir. Paslanmaz, ısıyı yumuşak çelikten farklı şekilde genleştirir ve iletir; bu nedenle aşırı ısı, bükülmeye, ısıyla renk tonunun değişmesine ve korozyon direncinin kaybolmasına neden olabilir.
Yaklaşık 425–850°C aralığında standart 304 ve 316, tane sınırlarında krom karbürler oluşturabilir. Bu, genellikle hassaslaşma olarak adlandırılan bir durum olan, yüzeyi korumak için mevcut olan kromu azaltır. Düşük karbonlu "L" kaliteler ve stabilize kaliteler riski azaltır ancak zayıf ısı kontrolünü mazur görmezler. Distorsiyonu sınırlamak için kiriş boncukları, kaynak atlama, geri adım dizileri, bakır destek ve iyi takılmış fikstürler kullanın.
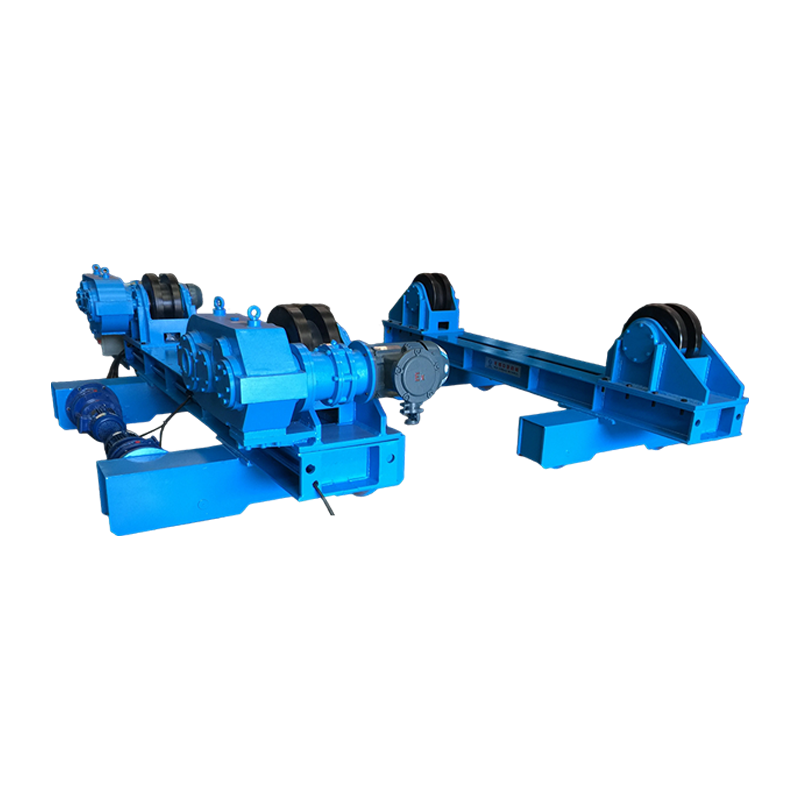
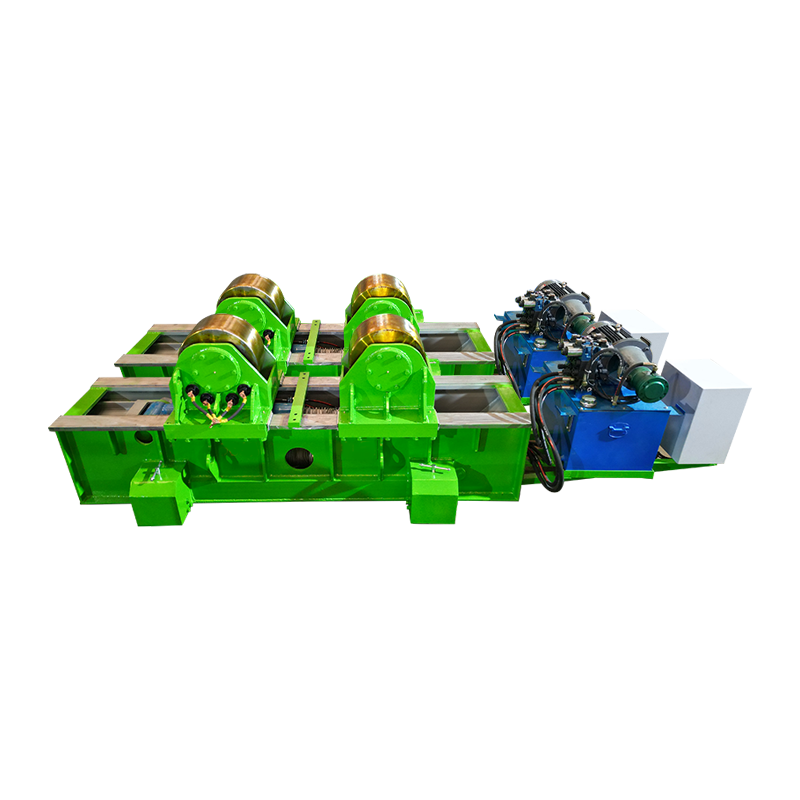
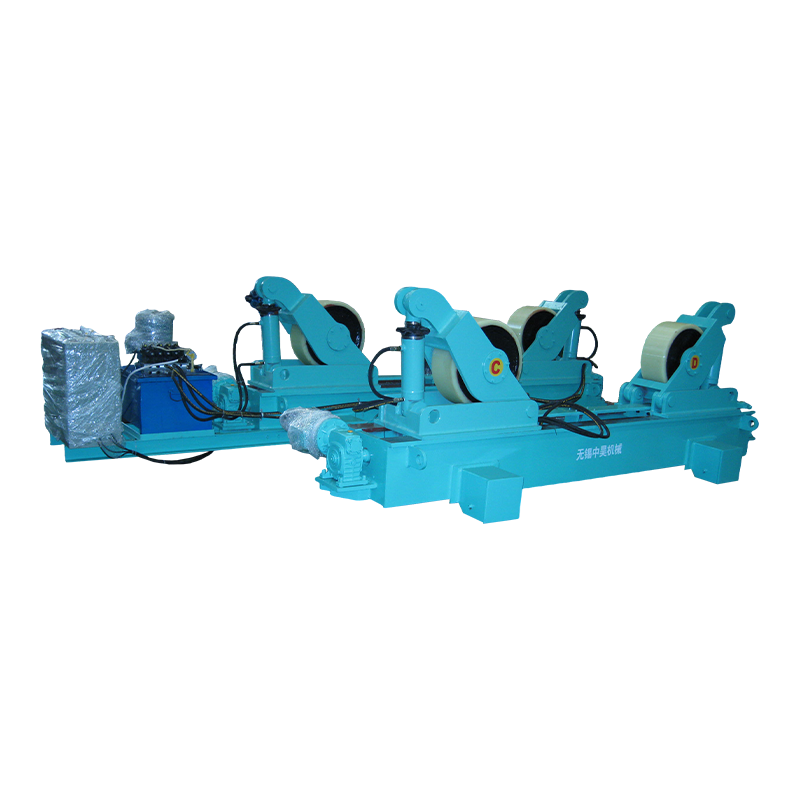
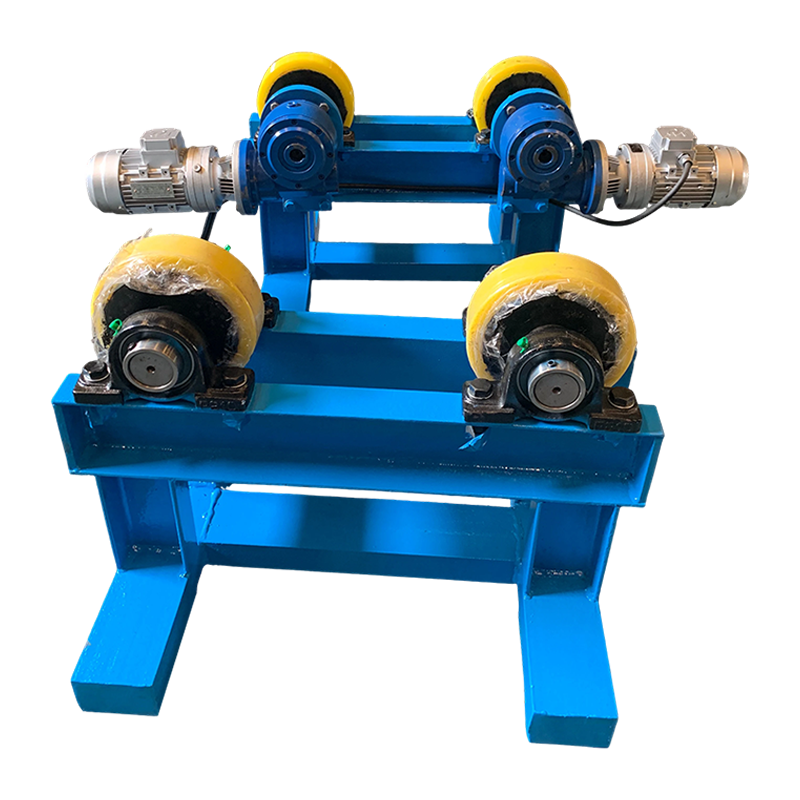
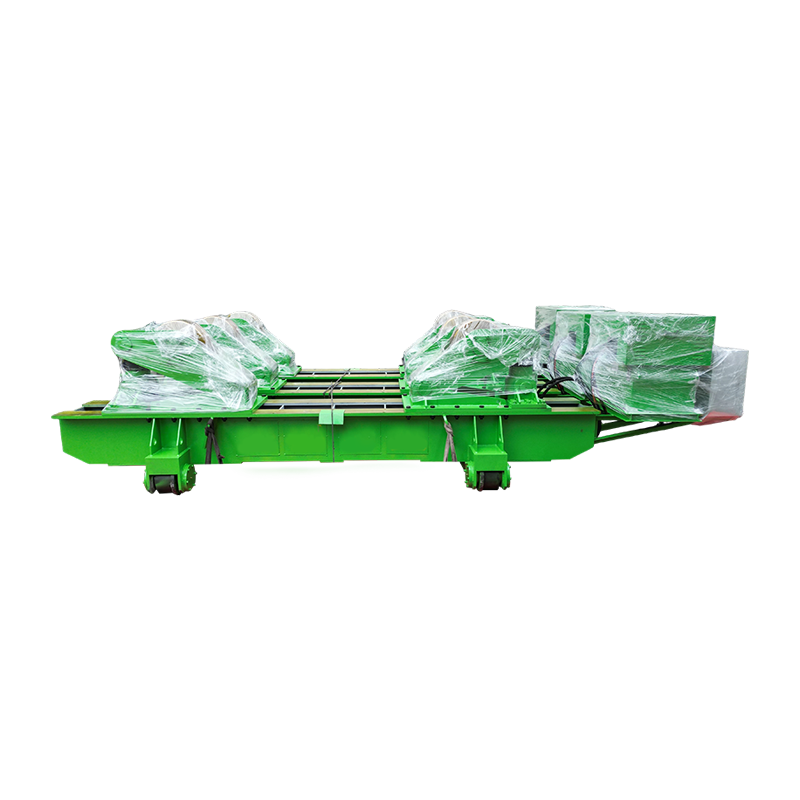
Boru ve tank kabukları için bir kaynak döndürücü, arkın düz veya yatay konumda kalması için parçanın sabit bir hızda dönmesini sağlar. Bu tutarlılık paslanmaz için önemlidir çünkü ısı girişi değiştikçe ilerleme hızı değişiklikleri de ortaya çıkar. Uygulamaya daha yakından bakmak için bkz. tank ve boru işlerinde kaynak rotatörleri .
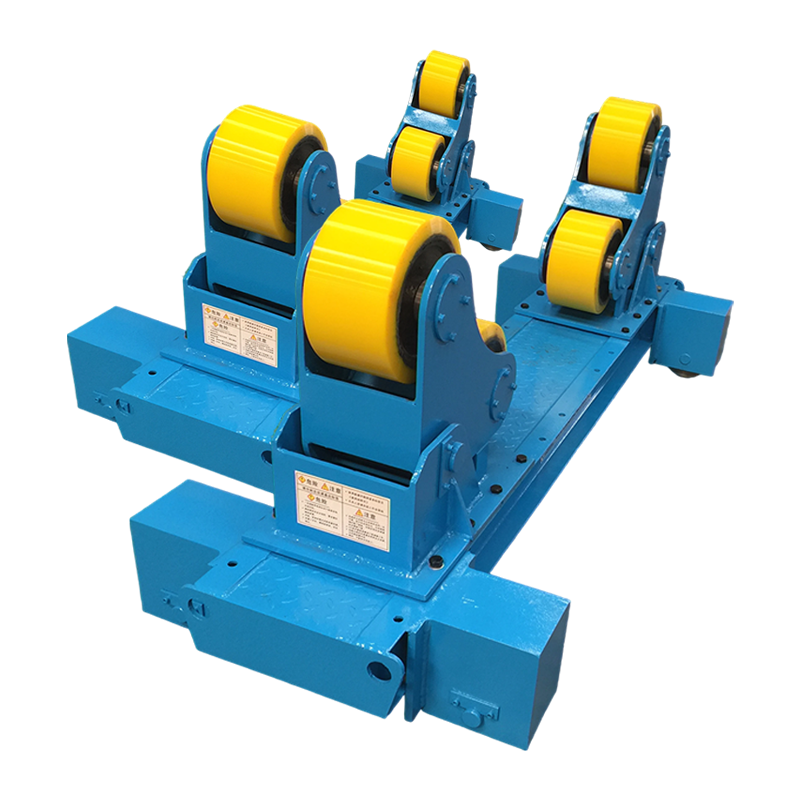
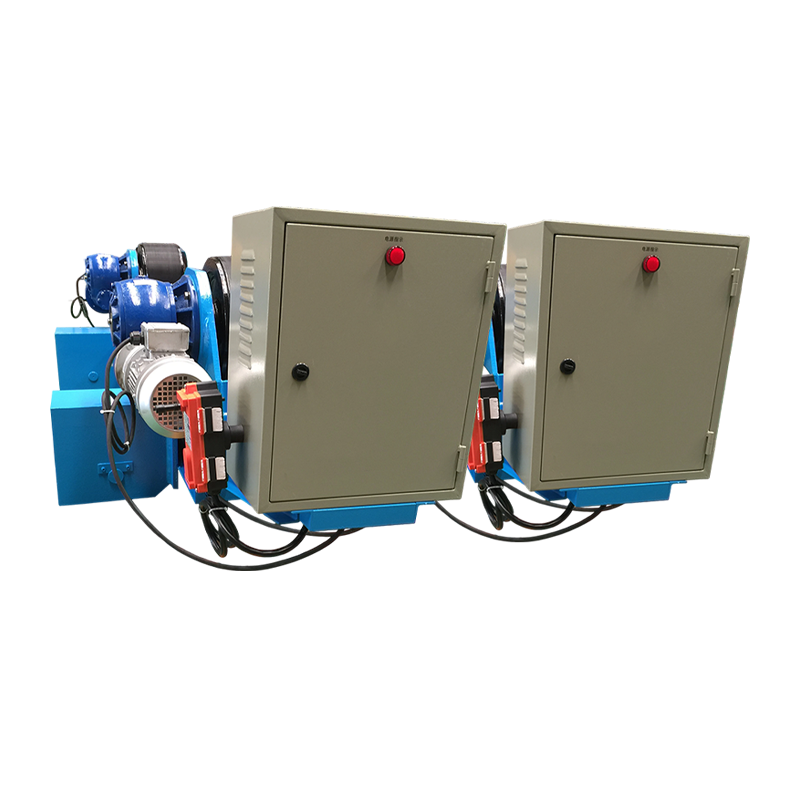 Kaymayı Önleyici Kontrollü 10T Ayarlanabilir Kaynak Rotatoru Dikiş kaynağı sırasında silindirik ve yassı iş parçalarının sabit konumlandırılması için sensör tabanlı kayma önleme kontrolüne sahip 10 tonluk ayarlanabilir kaynak döndürücü. Ürünü Görüntüle →
Kaymayı önleyici kontrole sahip bir döndürücü, kabuğun yürümeye çalıştığı uzun dikişlerde kullanışlıdır. Amaç sadece parçayı döndürmek değil, operatör ark uzunluğuna, gaz kapsamına ve ilerleme hızına odaklanırken tekrarlanabilir bir kaynak pozisyonunu korumaktır.
Hazırlık ve Temizleme Kaynak Kalitesine Karar Verin
Paslanmaz çeliği kaynaktan hemen önce temizleyin; Kirlenme, gözenekliliğin, renk bozulmasının ve korozyon arızasının başlıca nedenidir. Yağ, gres, nem, boya, işaretleyici, yapıştırıcı ve karbon çeliği tozunun tümü kaynak yüzeyine zarar verebilir veya gözenekliliğe neden olabilir.
- Özel bir paslanmaz tel fırça kullanın; karbonlu çelik fırçalar paslanan demir parçacıkları bırakabilir.
- Bağlantı yerini ve dolgu telini aseton veya alkolle silin ve kurumasını bekleyin.
- Prosedür gerektirdiğinde, kaynak yapmadan önce kaynak bölgesindeki hadde pulunu, oksiti ve ağır ısı tonunu giderin.
- Tam nüfuziyet gerektiğinde boruyu ve tüpü argonla arkadan temizleyin ve arka taraf aşındırıcı hizmete maruz kalacaktır.
- Bağlantıyı sıkı ve düzgün tutun; geniş boşluklar kaynakçıyı daha fazla ısı ve dolgu maddesi eklemeye zorlar.
Kaynak sonrasında, teknik özellikler gerektirdiğinde renk değişimini ve ısıyla renk tonunu temizleyin. Asitleme ve pasivasyon, özellikle gıda, ilaç ve denizcilik hizmetlerinde olmak üzere birçok paslanmaz imalatta pasif tabakayı yeniden oluşturur.
Yaygın Kusurlar ve Pratik Düzeltmeler
Paslanmaz kaynak kusurlarının çoğu üç nedenden kaynaklanır: kirlenme, aşırı ısı ve gaz kapsamı kaybı. Düzeltme genellikle farklı bir makine ayarından ziyade prosedürle ilgilidir.
| Kusur | Muhtemel sebep | Pratik düzeltme |
|---|---|---|
| Gözeneklilik | Yağ, nem, hava akımı, düşük gaz akışı, kirli dolgu maddesi | Bağlantıyı temizleyin, gaz akışını kontrol edin, arkı koruyun, kuru dolgu kullanın |
| Çözgü | Çok fazla ısı, düzensiz sıralama, kötü uyum | Parçayı sabitleyin, geri adım kullanın veya kaynağı atlayın, amperajı azaltın |
| Hassaslaştırma | 425–850°C aralığında uzun süre | Daha düşük ısı girişi, pasolar arası sıcaklığı kontrol edin, L sınıfı malzemeyi belirtin |
| Sıcak çatlama | Kötü uyum, yüksek tutuculuk, yanlış dolgu kimyası | Belirtilen dolguyu kullanın, uyumu iyileştirin, mümkünse kısıtlamayı azaltın |
| Isı tonu | Sıcaklıkta oksijene maruz kalma | Gaz kapsamını iyileştirin, arka tarafı temizleyin, kaynak sonrasında temizleyin ve pasifleştirin |
Ekipmanı Konumlandırmanın Faydası Olduğunda
Konumlandırma ekipmanı, paslanmaz işin tekrarlı, ağır olduğu veya tutarlı bir torç açısı gerektirdiği durumlarda karşılığını verir. Bir döndürücü boruyu, tank kabuklarını ve silindirleri kontrollü bir hızda döndürür. Bir konumlayıcı, kaynağın düz veya yatay durmasını sağlayacak şekilde iş parçasını eğer. Bu, dikey veya baş üstü kaynaktan daha kolay kontrol edilir.
Küçük paslanmaz düzenekler için servo kontrollü konumlayıcı, hassas dönüş ve tekrarlanabilir indeksleme sağlar. Bu, birkaç parçanın aynı kaynak sırasına ihtiyaç duyduğu ve operatörün sabit bir torç açısını koruması gerektiği durumlarda yardımcı olur. Genel bir bakış için bkz. kaynak pozisyonerleri ve üretim verimliliği .
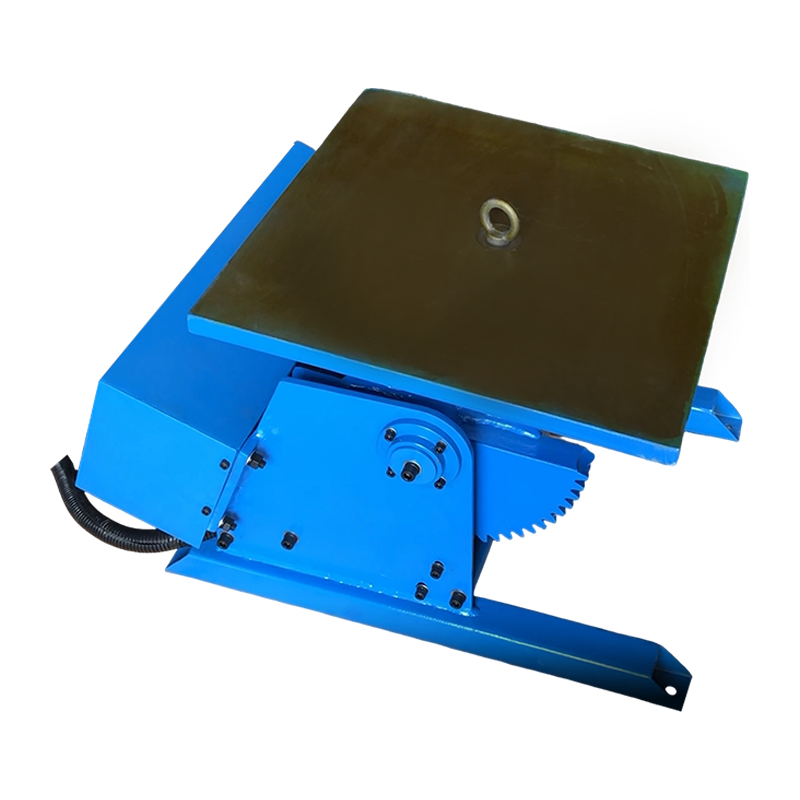 Servo Kontrollü 300KG Kaynak Pozisyoneri sales@weldnicefactory.com Ürünü Görüntüle →
Paslanmaz kaplardaki uzun boylamasına dikişler için, iş parçası veya taşıyıcı kontrollü bir hızda hareket ederken bir TIG kolonu ve bom torcu tutar. Bu, özellikle prosedür tutarlı ark uzunluğu ve sınırlı operatör hareketi gerektirdiğinde kullanışlıdır.
 TIG Kolon ve Bom Kaynak Desteği Paslanmaz kap dikişleri de dahil olmak üzere ince duvarlı ve hassas bileşenler üzerinde hassas torç konumlandırma, hareket ve salınım için TIG kolonu ve bom. Ürünü Görüntüle →
Sıkça Sorulan Sorular
Paslanmaz çeliği MIG kaynak makinesiyle kaynaklayabilir misiniz?
Evet, bir MIG kaynakçısı, paslanmaz dolgu teli ve argon açısından zengin uygun bir koruyucu gazla donatıldığında paslanmaz çeliği kaynaklayabilir. Yumuşak çelik tel ve CO2 ağırlıklı gaz karışımı, kaynak kabul edilebilir görünse bile aynı korozyon direncini sağlamayacaktır.
Paslanmaz çeliği yumuşak çeliğe kaynaklayabilir misiniz?
Evet, paslanmaz çelik yumuşak çeliğe genellikle ER309L dolgu maddesi ve kontrollü seyreltme ile kaynak yapılabilir. Bağlantı, yapısal veya kritik olmayan uygulamalar için pratiktir ancak tamamen paslanmaz bir kaynağın korozyon performansıyla eşleşmeyebilir.
Paslanmaz çeliğin ön ısıtmaya ihtiyacı var mı?
Çoğu östenitik paslanmaz kalitenin ön ısıtmaya ihtiyacı yoktur ve genellikle aşırı ısıtılmamalıdır. Ferritik ve martensitik kaliteler, kaliteye ve prosedüre bağlı olarak ön ısıtma veya kaynak sonrası ısıl işlem gerektirebilir; bu nedenle genel bir kural yerine nitelikli kaynak prosedürünü izleyin.
Paslanmaz kaynağım neden paslanıyor?
Paslanmaz kaynak, pasif katman hasar gördüğünde veya birikinti kirlendiğinde paslanır. Yaygın nedenler arasında karbon çeliği fırçalar, yumuşak çelik dolgu maddesi, zayıf gaz kapsamı, ağır ısı tonu, nem ve bitmiş kaynağın temizlenmemesi veya pasifleştirilmemesi yer alır.
Pratikte başarılı paslanmaz kaynak, küçük bir kontrol setine bağlıdır: dolguyu eşleştirin, ısıyı prosedür dahilinde tutun, bağlantıyı temizleyin, kaynağı doğru gazla koruyun ve tutarlılığı iyileştirdiğinde konumlandırma ekipmanı kullanın. Malzeme kaynaklanabilir ancak disiplinli atölye çalışmasını ödüllendirir.