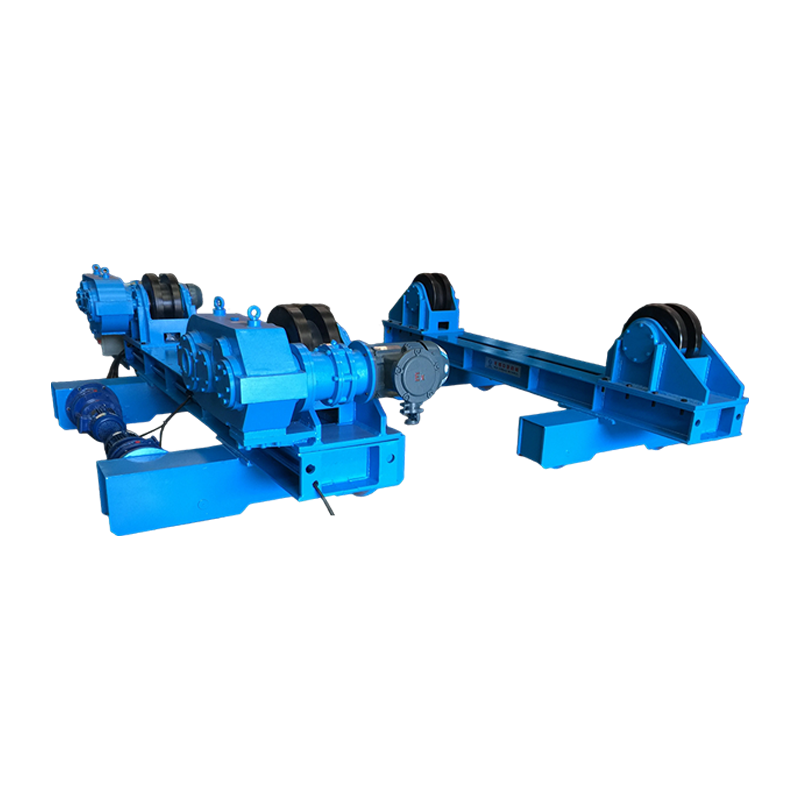
Manuel Yörünge Hareketi ve Ek Oluk Silindirleri ile 40T Ayarlanabilir Kaynak Rotatoru
Manuel Yörünge Hareketi ve Ek Oluk Silindirlerine sahip bu 40T Ayarlanabilir Kaynak Rotatoru, ağır hizmet tipi silindirik iş parçaları için özel ol...
See Details
Robotlu kaynak prosesler, metal bileşenleri otomatik olarak birleştirmek için kaynak araçlarıyla donatılmış programlanabilir robotik kollar kullanır; bu, daha hızlı döngü süreleri, daha tutarlı kaynak kalitesi sağlar ve manuel kaynağa göre uzun vadeli işçilik maliyetlerini düşürür. Otomotiv montaj hatlarından havacılık ve uzay imalatına kadar robotik kaynak, modern imalatın omurgası haline geldi. Bu kılavuz, her bir ana sürecin nasıl çalıştığını, hangi sektörlerin en çok fayda sağladığını ve operasyonunuz için doğru sistemi nasıl seçeceğinizi açıklamaktadır.
Robotik kaynak sistemi, bir robot kol, bir kaynak güç kaynağı, bir tel besleyici veya elektrot dağıtım sistemi ve önceden programlanmış kaynak yollarını milimetre düzeyinde hassasiyetle yürüten bir kontrol cihazından oluşur. Robot, programlama aşamasında belirlenen ark voltajı, tel besleme hızı, ilerleme hızı ve koruyucu gaz akışı gibi kesin parametrelere göre ısı ve dolgu malzemesi uygulayarak iş parçası üzerinde tanımlanmış bir yörüngeyi takip eder.
Modern robot kaynak sistemleri birkaç temel bileşeni birleştirir:
En yaygın kullanılan altı robot kaynak işlemi MIG/GMAW, TIG/GTAW, punta kaynağı, lazer kaynağı, plazma kaynağı ve sürtünme karıştırma kaynağıdır; her biri farklı malzemelere, bağlantı türlerine ve üretim hacimlerine uygundur.
Robotik MIG kaynağı, dünya çapında en yaygın olarak benimsenen robot kaynak işlemidir ve tüm endüstriyel robotik kaynak uygulamalarının tahmini olarak %50-60'ını oluşturur. Gaz Metal Ark Kaynağında (GMAW), sürekli olarak beslenen bir tel elektrot kaynak havuzunda erir ve koruyucu gaz (tipik olarak argon ve CO₂ karışımı) erimiş metali atmosferik kirlenmeden korur.
Robotik TIG kaynağı, herhangi bir ark prosesinde en yüksek kaynak kalitesini ve estetik kaplamayı sağlayarak, havacılık ve tıbbi cihaz imalatındaki hassas uygulamalar için vazgeçilmez hale getirir. Gaz Tungsten Ark Kaynağı (GTAW), ark oluşturmak için tüketilmeyen bir tungsten elektrot kullanır ve gerekirse dolgu teli ayrıca eklenir.
Robotik punta kaynağı, otomotiv beyaz gövde imalatında baskın prosestir ve tek bir araç gövdesinde 3.000 ile 5.000 arasında bireysel punta kaynağı gerekir. Direnç Nokta Kaynağı (RSW), üst üste binen iki metal levhayı bakır elektrotlar arasına sıkıştırır ve malzemenin içinden yüksek amperajlı bir elektrik akımı geçirerek levhaları ayrı noktalarda birleştiren lokal ısı üretir.
Robotik lazer kaynağı, ince sac uygulamalarında dakikada 10 metreye varan ilerleme hızlarıyla, herhangi bir ergitme kaynak işleminde en yüksek ilerleme hızlarını ve ısıdan etkilenen en küçük bölgeleri sunar. Tipik olarak 1-20 kW'lık bir fiber lazer kaynağından gelen odaklanmış bir lazer ışını, iş parçasıyla herhangi bir temas gerektirmeden ana metali son derece hassas bir şekilde eritir.
Robotik plazma kaynağı, TIG ile lazer kaynağı arasındaki boşluğu doldurarak, TIG'den daha yüksek hızlarda daha derin nüfuz etme olanağı sunarken, lazer sistemlerden daha uygun fiyatlı olmayı sürdürüyor. Kısıtlanmış bir plazma arkı 20.000°C'yi aşan sıcaklıklara ulaşır ve tek geçişte daha kalın kesitlerde anahtar deliği kaynağına olanak sağlar.
Robotik sürtünme karıştırma kaynağı, metalleri erime noktalarının altında birleştiren bir katı hal işlemidir ve bu da onu geleneksel ark işlemleriyle eritilmesi zor olan alüminyum alaşımlarının kaynaklanması için tercih edilen yöntem haline getirir. Dönen bir alet pimi bağlantı hattına daldırılır ve dikiş boyunca hareket ettirilerek temel malzemeyi plastikleştiren ancak eritmeyen sürtünme ısısı üretilir.
Doğru robot kaynak prosesinin seçilmesi, proses özelliklerinin malzeme tipinize, bağlantı konfigürasyonunuza, kalite gereksinimlerinize ve üretim hacminize uygun hale getirilmesini gerektirir.
| Süreç | Malzemeler | Hız | Kaynak Kalitesi | Kurulum Maliyeti | En İyi Uygulama |
| MIG/GMAW | Çelik, Al, SS | Yüksek | iyi | Düşük-Orta | Genel imalat |
| TIG/GTAW | Tüm metaller | Düşük-Orta | Mükemmel | Orta | Havacılık, tıbbi |
| Nokta Kaynağı | Sac metal | Çok Yüksek | iyi | Orta | Otomotiv gövdeleri |
| Lazer | Tüm metaller | Çok Yüksek | Mükemmel | Yüksek | EV pilleri, elektronik |
| Plazma | Çelik, Ti, SS | Orta–High | Çok İyi | Orta–High | Boru, basınçlı kaplar |
| Sürtünme Karıştırma | Alüminyum, Cu | Orta | Mükemmel | Yüksek | Havacılık, EV tepsileri |
Tablo 1: Başlıca robot kaynak işlemlerinin malzeme uyumluluğu, hız, kalite ve maliyete göre karşılaştırılması.
Robotik kaynak, özellikle tutarlılığın kritik olduğu yüksek hacimli üretim ortamlarında, verim, tekrarlanabilirlik ve toplam sahip olma maliyeti açısından manuel kaynaklamayı sürekli olarak geride bırakıyor.
Robotik bir MIG kaynakçı, vasıflı bir manuel kaynakçı için %20-30'a kıyasla tipik olarak %50-80 ark açma süresinde çalışır ve vardiya başına net kaynak çıkışını etkili bir şekilde üç katına çıkarır. Robotlar mola vermez, yorulmaz veya vardiyanın sonuna doğru yavaşlamaz. Üç vardiyalı bir otomotiv tesisinde, tek bir robot hücresi, 6-9 manuel kaynakçının eşleşeceği şeyi üretebilir.
Robotik kaynak sistemleri, birbirini takip eden binlerce kaynakta kaynak parametresi toleranslarını ±%1–2 aralığında tutar; bu, hiçbir insan kaynakçının tüm üretim vardiyası boyunca sürdüremeyeceği bir tutarlılık düzeyidir. Bu doğrudan daha az kusur, daha düşük hurda oranları ve daha düşük yeniden işleme maliyetleri anlamına gelir. Birçok üretici, manuel kaynaktan robotik kaynağa geçişten sonra kusur oranının %30-50 oranında azaldığını bildirmektedir.
İşçileri doğrudan ark maruziyetinden uzaklaştırmak, üretimdeki en yaygın mesleki yaralanmalardan bazıları olan kaynak dumanı soluma, UV ark parlaması göz yaralanması ve yanık vakalarını azaltır. Uluslararası Çalışma Örgütü, kaynak kaynaklı meslek hastalıklarının her yıl dünya çapında yüz binlerce işçiyi etkilediğini tahmin ediyor. Duman tahliyesi ve güvenlik çitleriyle donatılmış robotik kaynak hücreleri bu riskleri önemli ölçüde azaltır.
Robotik kaynak hücreleri önemli bir başlangıç yatırımı gerektirse de (sürece ve çevre birimlerine bağlı olarak hücre başına tipik olarak 80.000 ila 250.000 ABD Doları), yüksek hacimli uygulamalarda 12 ila 36 aylık geri ödeme süreleri yaygındır. İşçilik, sarf malzemeleri, hurda ve yeniden işleme hesaba katıldığında robotik kaynak genellikle parça başına kaynak maliyetini 5 yıllık bir süre içinde %25-45 oranında azaltır.
| Faktör | Robotik Kaynak | Manuel Kaynak |
| Ark Açma Süresi | %50–80 | %20–30 |
| Kaynak Tekrarlanabilirliği | ±0,1–0,5 mm | ±1–3 mm |
| Kusur Oranı | Çok Düşük (%0,1–1) | Düşük-Orta (2–8%) |
| Kurulum / Değiştirme | Saatler (yeniden programlama) | dakika |
| İlk Yatırım | 80.000 $ – 250.000 $ | 5.000 $ – 30.000 $ |
| Uzun Vadeli Maliyet | Daha düşük | Yükseker (labor-intensive) |
| Esneklik | Orta (programmable) | Yüksek (adaptive) |
| İşçi Güvenliği Risk | Düşük | Orta–High |
| En İyi Hacim | Yüksek (1,000 parts/run) | Düşük-Orta (1–500 parts) |
Tablo 2: Temel performans, maliyet ve esneklik ölçütlerine göre robotik kaynağa karşı manuel kaynak.
Hemen hemen tüm büyük imalat sektörleri artık robot kaynak süreçlerini kullanıyor ancak otomotiv, havacılık, inşaat ekipmanları ve tüketici elektroniği, robotik kaynak kullanımının en yüksek konsantrasyonlarını temsil ediyor.
Otomotiv endüstrisi, robot kaynağının en büyük kullanıcısıdır; küresel olarak kullanılan tüm endüstriyel robotların tahminen %30-40'ı araç üretiminde kaynak görevleri gerçekleştirmektedir. Beyaz gövde hatları, kapı panellerini, zemin kaplamalarını, tavan raylarını ve sütunları monte etmek için yüzlerce robotik nokta kaynak hücresi kullanıyor. Egzoz sistemleri, yakıt depoları ve şasi bileşenleri genellikle robotik MIG veya lazer kaynağıyla birleştirilir.
Havacılık ve uzay uygulamaları en yüksek kaynak kalitesi standartlarını gerektirir; bu da robotik TIG, plazma ve sürtünme karıştırma kaynağını yapısal uçak gövdesi bileşenleri için baskın süreçler haline getirir. Robotik FSW, alüminyum gövde panellerini ve kanat kaplamalarını birleştirmek için kullanılırken robotik TIG, titanyum motor bileşenlerini ve hidrolik hat düzeneklerini yönetir.
Ekskavatör kolları, yükleyici kovaları, vinç bomları ve yapısal çelik çerçeveler, kalın levha malzemeleri ve gereken yüksek hacimler nedeniyle genellikle robotik MIG kaynağı kullanılarak üretilir. Bu sektördeki robotik kaynak, ağır bileşenlerle çalışan kaynakçıların üzerindeki fiziksel yükü azaltır ve manuel olarak yapılması zor olan uzun yapısal kaynaklarda tutarlılığı artırır.
Elektrikli araçların hızlı büyümesi, akü hücresi sekme kaynağı, modül montajı ve akü tepsisi imalatı için robotik lazer kaynağını vazgeçilmez hale getirdi. EV akü paketleri binlerce ayrı lazer kaynağı içerebilir ve bunların hepsinin katı sızıntı ve iletkenlik standartlarını karşılaması gerekir; bu, büyük ölçekte manuel işlemler için imkansız bir hedeftir.
Doğru robot kaynak prosesinin seçilmesi beş temel faktörün değerlendirilmesini gerektirir: temel malzeme türü ve kalınlığı, bağlantı tasarımı, gerekli kaynak kalite standardı, yıllık üretim hacmi ve mevcut sermaye bütçesi.
Yeni nesil robot kaynak süreçleri, otomasyonu küçük üreticiler için erişilebilir hale getiren yapay zeka, işbirlikçi robotlar ve gerçek zamanlı uyarlanabilir kontrol sistemleri tarafından şekillendiriliyor.
Robotik MIG kaynağı (GMAW), küresel olarak tüm endüstriyel robotik kaynakların çoğunluğunu temsil eden, en yaygın kullanılan robot kaynak işlemidir. Hız, malzeme çeşitliliği, düşük sarf malzemesi maliyeti ve programlama kolaylığı kombinasyonu, onu genel imalat ve otomotiv imalatındaki çoğu yeni robotik kaynak kurulumu için varsayılan seçim haline getiriyor.
Robotik bir kaynak hücresinin programlama süresi, kısa kaynak yollarına sahip basit parçalar için birkaç saatten düzinelerce kaynak bağlantısına sahip karmaşık çok pasolu montajlar için birkaç haftaya kadar değişir. Çevrimdışı programlama yazılımı, mühendislerin dağıtımdan önce dijital bir model üzerinde kaynak yollarını simüle etmesine ve iyileştirmesine olanak tanıyarak robot üzerindeki programlama süresini %50-70 oranında azaltabilir.
Robot kaynağının temel sınırlamaları, yüksek başlangıç sermaye maliyeti, düşük hacimli veya çok çeşitli parça üretimi için azaltılmış esneklik ve tutarlı parça montaj kalitesi ihtiyacıdır. Robotlar, tutarlı parçalar üzerinde tekrarlanan görevlerde başarılı oluyor ancak deneyimli kaynakçıların düzensiz boşluklar, bozuk fikstürler veya olağandışı bağlantı konfigürasyonlarıyla uğraşırken uyguladıkları uyarlanabilir karar verme konusunda zorluk yaşıyor. Dikiş takibi ve yapay zeka sistemleri bu açığı giderek kapatıyor.
Evet — işbirliğine dayalı robot kaynak sistemleri ve çevrimdışı programlama yazılımı, robotik kaynağı 25-50 parça kadar küçük parti boyutları için ekonomik olarak uygun hale getirdi. Öğretme kolyesi veya tablet programlama arayüzlerine sahip Cobot kaynak sistemleri, geleneksel robot programlama becerisine sahip olmayan operatörlerin yeni işleri bir saatten kısa sürede kurmasına olanak tanır, bu da onları atölyeler ve özel imalatçılar için pratik hale getirir.
Robotik kaynak sistemleri yine de aynı AWS, ASME, ISO veya manuel kaynağın gerektirdiği müşteriye özel standartları karşılayan kaynaklar üretmelidir; robot, kaynağı otomatik olarak onaylamaz. Ancak robotik sistemlerin tutarlılığı ve veri kaydetme yetenekleri, kalite denetimleri ve kaynak prosedürü yeterlilik testleri sırasında proses kontrolünün gösterilmesini önemli ölçüde kolaylaştırır.
Robotik kaynak sistemleri, kaynak torçu sarf malzemelerinin (temas uçları, nozullar, astarlar) düzenli bakımını, robot kol bağlantılarının periyodik olarak yağlanmasını ve incelenmesini ve konum doğruluğunu korumak için TCP'nin (Takım Merkez Noktası) kalibrasyonunu gerektirir. Çoğu sistemin bakım aralıkları 500 ila 1.000 çalışma saati arasında planlanmıştır. Uygun önleyici bakım programları, robot kolunun hizmet ömrünü 10-15 yıla kadar uzatabilir.
Robotik kaynak, insan kaynakçının rolünü ortadan kaldırmak yerine değiştiriyor ve talebi robot programcıları, kaynak mühendisleri ve otomasyon teknisyenleri gibi daha yüksek vasıflı pozisyonlara kaydırıyor. Birçok üretici, robotik kaynağın, deneyimli kaynakçıları, robotların henüz etkili bir şekilde halledemediği karmaşık, özel veya onarım işlerine yeniden yerleştirmelerine olanak tanıdığını bildiriyor. Nitelikli kaynakçı sıkıntısıyla karşı karşıya olan pazarlarda robotik kaynak, bir tercihten ziyade giderek bir zorunluluk haline geliyor.
Robot kaynak işlemleri, neredeyse tüm metal yoğun endüstrilerde üretim kalitesini, hızını ve ekonomisini temelden dönüştürdü. İster bir yapısal çelik imalatçısı için MIG kaynağını, ister bir EV pil üreticisi için lazer kaynağını veya bir havacılık tedarikçisi için TIG kaynağını değerlendiriyor olun, temel prensip aynı kalır: süreci uygulamayla eşleştirmek, en düşük parça başına maliyetle en iyi kaynak kalitesini sunar.
Yapay zeka destekli dikiş takibi, işbirlikçi robotlar ve çevrimdışı programlama araçları giriş engellerini azalttıkça robotik kaynak artık büyük otomotiv üreticilerinin özel alanı değil. Tekrarlanabilir geometrilerde yılda birkaç yüzden fazla parça üreten herhangi bir operasyon için, doğru robot kaynak prosesine yatırım yapmak, modern üretimde mevcut en yüksek getirili kararlardan biridir.
Manuel Yörünge Hareketi ve Ek Oluk Silindirlerine sahip bu 40T Ayarlanabilir Kaynak Rotatoru, ağır hizmet tipi silindirik iş parçaları için özel ol...
See Details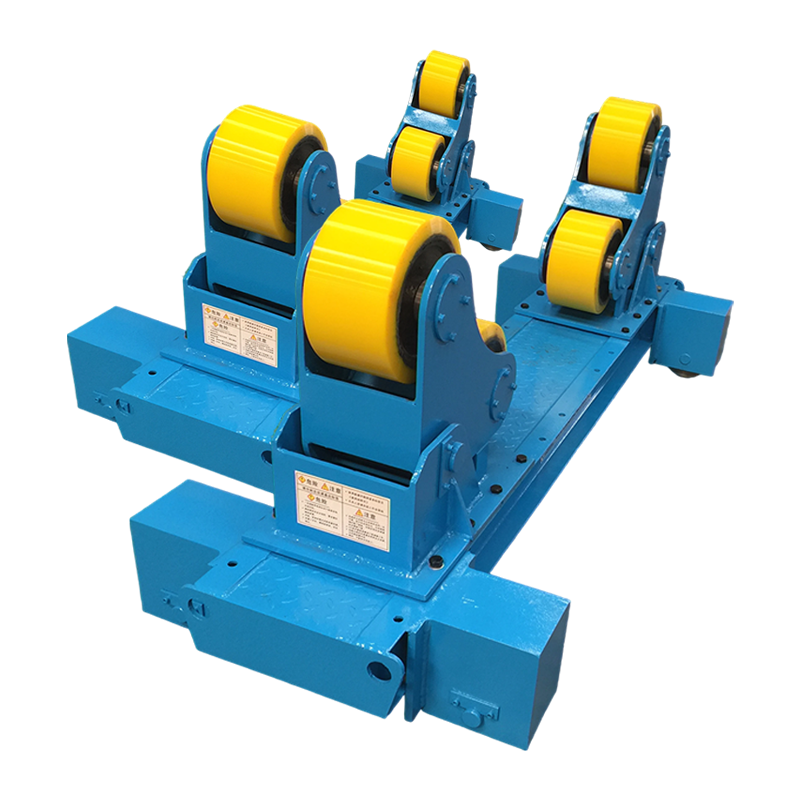
Manuel Yörünge Hareketi ve Ek Çift Sikloidal Bağlantılı Redüktörlü 20T Kendinden Hizalamalı Kaynak Rotatoru, ağır hizmet tipi silindirik iş parçala...
See Details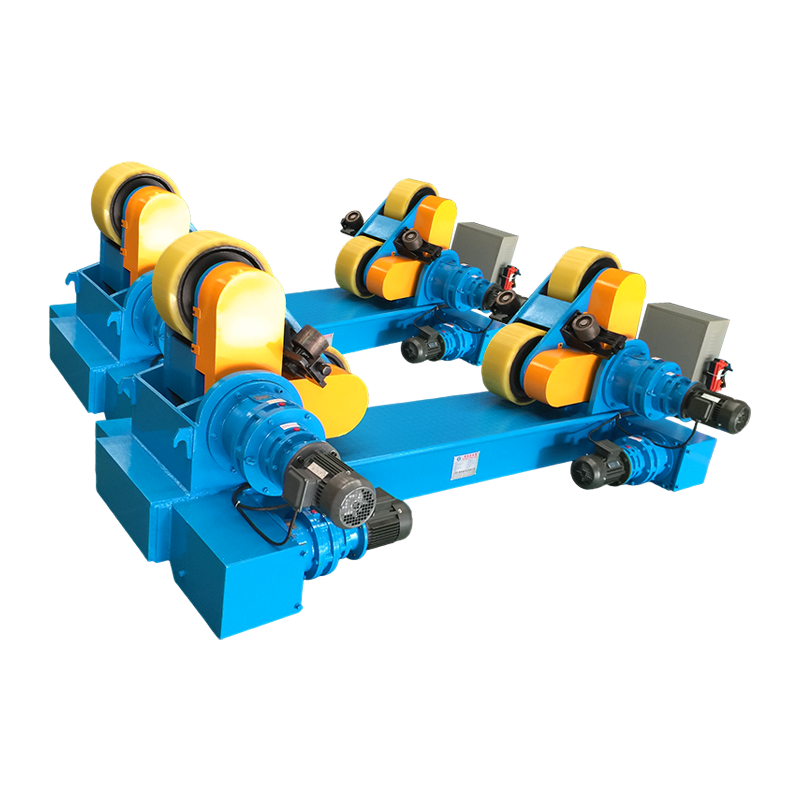
40T kendinden hizalamalı kaynak döner makinesi, ağır hizmet tipi silindirik iş parçaları için özel olarak tasarlanmış üst düzey bir kaynak konumlan...
See Details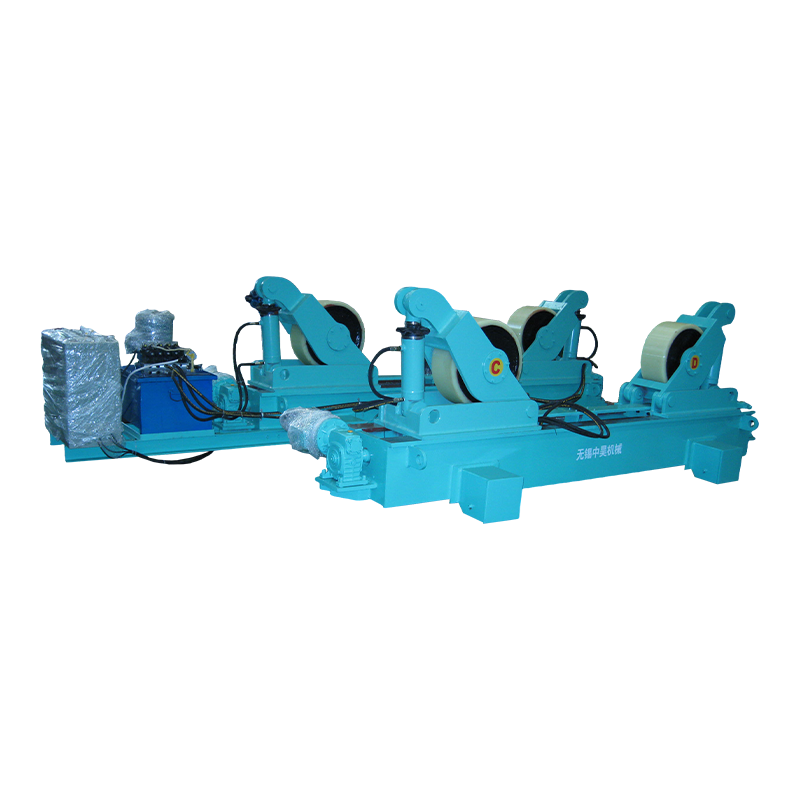
Manuel yörünge hareketine sahip 80t fit up kaynak rotatoru, orta ve ağır iş parçalarının kaynaklanması için özel bir ekipmandır. 80 ton taşıma kapa...
See Details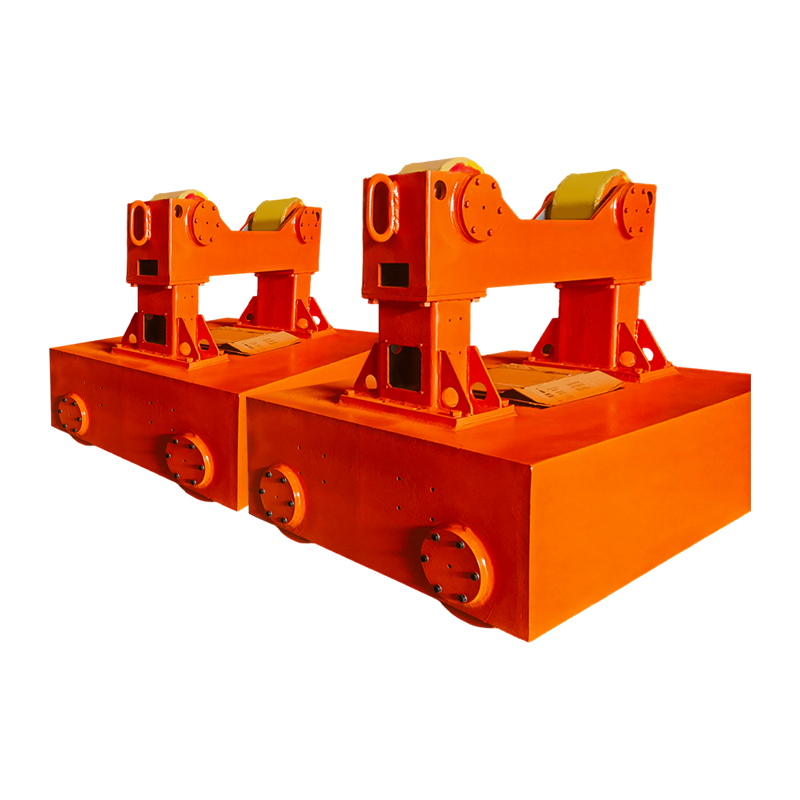
Bu ürün, 10 ton yük kapasiteli, elektrikli yörünge hareketi elektrikli kaldırma özelliğine sahip 10 tonluk bir kaynak döndürücüdür ve küçük ve orta...
See Details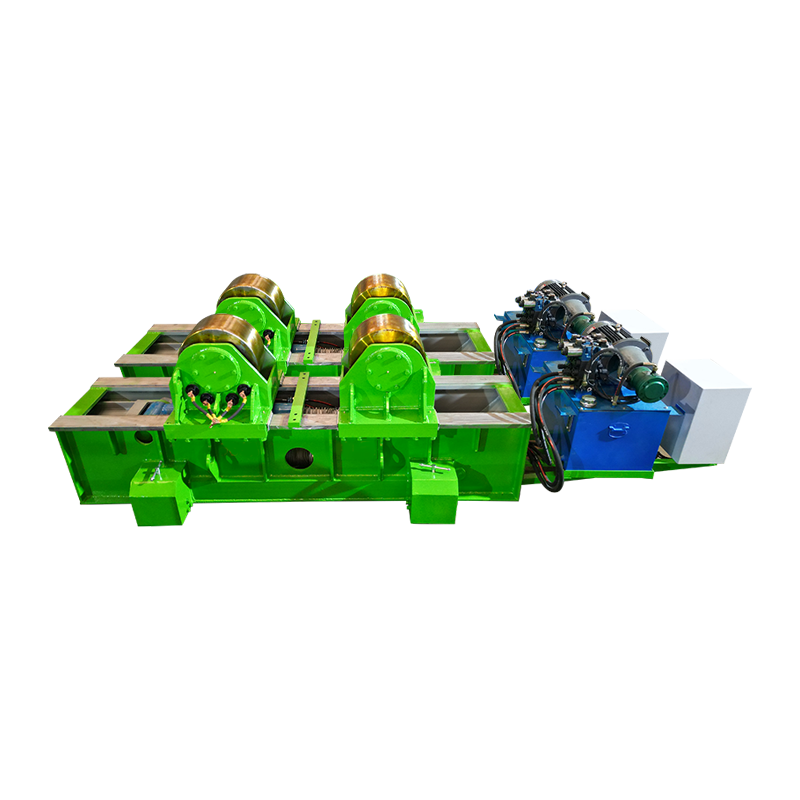
Hidrolik Yatay İtme ve Manuel Yörünge Hareketi ile 80T Fit Up Kaynak Rotatoru, 80 tonluk nominal yüke sahiptir ve orta ve büyük silindirik iş parça...
See DetailsTelif hakkı 2025 Wuxi WeldNice Heavy Industry Technology Co., Ltd. Tüm Hakları Saklıdır Custom Automatic Welding Equipment Manufacturers
sales@weldnicefactory.com