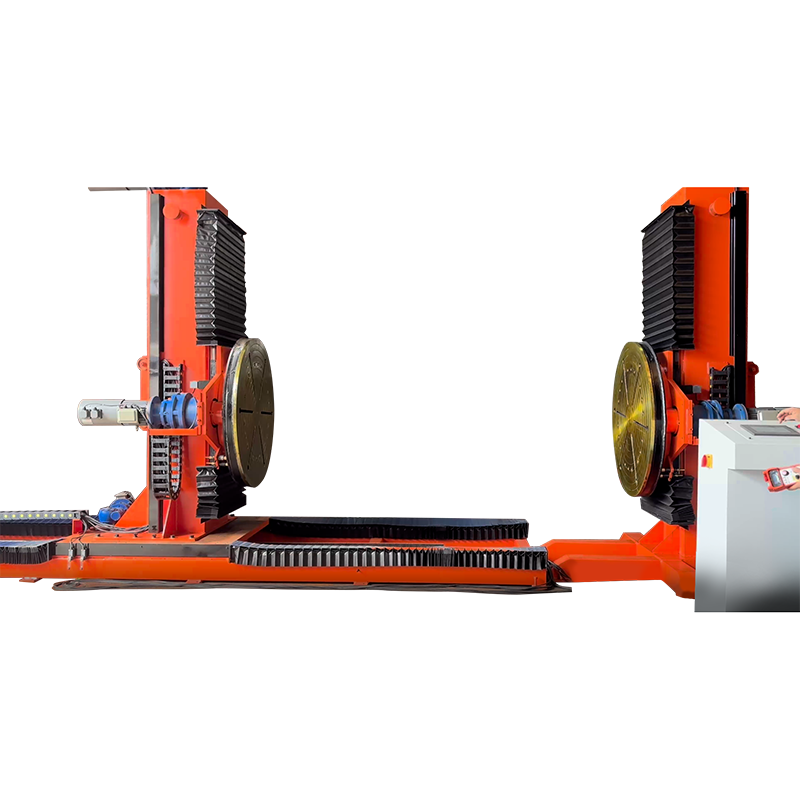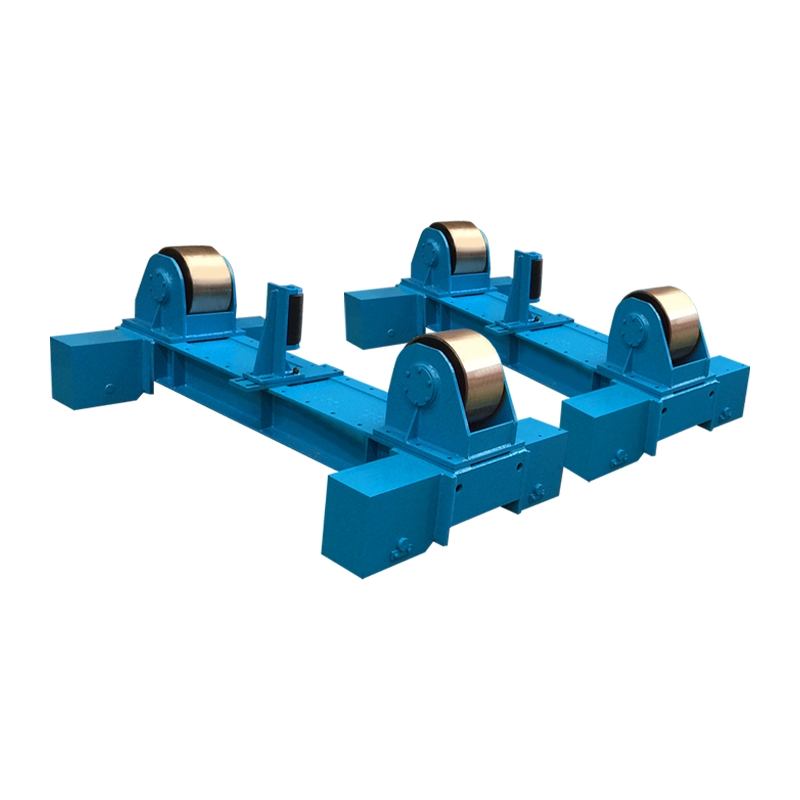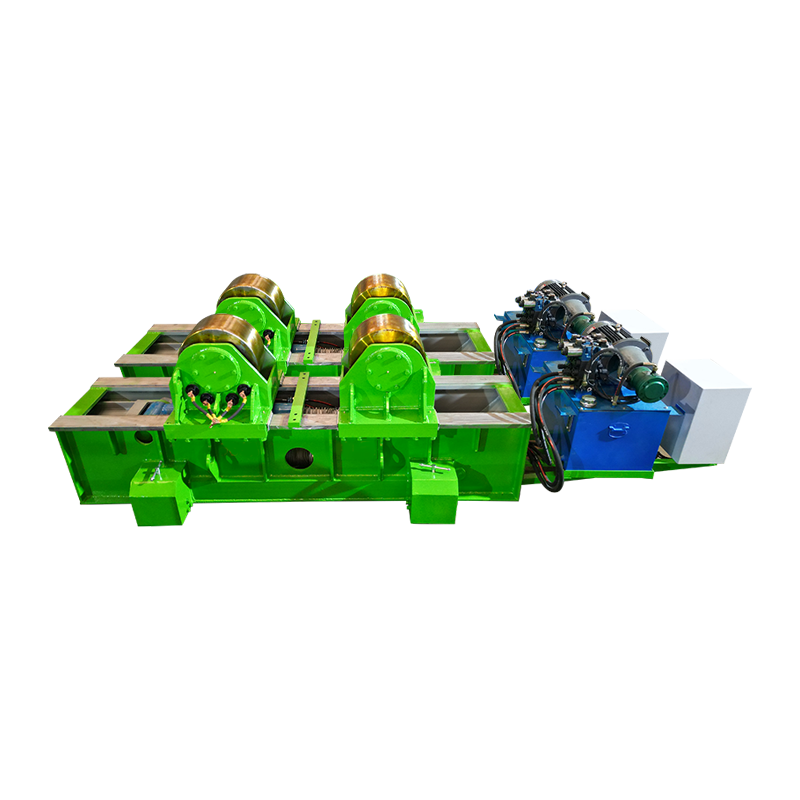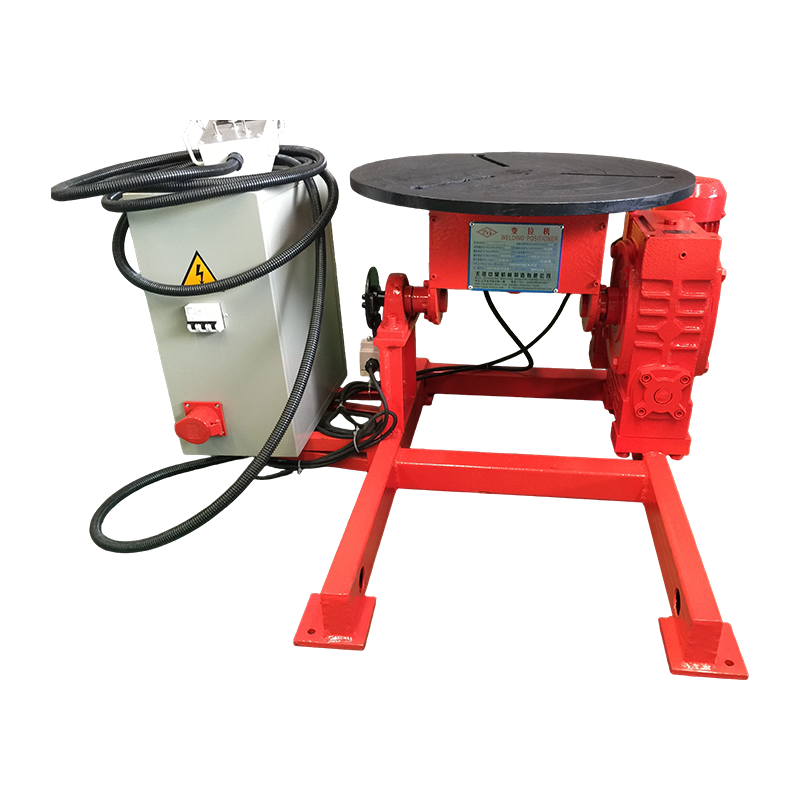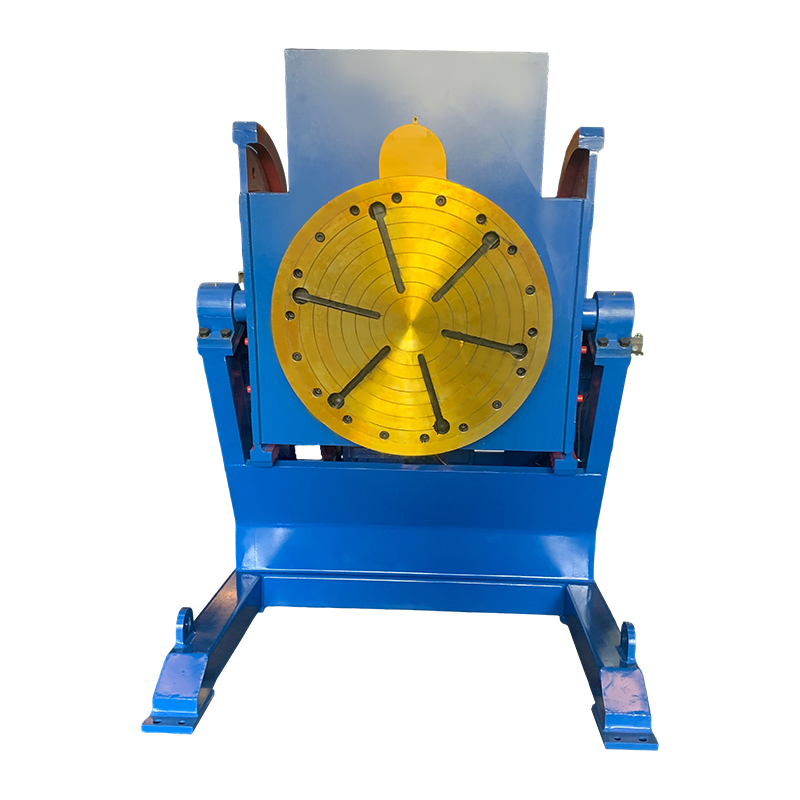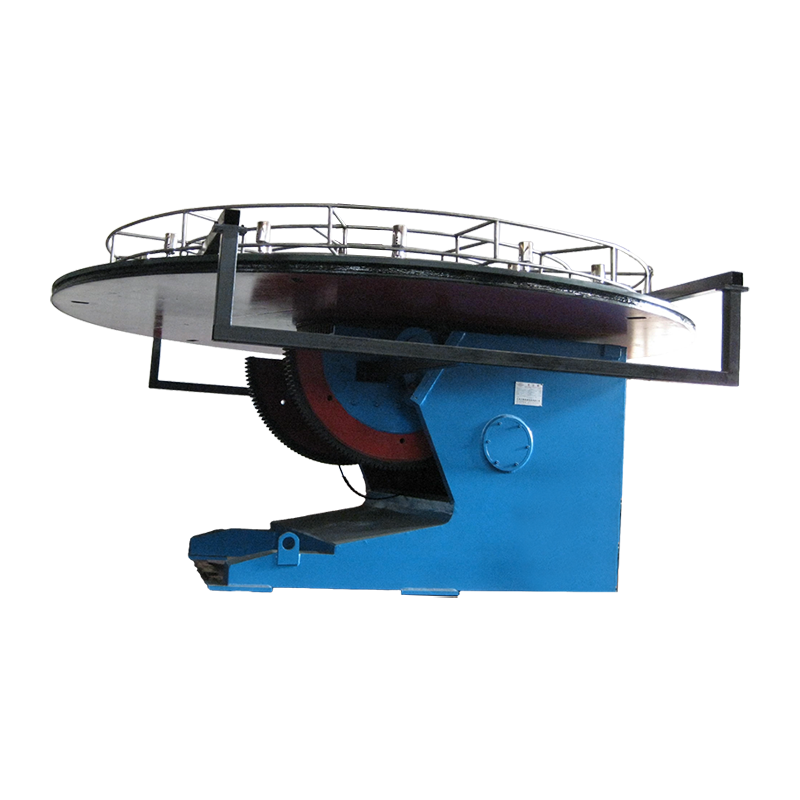
bir otomatik kaynak pozisyoneri Kaynak sırasında iş parçasını tutan, döndüren ve eğerek kaynak bağlantısının optimum düz veya yatay konumda kalmasını sağlayan motorlu mekanik bir cihazdır. Manuel yeniden konumlandırmayı ortadan kaldırarak ve ark dışı süreyi azaltarak genel olarak artabilir kaynak verimliliği Fabrikasyon verimlilik çalışmalarına göre, manuel konumlandırma yöntemlerine kıyasla %40 ila %60 oranında.
1. Otomatik Kaynak Pozisyonerinin Temel Fonksiyonunu birlamak
En temel düzeyde, bir otomatik kaynak pozisyoneri metal imalatında kalıcı bir sorunu çözüyor: kaynak kalitesini ve operatör güvenliğini korurken karmaşık montajları birden çok açıdan kaynaklama ihtiyacı. Cihaz, hassas dönüşe ve açısal konumlandırmaya izin veren programlanabilir bir arayüz aracılığıyla kontrol edilen, eğilebilir bir taban üzerine monte edilmiş, motorla çalıştırılan bir çalışma masasından oluşur.
Çalışma prensibi basit ama güçlüdür. Bir iş parçası, kelepçeler veya bir ayna kullanılarak konumlayıcının ön plakasına sabitlenir. Operatör daha sonra parçayı döndürmek için bir kumanda kolu veya ayak pedalı kullanarak her kaynak alanını ideal düz konuma (tipik olarak yataydan 15 derecelik bir tolerans içinde) getirir. Bu yerçekimi destekli yönlendirme, erimiş kaynak havuzunun eşit şekilde akmasını sağlayarak daha az dolgu malzemesiyle daha güçlü, daha tutarlı bağlantılar üretir.
Modern sistemler, hassas kalın kesit kaynağı için dakikada 0,1 devir kadar düşük dönüş hızlarına izin veren, daha küçük bileşenlerde yüksek hızlı çevresel dikişler için 10 rpm'ye kadar dönüş hızlarına izin veren değişken hızlı sürücüleri içerir. Eğme mekanizması tipik olarak 0 ile 135 derece arasında bir aralık sunarak, operatörün iş parçasını fiziksel olarak manipüle etmesine gerek kalmadan hemen hemen her bağlantı açısına erişim sağlar.
2. Otomatik Kaynak Pozisyonerinin Kaynak Verimliliğini Nasıl Önemli Derecede Artırdığı
2.1 Verimliliği En Üst Düzeye Çıkarmak İçin Ark Dışı Süreyi Azaltma
İyileşmeye en büyük katkıyı sağlayan tek kişi kaynak verimliliği ark dışı süredeki (kaynak torcunun aktif olarak malzeme bırakmadığı dönemler) ciddi azalmadır. American Welding Society tarafından yayınlanan araştırma, konumlandırma ekipmanı olmadan manuel kaynak operasyonlarında, genellikle operatör faktörü olarak adlandırılan ark açık kalma süresi faktörünün karmaşık montajlar için %15 ila %25 kadar düşük olabileceğini göstermektedir. Ağır çelik bileşenleri manuel olarak işlemek ve yeniden konumlandırmak için sekiz saatlik bir vardiya harcayan bir imalatçı yalnızca iki saatlik gerçek kaynak işlemi gerçekleştirebilir.
ile otomatik kaynak pozisyoneri operatör faktörü %45 ila %65'e kadar çıkabilmektedir. Kaynakçı, her kaynak geçişi arasında 200 kilogramlık bir düzeneğin kelepçelerini açmak, kaldırmak, döndürmek ve yeniden sabitlemek için durmak yerine, saniyeler içinde istenen yönlendirmeyi elde etmek için bir ayak pedalına basar. 2.000 saatlik bir çalışma yılı boyunca bu fark, kaynak istasyonu başına yaklaşık 900 saatlik ek ark süresi anlamına gelir; bu da iş gücü eklemeden verimi etkili bir şekilde iki katına çıkarır.
2.2 Daha Ağır İş Parçaları İçin Manüel Taşımanın Ortadan Kaldırılması
Ağır imalatların manuel olarak yeniden konumlandırılması hem verimsizlik hem de güvenlik riskini beraberinde getirir. 150 kilogram ağırlığındaki bir düzeneğin kaynak işlemleri arasında 90 derece dönmesi için iki işçiye, bir köprü vincine ve on dakikaya ihtiyaç duyulabilir. Bu periyotta kaynak arkı söndürülür, kaynak soğur ve yeniden başlatma prosedürlerinde uygun pasolar arası sıcaklık kontrolü dikkate alınmalıdır.
bir otomatik kaynak pozisyoneri 500 kilogram kapasiteli bu makine, aynı iş parçasını, tamamen tek bir operatör tarafından kontrol edilerek, 30 saniyeden kısa bir sürede istenen açıda döndürebiliyor. Ekonomik etki ölçülebilir: İşçilik oranının saat başına 45 ABD Doları ve vardiya başına altı yeniden konumlandırma olayı varsayıldığında, manuel yaklaşımın yalnızca elleçleme için yaklaşık 45 ABD Doları işçilik maliyeti vardır; bu maliyetler her kaynak hücresinde günlük olarak tekrarlanır. 240 iş günü süren bir yıl boyunca tek bir konumlayıcı, doğrudan taşıma işçilik maliyetlerini yaklaşık 11.000 $'ı ortadan kaldırırken aynı zamanda ark süresini de artırır.
2.3 Optimal Bağlantı Konumlandırması Yoluyla Kaynak Kalitesinin Artırılması
Düz pozisyonda kaynak yapmak, sürekli olarak en yüksek biriktirme oranlarıyla en yüksek kalitede kaynakları üretir. Bir bağlantı düz olarak yönlendirildiğinde, yerçekimi kaynak havuzunun şekillendirilmesine yardımcı olur ve alttan kesme, üst üste binme veya füzyon eksikliği riski olmadan daha büyük çaplı elektrotların veya daha yüksek tel besleme hızlarının kullanılmasına olanak tanır. American Welding Society'nin yapısal kaynak kuralları, düz pozisyon kaynağının, dikey veya baş üstü pozisyonlara kıyasla daha yüksek ısı girdisi parametrelerine izin verdiğini ve bunun daha derin nüfuziyet ve daha hızlı ilerleme hızları sağladığını kabul etmektedir.
bir otomatik kaynak pozisyoneri her eklemi düz konumlu bir eklem haline getirir. 360 derecelik çevresel kaynak gerektiren bir boru-flanş düzeneğini düşünün. Pozisyoner olmadan kaynakçının boru etrafında dolaşırken düz, dikey ve baş üstü pozisyonlarda ilerlemesi gerekir. Bir konumlayıcıyla, torç saat 12 konumunda sabit kalırken boru sürekli dönerek optimum su birikintisi kontrolünü korur. İmalat tesislerinden elde edilen test verileri, bu yaklaşımın çevresel boru kaynakları için birikme oranlarını %30 ila %50 oranında artırdığını ve kaynak kusurlarını %70'e kadar azalttığını göstermektedir.
2.4 Tekrarlı Üretim Kaynağında Tutarlılığın Artırılması
Aynı düzeneklerin tekrar tekrar kaynaklandığı üretim ortamlarında tutarlılık birincil kalite ölçütü haline gelir. Yetenekli bir manuel kaynakçı kaçınılmaz olarak ilerleme hızı, torç açısı ve örgü deseninde bir parçadan diğerine ince farklılıklar ortaya çıkarır. Son derece deneyimli bir kaynakçı dikkate değer bir tutarlılığı koruyabilirken, tamamen manuel konumlandırmanın doğasında olan değişkenlik, boyutsal sapma fırsatları yaratır.
bir otomatik kaynak pozisyoneri mekanize bir kaynak arabası veya manuel olarak yönlendirilen bir torç ile birleştirildiğinde bu değişkenlik önemli ölçüde azalır. Pozisyoner, partideki her parça için aynı dönüş hızını ve yönelimi sağlar. 12 milimetrelik köşe kaynağı için 0,8 rpm'de dönecek şekilde ayarlandığında, her düzenek aynı çevresel hareketi alır. Ağır ekipman imalatındaki kalite kontrol kayıtlarından elde edilen veriler, otomatik konumlandırmanın dahil edilmesinin kaynak boyut toleransı sapmalarını %40 ila %55 oranında azalttığını ve kaynak sonrası düzeltme veya yeniden işleme ihtiyacını en aza indirdiğini göstermektedir.
2.5 Yeniden İşleme Maliyetlerinin ve Malzeme İsrafının Azaltılması
Yeniden işleme, kaynak operasyonlarındaki en önemli gizli maliyetlerden birini temsil eder. Kusurlu bir kaynağın çıkarılması, bağlantının yeniden hazırlanması ve yeniden kaynak yapılması, orijinal kaynağın üç ila beş katı işçilik ve malzeme tüketebilir. Ulusal Standartlar ve Teknoloji Enstitüsü'nün üretim genişletme programları tarafından derlenen sektör verileri, yeterli konumlandırma ekipmanı olmayan imalathanelerdeki yeniden işleme ve hurda maliyetlerinin, toplam üretim maliyetlerinin %8'ini aşabileceğini öne sürüyor.
Uygun torç manipülasyonu ile tutarlı düz konumlu kaynaklamayı mümkün kılarak, otomatik kaynak pozisyoneri Yaygın kusurların temel nedenlerini doğrudan ele alır. Uygun olmayan torç açısının neden olduğu gözeneklilik, zayıf bağlantı erişiminden kaynaklanan füzyon eksikliği ve konumsal kaynaktan kaynaklanan düzensiz boncuk profilleri önemli ölçüde azalır. Otomatik konumlandırmayı iş akışlarına entegre eden atölyeler genellikle yeniden işleme oranlarında %6 ila %8 aralığından %2'nin altına kadar düşüşler bildiriyor; bu da işçilik, koruyucu gaz, dolgu metali ve taşlama sarf malzemelerinde doğrudan tasarruf sağlıyor.
2.6 Operatör Güvenliğinin Artırılması ve Yorgunluğun Azaltılması
Uygun olmayan konumlarda kaynak yapmak (baş üstü, dikey veya dar alanlar) operatörler üzerinde ciddi fiziksel baskı oluşturur. Kas-iskelet sistemi bozuklukları, kaynakçılar arasında zaman kaybı yaralanmalarının orantısız bir payını oluşturuyor; ABD Çalışma İstatistikleri Bürosu, kaynakla ilgili mesleklerde üretim ortalamasının %30 üzerinde vaka oranları bildiriyor. Ağır kaynakların manuel olarak kaldırılması ve yeniden konumlandırılması bu riski artırır.
bir otomatik kaynak pozisyoneri kaynak bağlantısının düz ve erişilebilir olmasıyla operatörün rahat, oturarak veya ayakta bel hizasında çalışmasına olanak tanır. Bu ergonomik gelişme yorgunluğu azaltır, yaralanma riskini azaltır ve daha uzun etkili çalışma süreleri sağlar. Daha önce baş üstü işlerden dolayı sık sık dinlenmeye ihtiyaç duyan bir kaynakçı, vardiya boyunca tutarlı üretim sağlayabilir. Ortaya çıkan verimlilik artışı anlamlıdır: Sekiz saatlik vardiyada yorulmaya bağlı yavaşlamalarda %15'lik bir azalma, günde yaklaşık 45 dakikalık verimli kaynak süresi sağlar.
3. Endüstriyel Sektörlerdeki Temel Uygulamalar
Çok yönlülüğü otomatik kaynak pozisyoneris onları çok çeşitli imalat ve imalat endüstrilerinde vazgeçilmez kılmaktadır. Aşağıdaki tabloda ortak uygulamalar ve her sektörde gerçekleştirilen spesifik verimlilik faydaları gösterilmektedir.
| Sanayi Sektörü | Tipik Uygulama | Birincil Verimlilik Kazanımı |
|---|---|---|
| Ağır Ekipman İmalatı | Ekskavatör bomu ve kol tertibatları | 500 kg'lık kaynaklar için taşıma süresinde %50 azalma |
| Basınçlı Kap İmalatı | Kabuk boyuna ve çevresel dikişler | Düz konumlu SAW ile biriktirme oranında %40 artış |
| Boru Makarası İmalatı | Flanştan boruya ve borudan bağlantı parçasına kaynaklar | Çevresel bağlantılarda kaynak hatası oranlarında %60 azalma |
| Otomotiv Bileşen Üretimi | Aks muhafazaları ve süspansiyon alt grupları | Döngü süresi parça başına 12 dakikadan 7 dakikaya düşürüldü |
| Rüzgar Kulesi İmalatı | Kule kesiti iç ve dış kaynakları | Operatör faktörü %22'den %55'e çıkarıldı |
Tablo 1: İmalat sektörü birlikleri ve ekipman üreticilerinden alınan yayınlanmış vaka çalışması verilerine dayanarak, temel endüstriyel sektörler genelinde otomatik kaynak konumlayıcı entegrasyonu yoluyla elde edilen verimlilik iyileştirmeleri.
4. Manuel Konumlandırmanın Otomatik Konumlandırmayla Karşılaştırılması: Kantitatif Bir biraliz
Manuel ve otomatik konumlandırma arasındaki somut farkı anlamak, temel performans ölçümlerinin yan yana incelenmesini gerektirir. Aşağıdaki karşılaştırma, geçiş yapan mağazaların neden genellikle 12 ila 18 ay içinde yatırım getirisi elde ettiğini vurgulamaktadır.
| Performans Metriği | Manuel Konumlandırma | Otomatik Kaynak Pozisyoneri |
|---|---|---|
| Operatör Faktörü (Ark Açma Süresi) | %15 ila %25 | %45 ila %65 |
| Olay Başına Yeniden Konumlandırma Süresi (150 kg'lık kısım) | 8 ila 15 dakika | 15 ila 30 saniye |
| Kaynak Kusur Oranı | Kaynakların %6 ila %8'i | Kaynakların %1 ila %2'si |
| Biriktirme Oranı (FCAW, düz konum eşdeğeri) | Saatte 2,5 ila 3,5 kg | Saatte 4,5 ila 6,5 kg |
| Ağır Montaj İçin Gerekli Personel | 2 ila 3 işçi | 1 işçi |
| birnual Rework Cost (per welding station) | 8.000 ila 15.000 ABD Doları | 1.500 ila 3.500 ABD Doları |
Tablo 2: Manuel konumlandırma ile otomatik kaynak konumlayıcı performans ölçümlerinin karşılaştırmalı analizi. Orta ölçekli imalat operasyonlarına dayalı olarak imalat genişletme ortaklık programları ve kaynak mühendisliği referansları tarafından derlenen sektör kıyaslamalarından elde edilen veriler.
5. Otomatik Kaynak Pozisyonerlerinin Çeşitleri ve Seçim Kriterleri
Doğru konfigürasyonun seçilmesi otomatik kaynak pozisyoneri belirli bir uygulamada elde edilebilecek verimlilik kazanımlarını doğrudan etkiler. Pazar, her biri belirli iş parçası geometrileri ve üretim gereksinimleri için optimize edilmiş birçok farklı kategori sunmaktadır.
5.1 Tek Eksenli Döner Konumlandırıcılar
Tek eksenli üniteler dikey veya yatay eksen etrafında dönüş sağlar ve otomatik konumlandırmaya en yaygın ve ekonomik giriş noktasını temsil eder. 300 kilogram kapasiteli ve 600 milimetre ön panel çapına sahip yatay eksenli bir döner tabla, genel imalat işleri için tipiktir. Bu sistemler çevresel boru kaynağında, silindirik kap imalatında ve kontrollü hızlarda sürekli dönüş gerektiren her türlü uygulamada mükemmeldir. Üretim ortamlarına uygun endüstriyel sınıf tek eksenli konumlayıcıların fiyatları, yük kapasitesine ve kontrol karmaşıklığına bağlı olarak genellikle 6.000 ila 25.000 ABD Doları arasında değişmektedir.
5.2 İki Eksenli Eğme ve Döndürme Konumlandırıcılar
İki eksenli sistemler döner tablaya bir eğim mekanizması ekleyerek bileşik açısal konumlandırmayı mümkün kılar. Operatör, iş parçasını 45 derece eğebilir ve ardından döndürerek parçanın geometrisine bakılmaksızın köşe kaynak bağlantılarını düz bir konumda sunabilir. Bu konumlayıcılar, tek bir dönme ekseninin her kaynak için optimum bağlantı yönlendirmesini sağlayamadığı karmaşık yapısal imalatları (braketler, çerçeveler ve çok yönlü montajlar) yönetir. Yük kapasiteleri tezgah üstü üniteler için 100 kilogramdan, ağır fabrikasyon hücreler için 10.000 kilogramın üzerine kadar değişmektedir. Ek eksen, eşdeğer yük değerlerine sahip tek eksenli modellerle karşılaştırıldığında genellikle ekipman maliyetine %40 ila %60 oranında katkıda bulunur.
5.3 Mesnet-Punta Konfigürasyonları
Türbin şaftları, büyük çaplı boru makaraları ve yapısal sütunlar gibi uzun, ağır iş parçaları için, mesnet-punta düzenlemeleri, tertibatı döndürürken her iki uçta da destek sağlar. Mesnet, tahrik motorunu ve kontrolleri içerirken punta, ayarlanabilir, serbest dönen bir destek sağlar. Yapısal imalat için tipik bir konfigürasyon, 0,05 ila 5 rpm hızlarda dönen, uzunluğu 4 metreye ve ağırlığı 2.000 kilograma kadar olan iş parçalarını işleyebilir. Bu sistemler, tek tip kaynak kalitesi için tutarlı dönüş hızının kritik olduğu uzunlamasına sertleştirici kaynağı ve uzun dikiş uygulamaları için özellikle etkilidir.
6. Robotik ve Mekanize Kaynak Sistemleri ile Entegrasyon
bir otomatik kaynak pozisyoneri robotik kaynak hücreleri için kritik bir etkinleştirme teknolojisi olarak hizmet vermektedir. Bir robot kolu esnekliğine rağmen ulaşamadığı şeyleri kaynaklayamaz. Pozisyonerin koordineli kontrol altında harici bir eksen olarak monte edilmesiyle robot, iş parçası dönerken optimum torç yönelimini koruma becerisi kazanır, çalışma kapsamını ve erişilebilir bağlantı konfigürasyonlarını etkili bir şekilde çoğaltır.
Koordineli bir robot hücresinde konumlayıcı ve robot, ortak bir kontrolör aracılığıyla iletişim kurar. Robot programı, torç hareketleriyle senkronize olarak konumlayıcı açılarını ve dönüş hızlarını belirler. Boru dirseği üzerinde çevresel bir kaynak için, robot minimal bir dokuma deseni yürütürken konumlayıcı parçayı döndürür ve tutarlı boncuk profilleriyle saatte 6 ila 8 kilogramlık biriktirme hızlarına ulaşır. Endüstriyel otomasyon entegratörlerinden elde edilen üretim verileri, koordineli konumlayıcı-robot sistemlerinin, esas olarak parça yeniden konumlandırma sırasındaki boşta kalma süresinin azalması nedeniyle, sabit masalı robotik hücrelere göre %25 ila %35 daha yüksek genel ekipman verimliliği oranlarına ulaştığını göstermektedir.
Yarı otomatik konfigürasyonlar da fayda sağlar. Dönen bir konumlayıcı üzerine monte edilen mekanize bir tozaltı kaynak traktörü, ağır duvarlı basınçlı kap imalatı için kaynak metalini saatte 15 kilogramı aşan hızlarda biriktirebilir. Sürekli dönüş ve tutarlı uzaklık mesafesinin birleşimi, 50 milimetre kalınlığa kadar malzemeler üzerinde tek geçişte radyografik kalitede kaynaklar üretir.
7. Otomatik Kaynak Pozisyonerleri Hakkında Sıkça Sorulan Sorular
7.1 Mağazam için hangi boyutta otomatik kaynak konumlayıcıya ihtiyacım var?
Uygun boyut öncelikle maksimum iş parçası ağırlığına ve düzenli olarak kullandığınız boyutlara bağlıdır. Hızlanma ve yavaşlama sırasında oluşan dinamik yükleri hesaba katmak için, beklenen en ağır iş parçanızın en az %25 üzerinde yük kapasitesine sahip bir konumlayıcı seçin. Ortalama 200 kilogram ve ara sıra 350 kilogramlık bileşenlere sahip bir imalathane kaynaklı yapısal montajlar için, 500 kilogram kapasiteli iki eksenli konumlayıcı yeterli güvenlik payı sağlar. Ayrıca ön plakadan ağırlık merkezi mesafesini de göz önünde bulundurun; ön plakadan 150 milimetre uzakta 500 kilogramlık bir değer, artan bükülme momenti nedeniyle 300 milimetrede 250 kilograma düşebilir.
7.2 Yatırımın geri dönüşünü görmek ne kadar sürer?
Fabrikasyon atölyelerinin çoğu, yalnızca iş gücü verimliliğindeki iyileştirmelere dayanarak 12 ila 18 ay içinde geri ödeme alıyor. Saatlik 45 ABD Doları işçilik ücretiyle haftada 10 saatlik üretken olmayan kullanım süresini ortadan kaldıran 20.000 ABD Doları tutarındaki bir konumlayıcı, doğrudan işçilikten yılda yaklaşık 23.400 ABD Doları tasarruf sağlar. Azalan yeniden işleme maliyetleri, iyileştirilmiş biriktirme verimliliğinden kaynaklanan daha düşük sarf malzemesi kullanımı ve ergonomik iyileştirmelerden kaynaklanan işçi tazminatı taleplerinin azalması da hesaba katıldığında, mali getiri genellikle 10 ayın altına kadar hızlanır. Yüksek karma, düşük hacimli işler üreten mağazalar, minimum yeniden konumlandırma gerektiren basit, tekrarlayan montajlara sahip olanlara göre genellikle daha hızlı geri ödeme alırlar.
7.3 Kaynak konumlayıcı tüm kaynak işlemlerinde kullanılabilir mi?
Otomatik kaynak konumlayıcıları, gaz metal ark kaynağı, özlü ark kaynağı, gaz tungsten ark kaynağı, tozaltı ark kaynağı ve plazma ark kaynağı dahil olmak üzere tüm önemli ark kaynağı işlemleriyle uyumludur. Önemli olan, konumlayıcının topraklama sisteminin kaynak akımını rulman hasarına yol açmadan karşılamasını sağlamaktır. Yüksek kaliteli konumlayıcılar, ağır imalat uygulamaları için genellikle 400 ila 600 amper olmak üzere beklenen maksimum kaynak akımına uygun bir topraklama fırçası veya kayar halka içerir. 800 amperi aşan akımlarda tozaltı ark kaynağı için, üreticinin döner zemin için uygun akım taşıma kapasitesini belirttiğini doğrulayın.
7.4 Otomatik konumlayıcı küçük imalat atölyeleri için uygun mudur?
Üç ila beş kadar az kaynakçıya sahip küçük atölyeler, birden fazla konumlandırma değişikliği gerektiren montajları düzenli olarak gerçekleştirdikleri takdirde yatırımı haklı gösterebilirler. 100 kilogram kapasiteye sahip tezgah üstü tek eksenli konumlayıcılar, erişilebilir bir giriş noktasını temsil eden 3.500 $ civarından başlıyor. Tarım ekipmanı bileşenlerini kaynaklayan küçük bir yapısal imalat atölyesi, genellikle bu maliyeti, artan verim sayesinde ilk yıl içinde amorti edebilir. Verimlilik kazanımları, pozisyoner çok çeşitli işlerde aralıklı olarak kullanmak yerine belirli bir ürün ailesine tahsis edildiğinde en çok belirgindir.
7.5 Otomatik kaynak konumlayıcı, küçük hacimli kaynak için cobot kullanımına kıyasla nasıldır?
A kaynak pozisyoner ve işbirlikçi bir robot tamamlayıcı ancak farklı rollere hizmet eder. Konumlandırıcı, iş parçasını en iyi şekilde sunarak kaynakçının verimliliğini artırır; Kaynakçı torç manipülasyonu ve kaynak kalitesi kararları üzerinde tam kontrole sahiptir. Bir cobot, programlanan yolları izleyerek torç manipülasyonunu kendisi otomatikleştirir. Kaynak parametrelerinin sıklıkla değiştiği küçük serili, yüksek değişkenliğe sahip işlerde, konumlayıcı kullanan yetenekli bir kaynakçı, hem hız hem de kalite açısından genellikle bir cobot'tan daha iyi performans gösterir çünkü insan muhakemesi, kurulum değişikliklerine anında uyum sağlar. Tutarlı montajların tekrarlı üretimi için konumlayıcı-cobot kombinasyonu en yüksek verimi sunar. Yatırım profili önemli ölçüde farklılık gösterir: Kaliteli bir konumlayıcının maliyeti 5.000 ila 30.000 ABD Doları arasında değişirken, komple bir cobot kaynak sistemi genellikle 50.000 ABD Dolarının üzerinde başlar.
8. Doğrudan Verimlilik Kazanımlarının Ötesinde Stratejik Değer
Ark açılma süresi ve biriktirme oranlarındaki ölçülebilir iyileştirmelerin ötesinde, otomatik kaynak pozisyoneri Bir imalat işinin rekabetçi konumunu güçlendiren stratejik faydalar sağlar. Yeterli konumlandırma kapasitesiyle donatılmış atölyeler, karmaşık montajlar için daha rekabetçi teklif verebilirler çünkü gerçek üretim maliyetleri, konumlayıcının sağladığı verimli düz konum kaynağıyla uyumludur. Manüel konumlandırma varsayımlarına dayalı olarak teklif edilen işçilik olarak 4.000 $'lık bir yapısal çerçeve sözleşmesi için teklif veren bir imalatçı, verimsizliklerin idare edilmesinden dolayı fiili maliyetlerin 5.200 $'a ulaştığını keşfedebilir. Otomatik konumlandırma varsayımlarıyla işçilik başına 3.200 ABD Doları olarak tahmin edilen aynı sözleşme, daha güçlü bir teklif sunarken, ulaşılabilir üretim maliyetlerini daha doğru bir şekilde yansıtıyor.
İşgücü gelişimi de fayda sağlar. Nitelikli kaynakçılar, fiziksel gerilimi azaltan ve üretkenliği artıran ekipmanlara yatırım yapan işverenleri giderek daha fazla arıyor. Pozisyonerle donatılmış bir kaynak hücresi, profesyonel, güvenlik bilincine sahip bir operasyonun sinyalini vererek, nitelikli kaynak profesyonellerinin kritik düzeyde yetersiz kaldığı iş gücü piyasasında hem işe alım hem de işte kalma konusunda yardımcı olur.
Kalite dokümantasyonu ve izlenebilirlik de gelişir. Birçok modern pozisyoner kontrol cihazı dönüş hızlarını, döngü sayımlarını ve operatör girişlerini kaydederek proses doğrulama ve sürekli iyileştirme girişimleri için veri sağlar. ASME kodu kapsamında basınçlı kap imalatı, AWS D1.1 kapsamında yapısal kaynak veya askeri spesifikasyonlar gibi sıkı kalite dokümantasyonu gerektiren sektörlerde, bu otomatik veri yakalama, manuel kayıt tutmanın idari yükünü azaltırken denetim hazırlığını da artırır.
9. Sonuç: Verimli Kaynak için Konumlandırma
bir otomatik kaynak pozisyoneri bir üretim operasyonunun iyileştirme için yapabileceği en uygun maliyetli yatırımlardan birini temsil eder. kaynak verimliliği . Her kaynağı en uygun şekilde konumlandırılmış bir bağlantıya dönüştüren bu cihazlar, ark açma süresini %15'ten %50'nin üzerine çıkarır, yeniden işleme maliyetlerini %60 veya daha fazla azaltır ve daha güvenli, daha ergonomik bir çalışma ortamı yaratır. Teknoloji, küçük mağazalara yönelik kompakt tezgah üstü ünitelerden, ağır endüstriyel imalata yönelik çok eksenli, çok tonlu sistemlere kadar ölçeklenerek, kaynak yoğun imalatın tüm yelpazesinde uygulanabilirlik sağlar.
Bu verimlilik iddialarını destekleyen veriler tutarlı ve ikna edicidir: Operatör faktöründe %40 ila %60 iyileşme, biriktirme oranlarında %30 ila %50 artış ve yalnızca yeniden çalışma tasarrufu sayesinde ekipmanın maliyetini aylar içinde amorti eden kusur oranındaki azalmalar. Sermaye ekipmanı yatırımlarını değerlendiren herhangi bir imalat yöneticisi için soru, otomatik kaynak pozisyoneri verimliliği artırabileceğinden ziyade, iyileştirmenin kendi özel üretim ortamlarında ne kadar hızlı gerçekleşeceği ile ilgilidir.